
气窑基础环境与点火前的关键准备
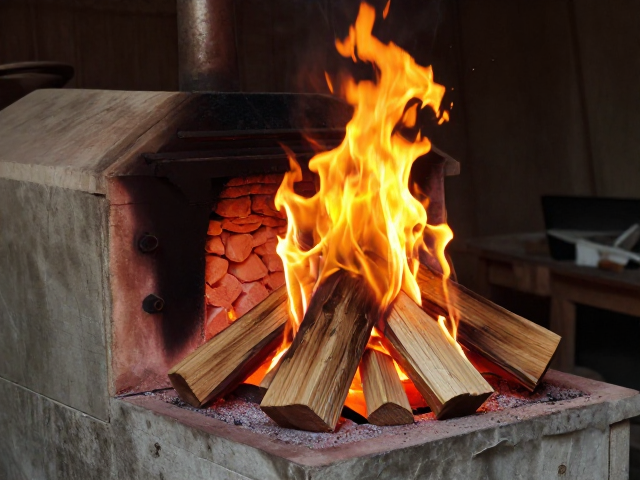
气窑在完全依靠天然气或液化气作为主要热源进行烧制的过程中,若需引入木柴作为辅助加热手段,首要步骤是确保窑炉内部结构的绝对清洁与干燥。窑室内的积碳、旧釉料残渣以及受潮的耐火砖会直接干扰火焰的流动路径,导致局部温度不均。在正式投柴前,必须彻底清理火道与窑床,检查燃烧嘴是否畅通,确保天然气供应压力稳定在设备规定的范围内,通常为0.02至0.05 MPa之间,这是维持基础升温曲线的基础。
预热阶段的核心在于建立稳定的氧化气氛,避免木材因缺氧产生大量黑烟堵塞火道。当窑温升至100℃左右时,需缓慢开启天然气阀门,让窑内温度均匀上升,此时不可立即投入大量木柴。建议先投入少量干燥、无油脂的硬木,如橡木或桦木,单块木材长度应控制在15至20厘米,宽度不超过5厘米,以确保其在窑内能平稳燃烧而不阻碍气流。这一过程旨在测试窑内通风系统的响应,为后续的大规模投柴建立安全基准。
木柴燃烧的热力学特性与火焰控制
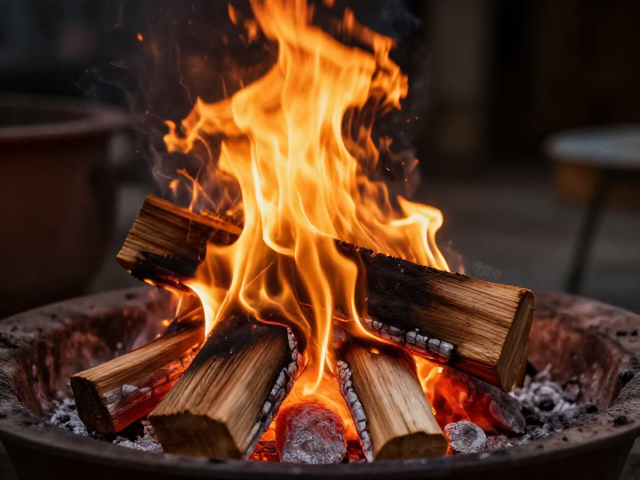
木柴在窑炉中燃烧会释放出色温极高的碳氢化合物,其火焰温度可短暂突破1000℃,这与天然气火焰的温和特性形成鲜明对比。在升温至600℃至900℃的区间时,木材中的挥发分迅速释放,形成明亮的还原性火焰。操作人员需密切观察火孔冒出的火焰颜色,理想的状态为橙黄色且透明,若火焰发黑或带有明显黑烟,说明燃烧不充分,需立即调整天然气进气比例或减少投柴频率,防止积碳附着在瓷器表面形成缺陷。
木材的含水率是决定燃烧效率的关键变量,含水率超过15%的湿木会产生大量水蒸气,不仅吸收大量热量降低窑温,还可能导致瓷器釉面出现气泡或针孔。因此,必须使用经过长期自然风干至少一年的木材,或在投柴前通过窑外烘烤去除部分水分。在升温过程中,木材的碳化过程会释放焦油,这些物质若未能完全燃烧,会在窑内形成积灰。因此,保持窑内微正压的空气流通至关重要,通过调节排烟闸板的开度,确保废气能顺畅排出,维持窑内热场的稳定性。
投柴节奏与升温曲线的精准匹配
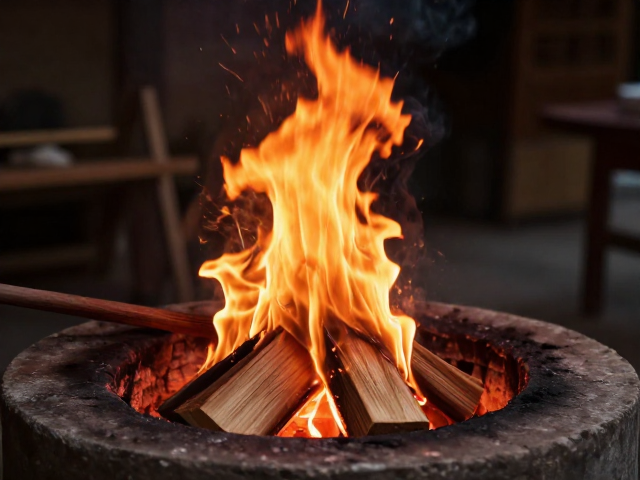
投柴的节奏必须严格遵循升温曲线的变化,通常在500℃至900℃区间为投柴的主要阶段。在此阶段,每20至30分钟投入一小捆木材,数量控制在3至5根,避免一次性投入过多导致温度骤升引发坯体开裂。操作人员需通过观火孔观察坯体的状态,若发现坯体表面颜色发生快速变化或釉料开始熔融流动,应适当延长投柴间隔,让温度缓慢渗透至坯体内部。这种“少量多次”的策略有助于维持热场的均匀性,防止因局部过热导致的变形。
当窑温超过900℃进入高温烧成阶段,投柴的频率需显著降低,主要依靠天然气维持高温,木材仅作为微调气氛的手段。此时,每40至60分钟投入一根经过预处理的硬木,重点在于通过木材燃烧产生的二氧化碳和氢气调节窑内的氧含量,促进釉面的还原反应。若发现釉面光泽度不足或颜色发灰,可适当增加投柴量并紧闭窑门片刻,营造短暂的强还原气氛。反之,若釉面过亮或颜色发黑,则需减少投柴,增加天然气比例,恢复氧化气氛。
窑内气氛调控与成品质量关联
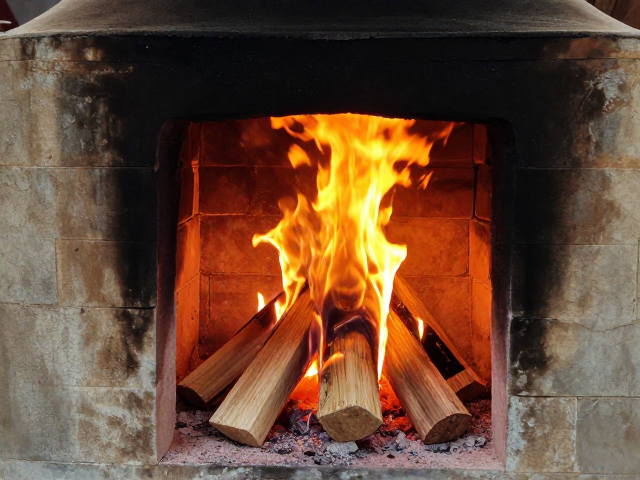
木材燃烧产生的碳微粒和气体成分会直接影响陶瓷表面的呈色,特别是在烧制青瓷或黑釉瓷器时,还原气氛的形成至关重要。在900℃至1100℃区间,木材中的碳与窑内的氧气结合生成一氧化碳,一氧化碳进一步与釉料中的氧化铁反应,使其转变为氧化亚铁,从而呈现出青绿色或黑色。操作人员需通过观察火孔火焰的形态判断还原程度,火焰呈亮白色且带有轻微刺眼感,通常对应强还原状态;若火焰暗淡且偏红,则说明氧化气氛较强,需增加投柴或减少进气。
气氛的稳定性直接关系到成品的一致性,频繁且大幅度的气氛波动会导致釉面出现色差或流釉不均。因此,投柴过程中应保持动作平稳,避免剧烈敲击窑体或快速开关窑门,以免冷空气涌入破坏窑内热平衡。在降温阶段,完全停止投柴,仅依靠自然冷却或控制排风速度,确保坯体在冷却过程中不发生应力断裂。通过精确控制木材投入的时间、数量和种类,结合天然气的稳定供应,可实现对窑内热力学环境的精细调控,从而获得色泽均匀、釉面光洁的高质量陶瓷作品。