
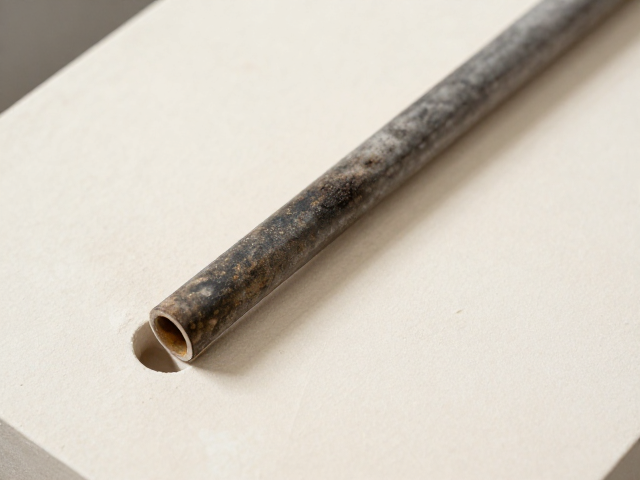
排气通道积碳与窑灰的物理清理法
窑具排气通道长期处于高温氧化与还原交替的环境,内壁极易附着碳化物与熔融的硅酸盐结块,这些沉积物会显著缩小气流截面,导致窑内热场不均甚至引发炸窑事故。清理时需优先使用硬质塑料刮刀或铜质铲刀,避免使用钢制工具直接敲击陶瓷内壁,以防产生金属屑残留或造成釉面微裂纹。对于通道口部的松散积碳,可用硬毛刷配合压缩空气进行初步除尘,确保大颗粒杂质不进入深层管道。
针对顽固的烧结性结块,机械剥离是核心手段。操作时应保持窑具冷却至室温,利用尖头凿子以30-45度角轻轻撬动结块边缘,再逐步向中心推进。若结块面积较大,可分段处理,切忌用力过猛导致通道壁变薄或变形。清理过程中需定期用吸尘器吸除碎屑,防止二次污染。对于狭窄的毛细排气孔,可使用直径适宜的尼龙刷或专用通条进行疏通,确保气流路径畅通无阻。
化学清洗剂在深度除垢中的应用策略
当物理清理难以应对深层渗透的碱性或酸性残留物时,温和的化学清洗剂能发挥奇效。工业级中性清洗剂配合温水浸泡是较为安全的选择,尤其适用于多孔性陶瓷材质的排气部件。将清洗剂按说明书比例稀释后,通过注射器或细管注入排气通道,静置反应15-30分钟,使污垢软化分解。此过程需严格控制温度,避免高温下化学试剂挥发过快或产生刺激性气体。
清洗完成后,必须进行严密的中和与漂洗。使用大量清水反复冲洗通道内部,直至流出液体呈中性。对于残留的微量化学试剂,可采用稀醋酸溶液进行中和处理,随后再次用清水冲洗。这一步骤至关重要,因为残留的化学物质在下次烧制时可能与窑内气氛发生反应,影响釉面光泽或改变窑具性能。清洗后的部件需自然风干,严禁暴晒或高温急热,以防结构应力损伤。
窑具日常维护与冷却曲线管理
窑具的保养不仅限于清洁,更在于烧制过程中的规范操作。每次烧制结束后,应遵循慢冷原则,特别是在300℃至800℃的温度区间,急剧降温会导致窑具内部产生热震裂纹,逐渐扩大至排气通道。建议关闭窑炉电源后,让其自然冷却至200℃以下再开启窑门,或使用可控冷却装置逐步降温。这种缓冷过程能维持窑具晶格结构的稳定性,延长使用寿命。
日常检查应包括排气通道的密封性与完整性。每次装窑前,仔细目视检查通道是否有肉眼可见的裂纹或变形。若发现轻微裂纹,可使用高温修补胶进行临时封堵,但需记录修补位置,后续烧制时避免在该区域放置贵重作品。同时,保持窑具清洁干燥,防止油污或水分渗入通道,这些杂质在高温下分解产生的气体可能堵塞微小孔隙,影响排气效率。
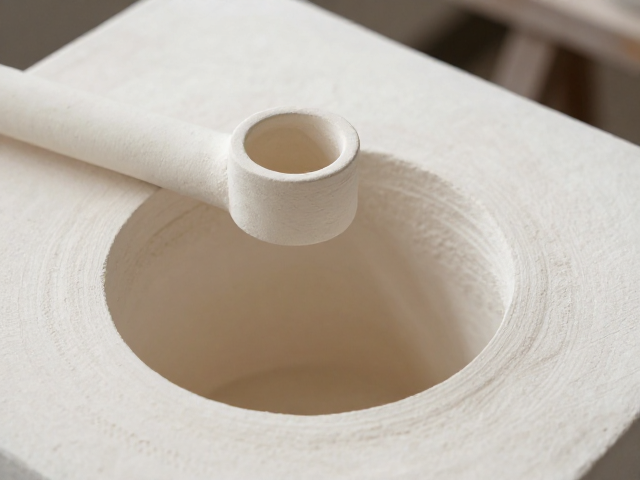
桌面小窑的热场平衡与通风优化
桌面小窑因体积小巧,热容量相对较小,排气通道的设计与维护对热场均匀性影响显著。若发现作品底部釉面流动不均或发色异常,往往与排气不畅导致的局部气氛过浓有关。此时需重新审视排气通道的开口大小与位置布局,确保其与窑炉尺寸匹配。对于定制化改动的桌面窑,可通过增加辅助排气孔来平衡内外气压,减少废气滞留。
通风优化还需结合烧制材料的特性。不同釉料在烧制过程中释放的气体成分与量各不相同,高硫或高碱釉料会产生大量刺激性气体,需确保排气通道具有足够的截面积。在烧制此类材料时,可适当提前开启排气扇或增加自然通风口,加速废气排出。同时,避免在窑具底部堆积过多耐火纤维或碎屑,这些异物可能堵塞进气口,导致缺氧燃烧,进而影响排气通道的清洁效率。