
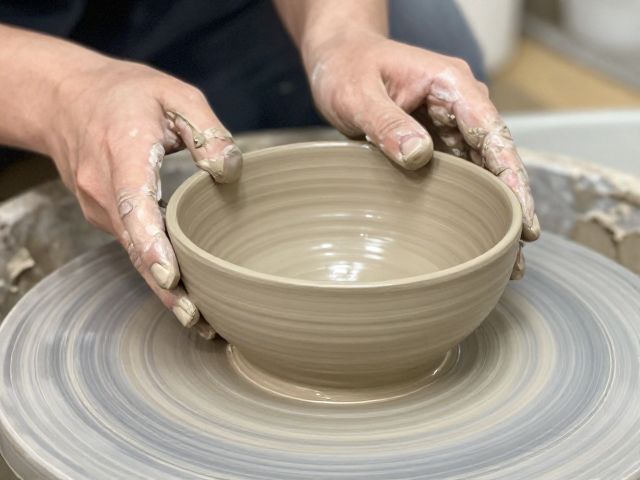
泥料准备与湿度控制的基准作用
碗盘器皿的口沿平整度直接取决于泥料在成型初期的物理状态,其中含水率是决定可塑性与收缩率的关键变量。制作前需将陶土或瓷土进行严密的陈腐处理,使水分均匀分布,消除局部干硬或过湿的现象。对于拉坯或捏塑成型,泥料湿度通常控制在20%-25%之间,这个区间能保证泥料既具备足够的粘结力,又不会因为水分过多导致干燥过程中因收缩不均产生口沿塌陷或卷曲。实际操作中,可通过手捏测试判断,泥团表面光滑无裂纹,手指轻压能留下清晰但不过深凹痕,即为适宜状态。
在混合泥料时,必须彻底排除空气气泡,特别是对于需要精细修整口沿的器皿,微小气泡在烧制前会因受热膨胀导致口沿出现针孔或崩裂,破坏平整度。使用真空练泥机或手工反复揉泥至少二十分钟,确保泥料内部结构致密且均匀。若泥料过干,可喷洒极细雾状水并密封静置;若过湿,则需摊开晾至理想状态,切忌直接加水搅拌,否则会导致局部湿度不均,进而影响后续成型时的应力分布,使口沿难以保持水平。
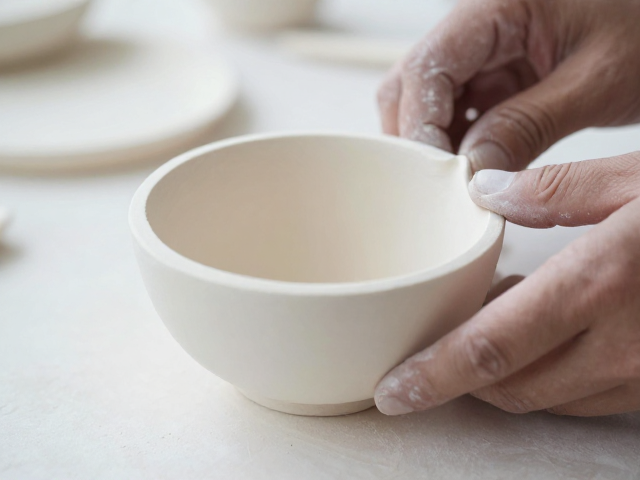
成型过程中的受力分析与形态固定
捏塑或拉坯成型时,双手对泥料施加的力必须保持垂直且均匀,任何倾斜或侧向力都会导致泥壁厚度不均,进而在干燥和烧制阶段因应力释放不同而引起口沿歪斜。对于碗盘类器皿,口沿部分的泥层通常较薄,需特别注意指尖压力的控制,采用“托底扶壁”的手法,底部手掌稳定支撑,上方手指轻轻向内收口,形成平滑过渡。在成型过程中,保持泥料湿润但无积水,使用海绵定期擦拭表面,去除因操作产生的多余泥浆,防止泥浆堆积导致口沿边缘厚重或不平。
成型后的器皿需经历一个关键的“回软”或半干阶段,这是修正口沿平整度的最佳时机。当泥料达到皮革硬度(即手指轻压有轻微凹陷但不粘手)时,使用修坯刀或专用刮板对口沿进行初步修整。此时泥料具有一定刚性,能够承受切削力而不易变形。修整时应以水平面为基准,采用旋转工具配合固定刮板,缓慢去除多余部分。若发现口沿不平整,需检查是否有局部收缩过快导致的翘曲,必要时可用湿海绵轻轻润湿后再次调整,利用泥料的可塑性恢复水平。
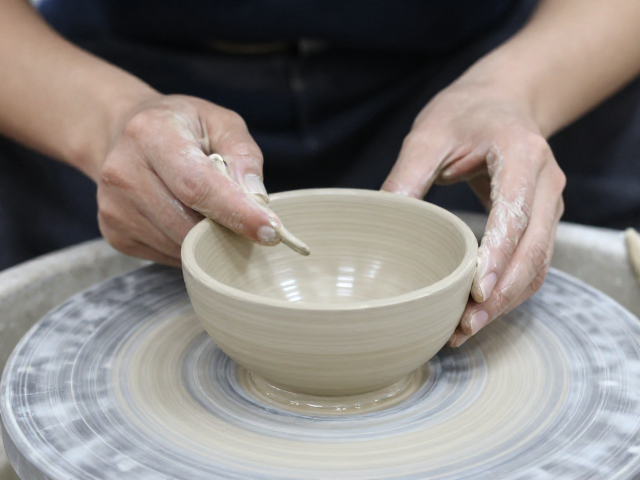
干燥阶段的应力释放与环境管理
干燥过程是口沿平整度最容易失控的阶段,水分蒸发导致的体积收缩会产生内应力,若收缩不均,口沿极易出现波浪形或翘曲。自然干燥时应避免阳光直射或强风直吹,建议使用塑料薄膜覆盖器皿非口沿部分,减缓水分蒸发速度,使口沿区域与其他部分干燥速率趋于一致。对于大型或厚壁器皿,干燥时间可能需要数天至数周,期间需定期翻转器皿,确保底部与口沿受力均匀,防止因重力作用导致口沿下垂或变形。
在干燥过程中,需密切观察口沿变化,若发现局部翘曲,应立即用湿布包裹该区域,缓慢增加湿度,再重新进行修整。对于高精度要求的器皿,可采用分段干燥法,先让口沿部分快速定型,再逐步干燥底部和器身,以减少整体应力集中。干燥完成后,器皿应完全干燥至与环境湿度平衡,此时进行最终修整,使用细砂纸或磨石对口沿进行精细打磨,去除微小毛刺和不平处。打磨时需保持工具与口沿切面垂直,均匀施力,确保每一圈打磨深度一致,从而获得真正平整光滑的口沿边缘。