
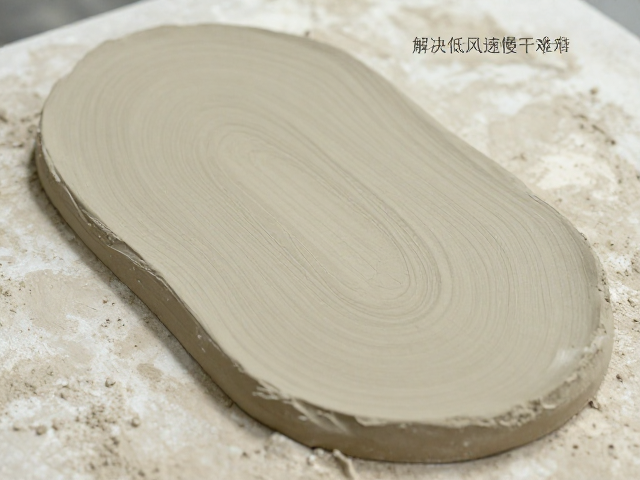
泥板成型坯体变形缺陷的成因机理
泥板成型过程中,坯体出现翘曲、扭曲或边缘卷曲等变形现象,核心原因在于水分迁移的不均匀与干燥收缩应力分布失衡。当泥板内部水分向表面扩散的速度,远大于表面水分向空气中蒸发的速度时,坯体内部与外部形成显著的含水率梯度。这种梯度导致坯体不同区域产生差异化的收缩率,内部收缩受阻,表面收缩自由,从而在坯体内部积累巨大的内应力。一旦内应力超过泥料在未烧阶段的强度极限,坯体结构便发生不可逆的形变。
在低风速环境下,空气流动缓慢,坯体表面的 boundary layer(边界层)较厚,阻碍了水汽向周围环境的扩散。此时,表面水分难以及时排出,导致表面长期处于高湿度状态,而坯体内部水分仍试图向外迁移。这种“内湿外润”的状态使得干燥过程变得极其漫长且不可控。慢速干燥延长了坯体处于塑性状态的时间窗口,使得重力作用、自身重量以及环境微扰动更容易对未定型的结构造成永久性影响,最终表现为肉眼可见的宏观变形。
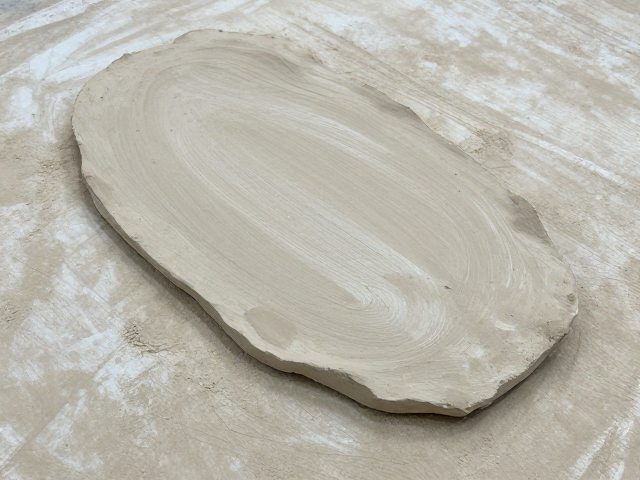
低风速慢干环境下的工艺调控策略
针对低风速导致的干燥停滞,首要措施是优化泥料本身的物理性能,通过调整颗粒级配和含水率来增强坯体的初始结构强度。引入适量的高温煅烧氧化铝或熟料粉,可以有效减少干燥收缩率,提高坯体在潮湿状态下的刚性。同时,严格控制泥板的初始含水率,使其处于略低于常规注浆或可塑成型的水平,减少需要移除的水分总量。对于大尺寸泥板,可采用分层压制或添加纤维增强材料,利用纤维的桥接作用限制微裂纹的扩展和结构的滑移,从而提升坯体抵抗变形的能力。
在成型与预干燥阶段,实施等静压或双面加压成型是抑制变形的关键手段。通过施加均匀的垂直压力,消除坯体内部的孔隙差异和密度不均,使水分迁移路径更加一致。成型后,坯体应立即进入受控的平衡干燥区,而非直接暴露在开放空间。在此阶段,保持环境相对湿度在60%-70%之间,避免表面水分过快蒸发造成“结皮”现象。通过延长预干燥时间,让坯体内部水分平缓地向外迁移,逐步建立均匀的含水率分布,为后续正式干燥奠定结构稳定的基础。
环境流场优化与干燥动力学管理
解决低风速难题,必须从环境流场的微观控制入手,而非简单依赖增加风机功率。在干燥室或工作区域内部,设计导流板或挡风罩,引导空气以极低的流速(如0.1-0.3 m/s)平行于坯体表面流动。这种切向气流能有效破坏坯体表面的静止空气边界层,增强对流传质效率,而不会因高速气流直接冲击导致表面开裂或局部快速干燥。通过计算流体动力学(CFD)模拟不同导流结构下的流场分布,可以精确找到气流均匀且无涡流的最佳布局,确保坯体各部位干燥速率一致。
引入湿度梯度干燥法,是应对慢干环境的有效技术手段。在干燥初期,维持较高的环境湿度(如70%-80%),允许坯体以极慢的速度进行整体水分均衡;随着坯体内部含水率降低,逐步降低环境湿度,加速后期水分排出。这种分段式干燥策略避免了初期因干燥过快导致的应力集中。同时,利用红外加热或微波辅助干燥技术,对坯体内部进行体加热,促使内部水分向表面迁移的速度加快,与表面蒸发速率相匹配。通过精确控制加热功率和环境湿度,实现内外干燥速率的动态平衡,从根本上消除因干燥不均引发的变形缺陷。