
泥料处理与含水率的精准控制
拉坯成型的基础在于泥料的状态,含水率过高会导致坯体过软,在干燥收缩阶段产生巨大的内应力,进而引发开裂;反之,含水率过低则泥料过硬,难以塑形且容易在旋转受力不均时产生结构性断裂。工匠通常通过反复揉泥来排除气泡并均匀分布水分,这一过程不仅是物理上的混合,更是微观结构的重塑。对于紫砂或高岭土等常见茶器原料,需根据季节温湿度调整配方,夏季需适当减少水量以防塌陷,冬季则需保持泥料温润,避免因温度骤变导致泥料内部水分分布不均,从而在后续干燥中形成应力集中点。
在泥料陈腐过程中,有机质的分解和水分渗透需要足够的时间,这一自然过程能显著提升泥料的可塑性和韧性。未经充分陈腐的泥料,其颗粒间结合力较弱,在拉坯时容易出现“鬼脸”或局部薄弱区,这些隐患在烧制前难以察觉,却会在冷却过程中迅速显现为裂纹。因此,控制泥料的陈腐周期是预防开裂的第一道防线,需确保泥料在恒温恒湿环境下静置,使水分与矿物颗粒达到分子级别的均匀吸附,从而在后续成型中提供均匀的支撑力,减少因局部应力过大导致的隐性缺陷。
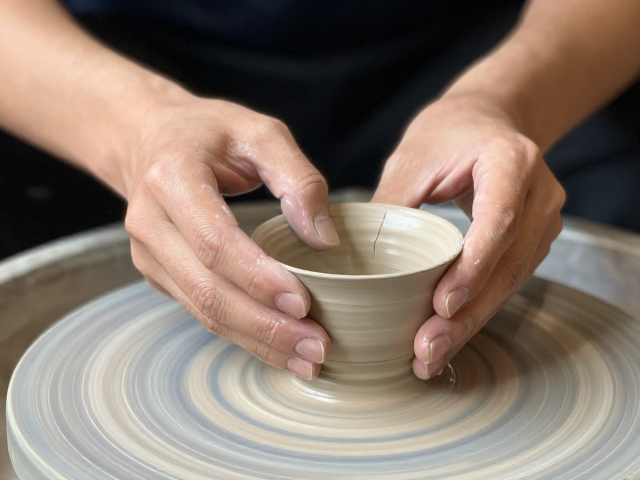
拉坯手法与受力平衡的艺术
拉坯过程中的手指力度与转速配合直接决定了坯体的壁厚均匀度,任何一处的厚度突变都会在干燥和烧制时形成应力集中带。工匠需保持手腕稳定,利用指尖感受泥料旋转时的反馈,通过“推、拉、收、放”的连贯动作,使泥料在离心力作用下均匀延展。特别是在处理杯口和杯底等关键部位,需特别注意厚薄过渡的自然性,过厚的底部容易因散热不均导致炸裂,而过薄的杯口则可能在轻微碰撞中破损。每一次按压的力度必须均匀分布,避免单侧受力过大导致坯体扭曲,这种扭曲在视觉上可能不明显,但内部已存在微裂纹隐患。
转速的控制需与坯体的高度变化相匹配,随着坯体逐渐升高,转速需相应降低以维持稳定性,防止因离心力过大导致坯体倾斜或坍塌。在成型过程中,需时刻观察坯体表面的张力状态,若发现泥料表面发干或出现细微裂纹预兆,需立即喷洒雾状水分进行软化处理,而非强行按压。这种动态调整能力是避免成型缺陷的关键,工匠需通过长期实践掌握泥料在不同湿度、不同厚度下的响应规律,确保每一道工序都在泥料的承受范围内进行,从而从物理结构上消除开裂的可能。
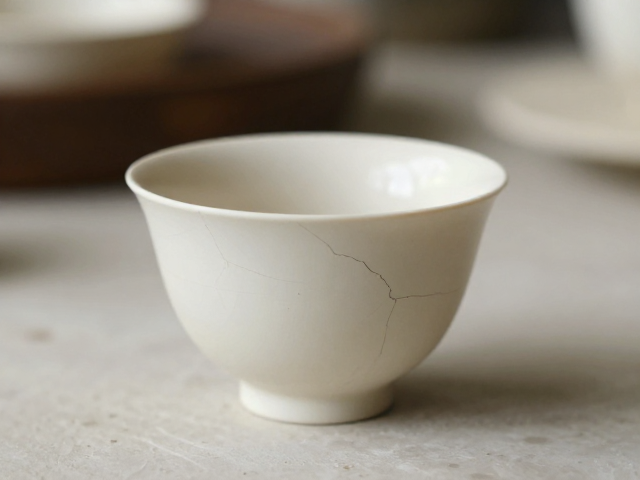
干燥环境的微气候管理
坯体在成型后进入干燥阶段,水分蒸发速率的控制至关重要,快速干燥会导致表面迅速收缩形成硬壳,而内部水分仍滞留其中,这种内外收缩不一致会直接导致坯体开裂。理想的干燥环境应保持空气流通但无直吹风,温度控制在20-25摄氏度之间,相对湿度维持在50%-60%左右。对于大型或厚壁茶器,需采用覆盖湿布或放入密闭箱内缓干的方式,延长干燥周期至数天甚至一周,让水分从内部到外部均匀逸出。
干燥过程中需定期翻转坯体,确保各面受光、受热、受风均匀,避免单侧干燥过快造成翘曲或裂纹。若发现坯体表面出现细微发白或裂纹迹象,应立即停止强制干燥,将其移至更潮湿的环境中回润,待应力释放后再继续缓慢干燥。这种对微气候的精细管理,能够有效消除因干燥不均导致的内应力,是打造无裂纹茶器的核心环节。通过科学控制干燥曲线,使坯体在失去结合水的过程中保持结构完整,为后续烧制奠定坚实基础。
烧制曲线与冷却应力释放
烧制过程中的升温速率直接影响坯体的物理变化,过快升温会使坯体内部水分急剧汽化,产生巨大压力导致爆裂。现代电窑或气窑通常采用程序控温,需设置阶梯式升温曲线,特别是在100-200摄氏度的水分蒸发期和400-600摄氏度的石英晶型转变期,需设置保温平台,让坯体内部应力充分释放。对于紫砂或陶土茶器,升温至300摄氏度前应保持极慢速升温,确保残留结合水完全排出,避免在此阶段因水汽膨胀导致坯体开裂。
冷却阶段的应力释放同样不可忽视,急冷会导致坯体表面迅速收缩,而内部仍处于高温膨胀状态,这种温差应力极易引发“惊裂”或暗裂。烧制完成后,窑炉需自然冷却至指定温度(如300摄氏度以下)方可开启窑门,或采用分段降温程序,确保坯体在降温过程中各部位收缩同步。此外,烧制前的施釉或装饰工艺也需考虑其与坯体的膨胀系数匹配,若釉层与胎体膨胀系数差异过大,冷却时釉层可能剥落或胎体开裂。通过精确计算和控制烧制全周期的温度变化,最大程度减少热应力对茶器完整性的破坏,确保成品无结构性缺陷。