
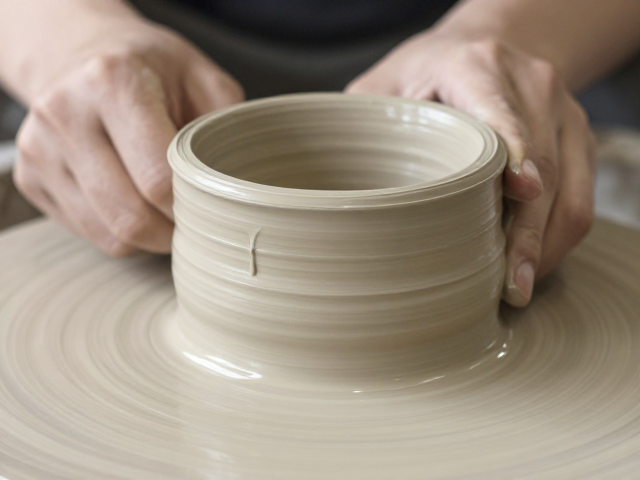
卷曲泥板与盘筑工艺的成型逻辑
卷曲泥板技法与盘筑工艺在陶瓷制作中属于塑性成型的核心手段,其物理特性决定了器物最终的壁厚分布与重心结构。泥板在卷曲过程中,水分蒸发速率与土壤颗粒间的摩擦力共同作用,形成独特的层状结合面,这种结合面在后续烧制中极易成为应力集中点。盘筑工艺则通过泥条层层堆叠,利用手指或工具的挤压使泥条之间产生严密的咬合,这种手工痕迹不仅影响着器物的外观肌理,更直接决定了坯体在干燥阶段的收缩均匀性。
成型过程中的物理应力会改变坯体内部的孔隙率分布,进而影响釉料在高温下的流动路径。泥板接缝处若处理不当,容易形成细微裂隙,导致釉液在此处过度积聚或渗漏。盘筑形成的层纹若未完全抹平,会在釉面形成微弱的起伏,这种微观地形会改变釉层的厚度均匀度,使得釉面在冷却过程中产生肉眼可见的流挂差异。因此,掌握成型阶段的泥料含水率与揉泥力度,是控制后续釉面表现的基础前提。
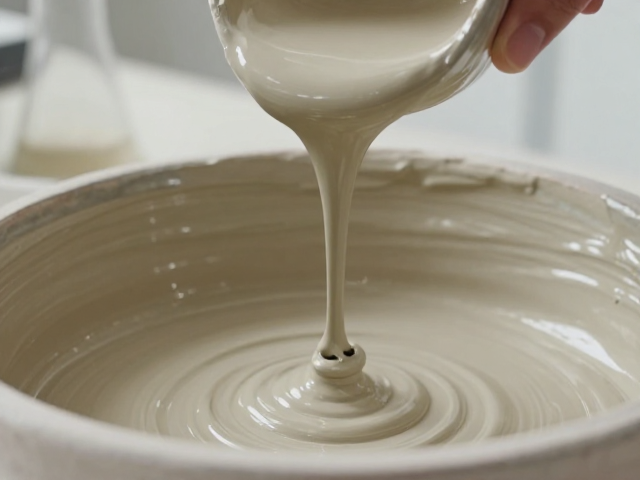
釉料配方中流挂控制的化学机制
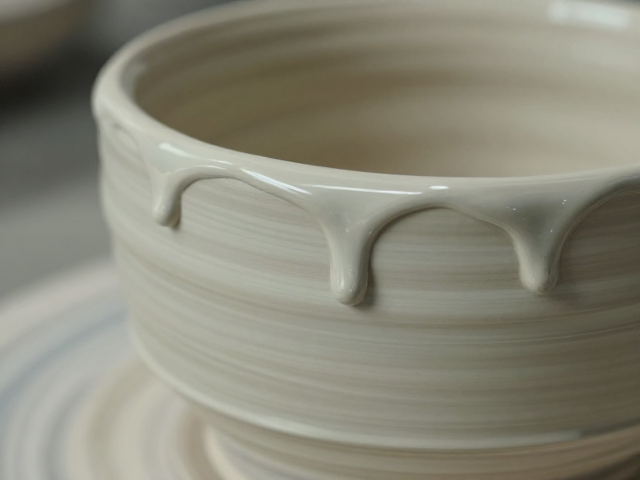
釉料配方中的氧化铝(Al2O3)含量是决定釉层高温粘度的关键指标,氧化铝能有效提升釉料在高温下的骨架强度,抑制釉液因重力作用产生的过度流淌。当配方中氧化钠(Na2O)或氧化钾(K2O)的比例过高时,釉料的熔融温度降低,粘度急剧下降,釉液流动性增强,极易在器物底部形成厚重的积釉或泪滴状流挂。因此,在基础配方中需精确计算助熔剂与骨架材料的比例,通常通过增加石英(SiO2)或长石的比例来调节釉面的平整度。
滑石与镁橄榄石等含镁化合物在釉料中扮演着重要的粘度调节角色,它们能显著降低釉料的热膨胀系数,同时增加高温下的粘度,使釉面在熔融状态下保持较好的附着力,减少流挂现象。然而,过量使用含镁原料可能导致釉面失透或产生气泡,因此需通过严密的实验确定最佳添加比例。此外,二氧化钛(TiO2)的微量加入可改变釉料的结晶行为,进一步微调釉面的流动特性,使釉层在保持光泽的同时具备更好的抗流挂能力。
烧成曲线对釉面流挂的物理干预
烧成过程中的升温速率直接影响釉料中气体逸出与釉层熔融的同步性。在低温阶段(0-900℃),坯体发生氧化分解,若升温过快,气体无法及时排出,会导致釉面起泡,破坏釉层的连续性,进而影响釉液的均匀铺展。在釉料熔融阶段(1100-1250℃),升温速率需保持稳定,使釉料充分熔融并达到最佳粘度状态,过快的升温会导致釉层表面迅速结壳,内部气体膨胀引发针孔或缩釉,而过慢的升温则可能导致釉面过度流淌。
保温时间与冷却速率对釉面流挂的最终形态具有决定性作用。在最高温度点的保温时间越长,釉料中的气泡排出越充分,釉层流动性越均匀,但过长的保温时间会导致釉面过度流淌,形成不规则的积釉。冷却过程中,若降温过快,釉层表面迅速固化,可能保留熔融状态下的流动痕迹,形成独特的流纹;若降温过慢,釉层在高温下停留时间延长,流挂现象可能加剧。因此,需根据釉料配方特性,精确设定烧成曲线中的关键节点温度与保温时长,以平衡釉面的平整度与艺术表现。
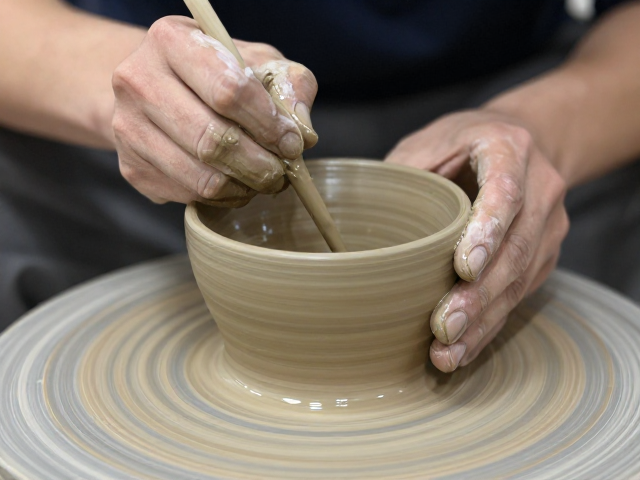
施釉工艺与坯釉匹配的细节控制
施釉时的釉浆浓度与浸釉时间直接影响釉层的初始厚度,过厚的釉层在高温下更容易因重力作用产生流挂。釉浆的比重通常控制在1.60-1.65 g/cm³之间,具体数值需根据釉料配方中的颗粒细度进行调整。浸釉时间需精确到秒,确保釉层均匀覆盖坯体表面,避免局部过厚或过薄。对于盘筑或泥板成型的器物,由于壁厚不均,需采用多次薄涂的方式,逐步构建均匀的釉层,减少因厚度差异导致的流挂不均。
坯体表面的粗糙度与清洁程度会影响釉料的附着力与流动行为。泥板接缝处或盘筑层纹若未完全打磨平整,釉料易在这些部位积聚,形成局部厚釉,进而导致流挂。施釉前需确保坯体表面无粉尘、无油污,保持适度的干燥度,以增强釉浆与坯体的结合力。对于复杂造型的器物,可采用刷釉或喷釉的方式,更精准地控制釉层厚度,特别是在器物底部与接缝处,需特别注意釉层的均匀性,避免积釉现象。