
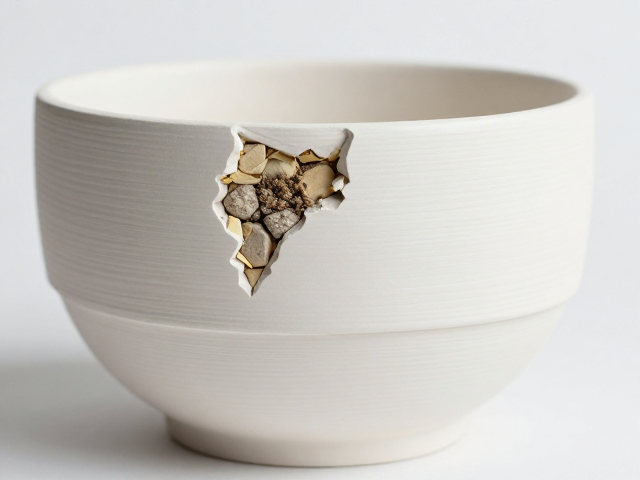
坯体缺陷成因中有机物氧化分解的热力学机制
陶瓷坯体在干燥与烧成过程中,有机物的残留与转化是引发多种微观缺陷的核心诱因。原料中天然存在的植物纤维、粘结剂残留以及成型工艺中添加的润滑剂,若未在前期阶段完全去除,会在高温环境下发生复杂的物理化学变化。当温度升至200℃至400℃区间时,有机物开始发生热解与氧化反应,这一过程伴随着气体的剧烈释放。如果升温速率控制不当,内部产生的挥发性气体无法及时通过坯体孔隙排出,便会在坯体内部形成气孔、裂纹甚至导致坯体鼓包或爆裂。这种由内而外的压力破坏,往往表现为肉眼可见的针孔或隐裂,直接降低了制品的机械强度和致密性。
氧化分解的剧烈程度与有机物的种类、含量以及烧成曲线的设定密切相关。长链碳氢化合物在缺氧环境下容易发生裂解,产生甲烷、乙烯等可燃气体,而在富氧环境中则转化为二氧化碳和水蒸气。若窑炉内的气氛控制不稳定,氧气分布不均,会导致坯体不同部位的氧化速率差异,进而引起收缩不均。这种不均匀收缩会在坯体内部产生巨大的内应力,当应力超过坯体在高温下的屈服强度时,缺陷随即产生。此外,某些高分子粘结剂在高温下会形成碳残留,这些碳质夹杂物不仅影响瓷质的白度,还会降低坯体的电绝缘性能和耐候性,使得最终产品在长期使用中更容易受到环境侵蚀。
局部补釉修复技术的工艺参数与材料选择
针对已形成的坯体缺陷,局部补釉修复并非简单的表面覆盖,而是一套严密的材料匹配与工艺重构过程。修复用釉料必须具备与原始坯体良好的热膨胀系数匹配性,否则在再次烧成过程中极易因应力释放不当导致釉层剥落或开裂。高岭土、长石、石英以及助熔剂构成了基础釉料体系,其中助熔剂的比例需根据修复区域的厚度和原始烧成温度进行精确计算。为了增强修复层与原始坯体的附着力,釉料中通常需添加少量羧甲基纤维素(CMC)作为临时粘结剂,确保釉浆在干燥过程中不会发生流淌或堆积不均。
施工前的表面处理是决定修复质量的关键环节。缺陷区域需经过精细打磨,去除松散的杂质和油污,确保表面具有一定的粗糙度以提供机械咬合力。釉浆的制备需严格控制细度,通常要求通过200目筛网,以消除颗粒感,保证修复后的表面平整光滑。在施釉过程中,采用喷釉或浸釉的方式需根据缺陷的大小和深度灵活调整,对于微小针孔,薄层多次喷涂能有效避免流挂;对于较大面积的剥落,则需采用刮涂方式确保填充饱满。干燥过程需在恒温恒湿环境下进行,避免水分蒸发过快导致釉层开裂,干燥后的坯体需经过严格的外观检查,确认无缩釉、积釉现象后方可入窑。
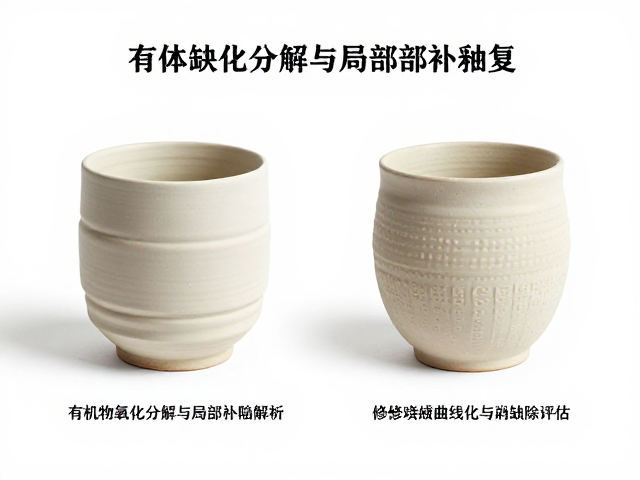
修复烧成曲线优化与缺陷消除效果评估
局部补釉后的烧成工艺是修复成败的决定性因素,其核心在于构建一个既能促进釉料熔融流平,又能避免坯体二次损伤的热工制度。升温阶段需设置缓升温带,特别是在300℃至600℃区间,需缓慢排出釉料中的残余水分和有机物挥发物,防止釉层起泡。进入熔融阶段后,保温时间的控制至关重要,过短的时间会导致釉面未完全玻化,出现橘皮或针孔;过长的时间则可能引起釉层过度流淌,改变原始制品的几何尺寸。现代电窑或燃气窑通常采用PID温控系统,能够精确控制升温斜率,确保热场分布均匀,减少因局部过热导致的修复失败。
修复效果的评估需结合微观结构与宏观外观进行多维度的检验。宏观上,修复区域应与原始釉面色泽一致,无明显的色差、光泽度差异或接缝痕迹。微观层面,通过金相显微镜观察修复层与原始坯体的结合界面,理想的修复状态表现为两者之间形成致密的固相反应层,无明显的孔隙或裂纹。此外,还需进行耐酸碱腐蚀测试和耐磨性测试,以验证修复层的长期稳定性。在实际生产数据中,经过优化工艺修复的制品,其一次合格率可显著提升,缺陷率可降低至1%以下,有效减少了废品损失,提升了整体生产效率。