
结晶釉粗磨找平的核心逻辑与工具准备
结晶釉在烧制过程中会形成高低不平的晶体突起,表面粗糙度远超普通釉面,粗磨找平是后续精细抛光的基础步骤,直接决定了最终成品的通透度与光泽表现。这一阶段的核心目标并非追求镜面效果,而是通过物理研磨去除最高的晶体尖峰,使釉面达到均匀的微凹或平整状态,为后续的细磨创造平整的受力面。若粗磨不均,细磨时将出现“花脸”或局部凹陷,导致成品率大幅下降。
工具的选择需严格对应釉面硬度与晶体形态。金刚砂砂轮片或碳化硅磨盘是主流选择,其中400-800目树脂砂轮片适用于初步去平,能快速切除约0.5-1毫米的晶体突起。湿磨是必选方案,既能降低研磨温度防止釉面开裂,又能通过水流带走磨屑避免堵塞砂纸。操作时需配备稳固的台磨机或手持角磨机(需加装防溅水罩),并确保水源供应连续,干磨产生的粉尘不仅危害呼吸系统,更会因高温导致釉面应力集中而崩裂。
粗磨找平的操作手法与受力控制
粗磨过程中,工件与磨具的接触角度应保持在15-30度的倾斜面,避免垂直用力导致边缘崩瓷或研磨不均。移动轨迹应采用螺旋式或“之”字形缓慢推进,确保每一寸釉面都有均等的受力时间。对于晶体密集区域,需适当放慢移动速度,增加局部研磨时长;而对于晶体稀疏区域,则可加快频率。切忌在某一点长时间停留,这会造成明显的研磨坑洼,破坏整体平整度。
水流的控制直接影响研磨效率与表面质量。水量应保持细长且连续,覆盖整个研磨区域,使磨屑能迅速被冲离接触面。若水流过细,磨屑堆积会像锉刀一样加剧釉面划伤;若水流过大,则可能冲刷掉已磨平的区域,造成返工。操作者需通过观察水流颜色判断研磨进度,当水流由浑浊的灰白色逐渐转为清澈,且釉面触感由粗糙刺手变为均匀细腻时,即可进入下一道工序。
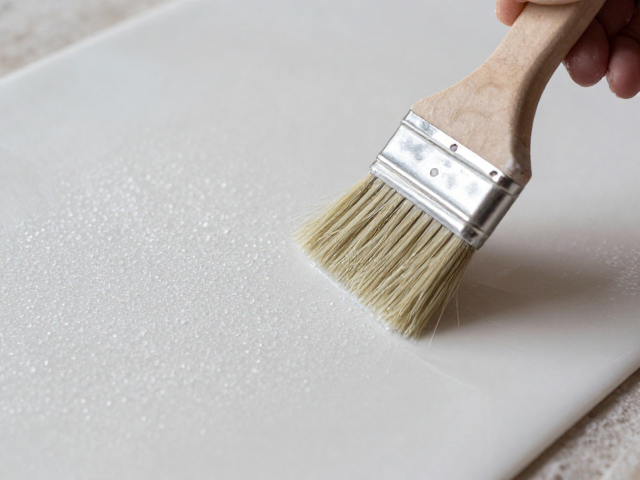
毛刷在结晶釉处理中的特殊应用场景
毛刷在结晶釉工艺中并非用于清洁,而是作为釉料流淌控制与晶体分布调节的关键辅助工具。在施釉后入窑前,使用软毛刷轻轻梳理釉面,可以引导釉料在器物底部或边缘处均匀堆积,防止因釉层过薄导致晶体发育不全,或因釉层过厚造成流釉粘连。这种物理干预能显著提升结晶形态的完整性,是手工陶瓷中不可或缺的细节处理环节。
烧制过程中,部分窑位温度波动可能导致晶体生长不均,出窑后若发现局部晶体稀疏,可使用稀释的釉浆配合软毛刷进行局部补刷,再经低温复烧。此技巧需谨慎控制釉浆浓度与刷涂次数,避免局部釉层过厚引发缩釉或起泡。毛刷的材质需选用不易掉毛的尼龙或猪鬃,以免残留刷毛影响釉面洁净度,这一步骤属于工艺微调,需极高的耐心与经验积累。
粗磨找平常见误区与避坑指南
许多初学者误以为粗磨需完全磨平晶体,实则过度研磨会破坏釉层厚度,导致晶体结构受损,甚至磨穿釉层露出土胎。正确的做法是保留晶体基本形态,仅去除最高点,使整体高度差控制在0.5毫米以内。若发现釉面出现明显划痕,应立即停止粗磨,检查砂轮片是否嵌入杂质或磨损不均,更换新磨片并重新评估研磨力度,而非强行继续作业。
另一个高频错误是忽视工件固定。结晶釉器物通常较重或形状不规则,若固定不稳,研磨时的反作用力极易导致器物滑动,造成手部受伤或器物磕碰缺角。使用真空吸盘或专用夹具固定工件是安全操作的基本要求。此外,切勿在研磨过程中随意改变手部姿势,保持身体重心稳定,避免因重心偏移导致用力不均,产生深浅不一的研磨痕迹,影响后续抛光的一致性。