
干磨工艺的核心逻辑与表面微观结构重塑
干磨打磨并非简单的物理摩擦,而是通过控制磨料颗粒与金属基材的接触应力,逐步剥离表面微观凸起,构建均匀且无光泽的微观拓扑结构。在工业制造场景中,这种技法的核心在于消除镜面反射所需的平滑度,利用无数微小的凹凸节点对光线产生漫反射,从而呈现出质朴、内敛且具备厚重感的哑光效果。与传统湿磨相比,干磨过程完全隔绝液体介质,避免了水分残留导致的氧化风险,特别适合铝合金、不锈钢及经过阳极氧化处理的金属部件,能够保持材料原本的金属特性与色泽稳定性。
实施干磨前,基材的表面预处理决定了最终成品的下限。需要彻底清除铸造残留的氧化皮、焊接热影响区的变色层以及机加工留下的切削液痕迹。通常采用金刚石百叶片或碳化硅砂纸进行粗磨,这一阶段的目标是建立均匀的磨砂纹理深度。操作时需保持打磨路径的一致性,避免交叉打磨造成的纹理混乱。对于高精度要求的工业零部件,还需控制打磨压力,防止因局部过热导致金属金相组织发生变化,进而影响材料的耐腐蚀性能或机械强度。
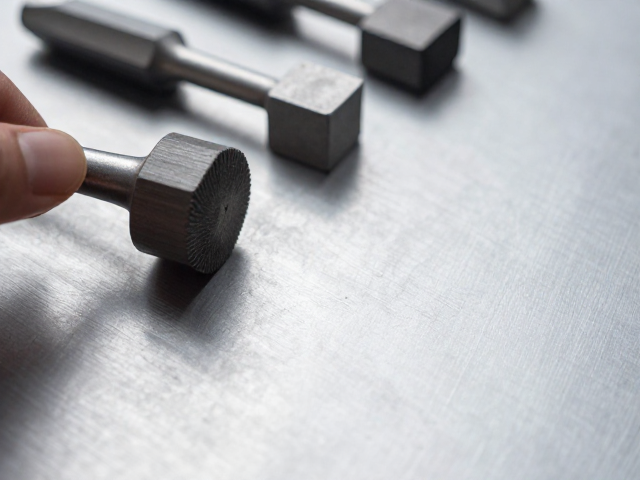
磨具选择与分级打磨的参数控制
磨具的选型直接关联着哑光表面的细腻程度与生产效率。粗磨阶段常选用氧化铝或碳化硅材质的干磨砂纸,目数范围通常在60至120目之间,用于快速去除表面缺陷并建立基础纹理。进入细磨阶段后,需逐步过渡到180至400目甚至更高目数的柔性砂轮或抛光盘。不同材质的磨具在切削效率与表面光洁度上表现各异,例如金刚石磨盘在硬质合金表面能提供更持久的切削刃,而陶瓷磨块则因自锐性较好,能维持较稳定的打磨效果。
参数控制的精确性是避免表面瑕疵的关键。打磨速度、进给压力以及打磨轨迹的角度需要根据具体金属材质进行动态调整。对于不锈钢,过高的转速可能导致砂轮堵塞,降低切削效率并产生条纹;对于铝合金,过大的压力极易造成表面塌陷或嵌入磨屑。实际操作中,建议采用多阶段渐进式打磨,每一阶段打磨后需彻底清理表面粉尘,防止上一阶段的粗颗粒嵌入后续打磨面造成划痕。通过严格控制每一道工序的时间与力度,确保微观纹理的均匀分布,这是实现“极致哑光”而非“粗糙磨砂”的技术瓶颈。
去油清洁与表面保护层的施加
干磨完成后的表面处于高活性状态,极易吸附空气中的油脂、灰尘或水分,因此清洁工序至关重要。必须使用专用的无绒布配合工业级异丙醇或专用清洗剂,对打磨区域进行多次擦拭,确保无任何残留颗粒或油脂。对于高精密要求的部件,还需进行超声波清洗以去除微观缝隙中的杂质。清洁后的表面若直接暴露,不仅会影响后续装配,还可能因环境污染物附着而形成永久性污点,破坏哑光表面的纯净质感。
为了提升哑光金属表面的耐候性与触感,通常需施加特定的表面处理层。对于部分应用场景,完全保留裸金属的哑光质感即可,但需定期维护以防指纹残留。在更多工业设计中,会采用微晶蜡或低光泽度的封闭剂进行涂装。这些保护层需具备极低的折射率,以不破坏漫反射效果为前提,增强表面的抗污能力与耐磨性。涂覆过程中需严格控制涂层厚度,过厚的涂层容易形成高光区域,削弱工业感的视觉冲击力。通过科学的清洁与保护,使哑光金属表面在长期使用中仍能保持设定的视觉一致性。
质量控制标准与常见缺陷规避
在工业交付标准中,哑光金属表面的质量评估主要依据视觉均匀性与触感一致性。通过标准光源箱下的多角度观察,检查是否存在漏磨、打磨痕迹不均或局部高光点。使用表面粗糙度仪测量Ra值,确保其处于工艺规定的范围内,通常哑光表面的Ra值介于1.0至2.5微米之间,具体数值需根据设计需求确定。触感测试要求表面平滑无粗糙颗粒感,无明显划痕或凹坑,整体视觉风格符合工业极简主义的美学要求。
常见缺陷包括打磨条纹、颜色不均及表面污染。条纹多由打磨轨迹不一致或砂纸堵塞引起,需优化操作手法并及时更换磨具。颜色不均可能源于基材材质差异或局部打磨力度过大导致的热效应,需加强过程监控。表面污染则多因清洁不彻底或工作环境粉尘过多造成,需建立严格的无尘作业环境。通过建立标准化的作业指导书与严格的过程检验机制,能够有效规避上述缺陷,确保每一件干磨金属部件都能达到预期的极致哑光工业质感,满足高端制造领域的严苛要求。