
泥性与工具:零基础入门的物理基础
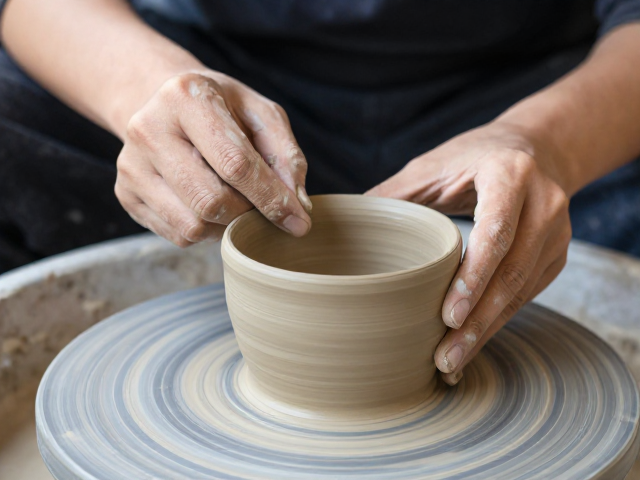
手工捏塑陶艺并非依赖复杂的机械辅助,其核心在于对泥土物理特性的直观感知。初学者需准备基础材料,包括中低铁含量的红陶泥或可塑性较好的陶土,这类泥料在干燥过程中收缩率相对可控,适合初次接触者建立手感。工具方面,仅需准备修坯刀、海绵、喷水壶以及一块吸水性适中的粗布或皮革板。部分匠人也会使用简单的竹签或木棒用于刻画纹理,这些工具成本低廉且易于获取,无需追求专业级设备,重点在于通过手指直接接触泥土,感受其湿度、颗粒感以及回弹力度。
泥土的状态直接决定了成型的效果,新手常因忽视醒泥和揉泥步骤导致作品开裂或变形。购买回来的陶土通常含有水分不均或空气气泡,需经过反复揉搓(即“打泥头”)来排出空气并统一湿度。操作时,双手掌心用力按压并旋转泥团,观察泥料表面是否光滑无裂纹,若发现干燥迹象需及时喷洒少量水雾并包裹保鲜膜静置。这一过程没有精确的计时标准,完全依赖指尖反馈,当泥料像耳垂般柔软且富有弹性时,即可开始塑形。
手捏成型的核心技法解析
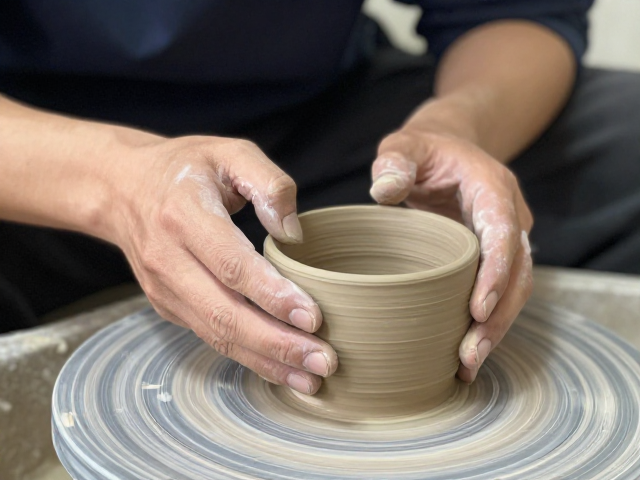
手捏成型中最基础的技法为“泥条盘筑法”,这种方法能较好地控制器物的壁厚与整体形态。操作时,将泥料搓成粗细均匀的长条,直径约1-2厘米为宜,过细易断,过粗则难以弯曲。将泥条首尾相接盘绕,每盘一圈需用手指或工具将泥条底部轻轻压实,确保层与层之间紧密结合。连接处需用手指蘸取少量泥浆(陶土与水混合的糊状物)作为粘合剂,并用拇指仔细抹平接缝,避免留下明显的缝隙,这是防止烧制过程中开裂的关键细节。
另一种常见手法为“泥板捏制法”,适用于制作方形或异形器皿。将泥团置于两块平整的木板或皮革之间,使用擀面杖均匀擀压,厚度控制在5-8毫米左右,过薄易碎,过厚则笨重。擀制时需不断调整角度,确保泥板厚度一致且表面平整无气泡。成型时,将两块泥板边缘切割整齐,通过涂抹泥浆将边缘粘合,再用手指或工具将接缝处向内推压,使内外壁平滑过渡。此方法对泥板的湿度控制要求较高,过湿易塌陷,过干则粘合不牢。
干燥与修坯的临界点把握
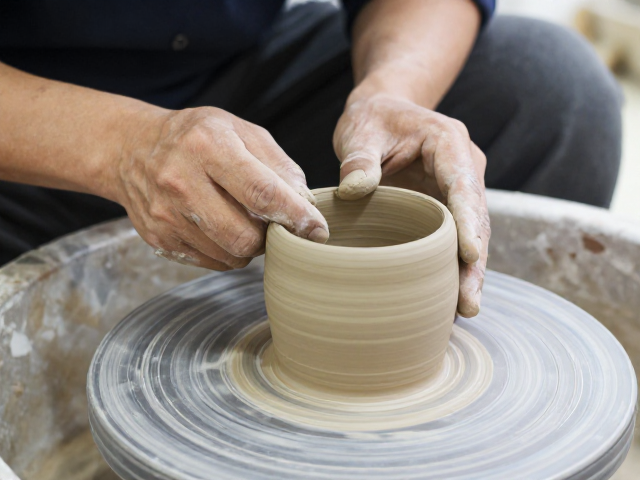
成型后的器物不能立即进行精细加工,必须经过自然的阴干过程。干燥速度受环境温度、湿度及器物厚度影响极大,理想环境为通风良好但无直射阳光、无强风直吹的室内。新手常犯的错误是急于修坯或施釉,导致器物因内外干燥不均产生应力裂纹。判断干燥程度的标准为“皮革硬度”状态,即器物按压时感觉坚硬但仍有轻微弹性,表面无水分渗出,颜色由深红转为浅灰白。对于较厚的底部,可用海绵吸去多余水分,加速干燥。
修坯是在器物达到皮革硬度后进行的关键步骤,旨在修正形状、平滑表面并调整口沿。使用修坯刀或刮片,以较小的角度轻轻刮去表面多余的泥料,动作需轻柔且连续,避免用力过猛导致变形。口沿部分需定期喷水保持湿润,以便用刮片或手指修整出圆润或锋利的边缘。修坯过程中需不断旋转器物,观察整体比例是否协调,必要时可对局部进行补泥或切除调整。这一阶段没有固定的时间限制,完全依赖匠人对器物形态的审美判断与手感控制。
烧制前后的注意事项
干燥至完全无水的器物称为素坯,此时极为脆弱,搬运时需轻拿轻放,避免磕碰。素烧(第一次烧制)旨在去除物理水和结晶水,提高坯体强度。烧制温度通常控制在800-900摄氏度,升温过程需缓慢,尤其在300-600摄氏度区间,水分急剧蒸发,若升温过快极易导致爆裂。烧制完成后,坯体呈多孔状,吸水性极强,为后续施釉或彩绘做好准备。此阶段无需追求高温致密,重点在于获得稳定的物理结构。
釉料施加前,素坯表面需保持清洁无粉尘,可用湿布轻轻擦拭。施釉方法多样,包括浸釉、浇釉或刷釉,新手建议从浸釉法入手,将器物浸入釉浆中,根据所需釉层厚度控制浸入时间,通常1-5秒即可。取出后需轻轻旋转,防止釉浆堆积形成流釉。施釉后需再次阴干,确保釉层表面无水滴残留,方可进行最终烧制。最终烧制温度根据陶土种类和釉料特性而定,红陶通常在1100-1200摄氏度左右,烧制过程中需监控窑炉状态,确保温度曲线平稳,避免急冷急热导致釉面开裂或变形。