
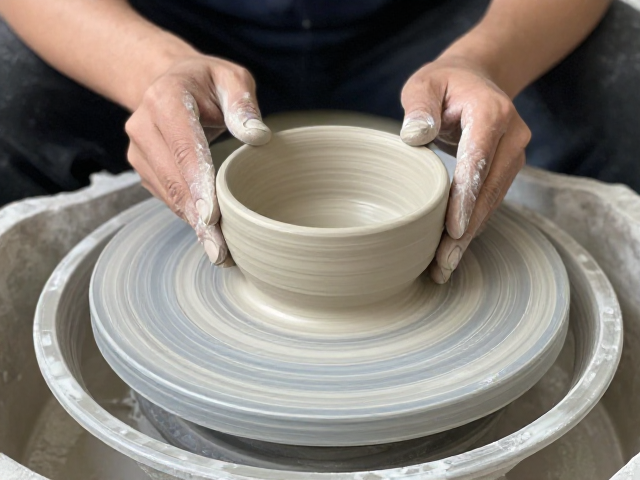
瓷泥坯体厚度控制的核心逻辑与力学基础
瓷泥坯体的厚度均匀性直接决定了烧制过程中受热与收缩的同步性,这是防止开裂、变形或坍塌的物理基础。在手工制瓷或拉坯过程中,泥料内部的水分分布必须高度一致,若局部过厚,水分难以在干燥阶段均匀挥发,会在坯体内部形成应力集中点。当窑炉温度升至1000摄氏度以上时,不同厚薄处的瓷化过程会出现时间差,厚处尚未完全玻化而薄处已接近软化,这种物理状态的错位极易导致器物在冷却过程中因收缩不均而产生肉眼可见的裂纹或不可逆的扭曲。
厚度控制并非追求绝对的机械式等厚,而是需要根据器物的形态特征进行动态调整。对于直筒型器物,上下壁厚度的差异应控制在极小范围内,通常建议误差不超过1-2毫米;而对于壶身、碗底等曲面结构,则需考虑泥料在重力作用下的自然下垂效应,底部通常需略厚以提供支撑强度,口沿则需略薄以减轻重量并便于修整。工匠在手感上需建立严密的“泥感”反馈机制,通过指尖触摸感知泥层的阻力变化,从而在转轮旋转或手工捏塑的过程中实时修正局部厚薄,确保每一寸泥料都处于最佳的受力平衡状态。
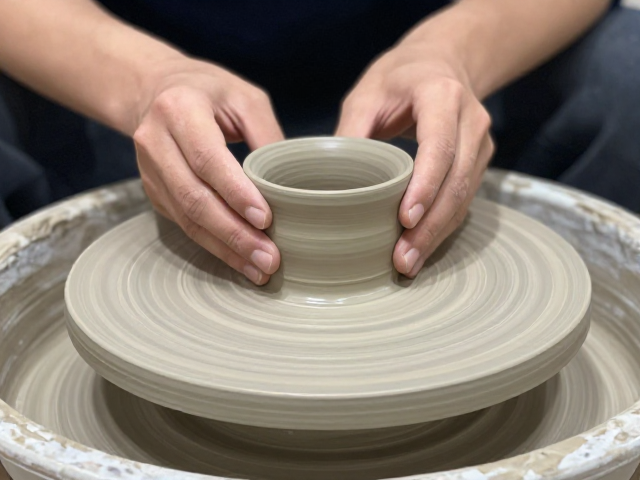
错位盘筑技法中的接合陷阱与应力化解
错位盘筑作为一种传统的成型方式,其核心难点在于泥条与泥条、泥条与底足之间的接合处理。许多初学者容易忽视接合面的预处理,直接将湿润的泥条堆叠,导致层与层之间存在空气夹层或水分隔离层。这种结构在干燥和烧制初期会形成明显的“冷接”现象,表现为接缝出露白茬或严重开裂。正确的做法是在接合前,必须对接触面进行轻微的刮毛处理,增加粗糙度以增强咬合力,同时涂抹适量的泥浆作为粘合剂,并在接合后通过工具进行严密的压实与抹平,消除可见缝隙,使两层泥料在物理结构上融为一体。
错位盘筑还容易引发垂直方向的扭曲变形,这是因为泥条在堆叠时若未严格保持水平基准,累积误差会随高度增加而放大。在实际操作中,必须定期使用水平尺或目测基准线检查坯体的垂直度。若在盘筑过程中发现坯体出现倾斜,应立即停止堆叠,通过反向施加轻微力矩或使用支撑工具进行校正,而不是试图通过后续修坯来强行纠正,因为内部应力已经形成,强行修正只会导致断裂。此外,泥条的粗细与湿度一致性也是关键,过粗或过湿的泥条在堆叠时更容易因自重产生滑移,导致错位,因此需选用质地均匀、湿度适宜的泥条进行等距堆叠。
干燥阶段的厚度应力释放与环境调控
坯体在成型后的干燥阶段是厚度控制效果显现的关键时期,此阶段水分从坯体表面向内部迁移,若干燥速度过快,表面迅速失水收缩形成硬壳,而内部仍保持湿润,内部水分向外蒸发受阻,产生的蒸气压会将表面硬壳顶破,形成龟裂。因此,控制干燥环境的气流速度和湿度至关重要。理想的干燥环境应保持空气流通但无直吹风,相对湿度维持在60%-70%之间,避免阳光直射或热源近距离烘烤。对于厚薄差异较大的器物,可采用半遮盖法,对厚部进行遮盖减缓水分蒸发,对薄部进行通风加速水分排出,以平衡整体干燥速率。
在干燥过程中,坯体内部会产生严密的收缩应力,若坯体放置不当,重力作用会导致厚部下沉或薄部翘曲。为避免此类变形,坯体在干燥初期应放置在平整、坚硬且吸水性适中的板面上,如石板或经过处理的木板,并每隔一定时间轻轻翻转坯体,改变受力点,防止因单点长期受压导致永久性变形。对于大型或结构复杂的器物,还需使用细绳或软垫进行悬吊或多点支撑,减少接触面积,确保坯体各部位能均匀收缩。干燥至皮革硬度阶段时,需再次检查厚度均匀性,若发现局部过厚导致的收缩滞后,需通过轻微刮除表面泥料进行等厚处理,为后续修坯和烧制奠定坚实基础。