
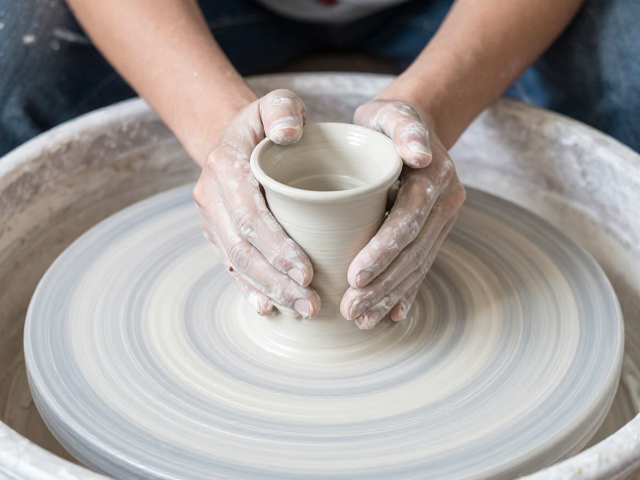
高白度瓷泥的原料筛选与配比逻辑
高白度瓷器的核心基础在于胎釉原料的纯度控制,其中铁、钛等着色氧化物含量必须降至极低水平。传统高白瓷多采用高岭土与瓷石的组合,但在追求极致白度的现代工艺中,原料预处理成为关键步骤。需选用低铁、低钛的优质高岭土,并通过淘洗、除铁、磁选等物理手段去除杂质。部分高端配方会引入少量长石或滑石以优化烧结性能,但必须严格控制氧化铝与二氧化硅的比例,确保坯体在高温下不发生过度变形或釉面缺陷。原料的粒径分布也直接影响成型质量,通常要求细度达到规定目数,以保证泥料的可塑性与均匀性。
泥料的陈腐过程对提升可塑性及排除气泡至关重要。配好的泥料需密封存放于阴湿环境中,时间通常不少于两周。在陈腐期间,水分均匀渗透,有机质分解,胶体物质发生絮凝,使泥料结构更加细腻均匀。这一过程能显著减少拉坯时的开裂风险,并为后续素烧后的白度表现奠定基础。若陈腐不足,泥料内部应力不均,成型后易出现隐性裂纹,影响最终成品的白度均匀性与机械强度。
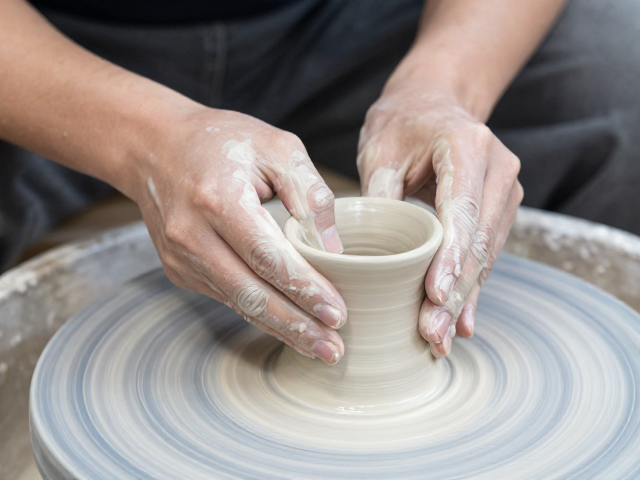
拉坯成型中的力度控制与形态修正
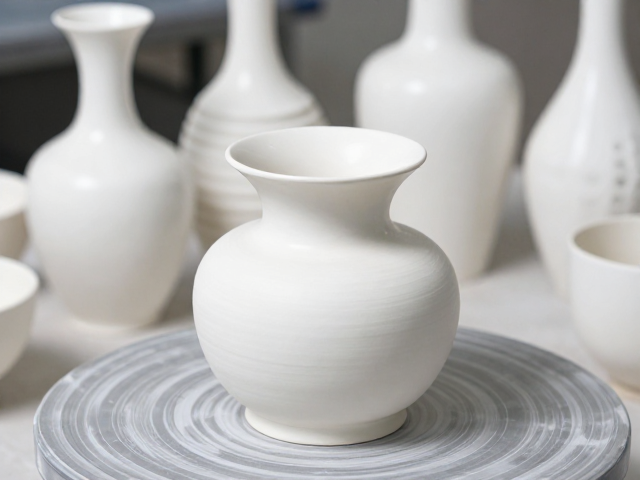
拉坯是赋予瓷器初始形态的核心工序,对泥料湿度与操作手法要求极高。操作者需双手配合,左手扶稳坯体,右手拇指与食指控制泥料高度与厚度。在转轮匀速转动下,通过指尖施加均匀向上的推力,使泥料克服重力向上延伸。高白度瓷泥因可塑性相对较强,需特别注意转速与手力的平衡,过快转速易导致坯体晃动,过慢则难以提升高度。坯壁厚度需保持均匀,通常控制在2-3毫米左右,过薄易塌,过厚则影响烧成后的透光性与白度表现。
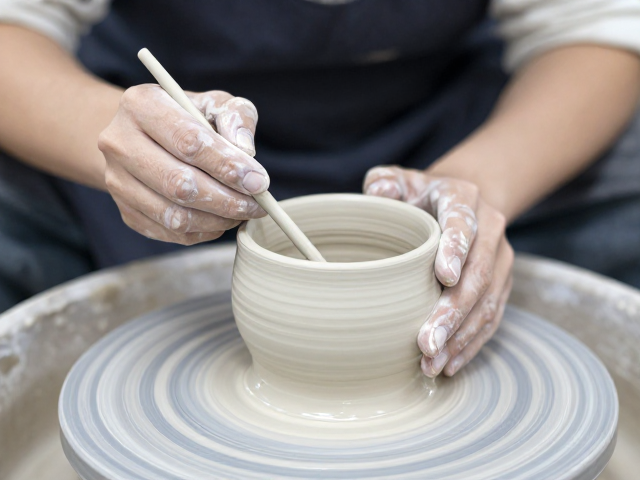
成型过程中的修坯与整形决定了瓷器的最终质感。拉坯完成后,待坯体半干时进行修坯,去除多余泥料,使器壁光滑均匀。此阶段需使用专用修坯刀,动作要轻稳,避免划伤坯体表面。对于高白度瓷器,表面光洁度直接影响釉面效果,任何细微的划痕或凹凸都会在烧成后被放大。修坯时需定期检查坯体对称性,确保口沿、底足平整。成型后的坯体需经过自然干燥,避免阳光直射或强风导致开裂,干燥至皮革硬度状态方可进入素烧工序。
釉料配方设计与施釉工艺
高白度瓷器的釉面表现依赖于釉料配方的精确计算。釉料主要由石英、长石、石灰石、草木灰等原料制成,需严格控制氧化铁和氧化钛含量。为了提高白度,常加入少量滑石或锌化合物作为乳浊剂,使釉面呈现温润如玉的质感。釉料研磨细度需达到规定标准,通常要求过筛目数高于300目,以确保釉面光滑无颗粒感。釉浆比重需控制在1.7-1.8g/cm³之间,过稀易流釉,过稠则釉层不均。
施釉方式直接影响釉面均匀度与白度一致性。常用浸釉、荡釉、喷釉等方法,需根据器型选择合适工艺。浸釉适用于中小型器物,需控制浸入时间与提拉速度,确保釉层厚度均匀。荡釉适用于大开口或异形器物,需旋转坯体使釉浆均匀附着。喷釉适用于复杂造型,需控制喷枪距离与移动速度,避免釉层堆积或露底。施釉后需静置晾干,去除表面浮浆,确保釉面平整。施釉过程中需保持环境清洁,防止灰尘落入釉面影响白度与美观。
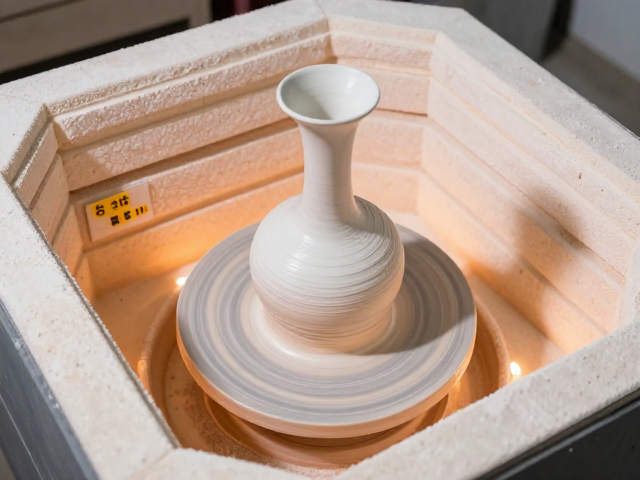
高温烧成过程中的窑炉控制
烧成是瓷化与白度形成的决定性环节,窑炉温度曲线需精确控制。高白度瓷器通常在1280-1320℃下烧成,具体温度取决于釉料配方与坯体成分。升温阶段需缓慢进行,排除坯体内水分与有机质,避免爆裂。氧化阶段需保证窑内氧气充足,使铁元素充分氧化,提高白度。还原阶段需控制碳氢化合物比例,使釉面呈现柔和光泽。升温速率需根据窑炉类型调整,电窑升温均匀,气窑需精细调节火焰。
冷却阶段对釉面光泽与白度稳定性至关重要。快速冷却可增强釉面硬度,但需避免急冷导致开裂。慢速冷却有助于釉面应力释放,提高成品率。烧成过程中需实时监控窑内温度与气氛,记录关键节点数据。烧成结束后,需待窑温自然降至安全温度方可开窑。成品需经过严格检验,剔除色差、变形、釉面缺陷等不合格品。高白度瓷器对烧成环境要求极高,任何微小波动都可能影响最终白度表现。
成品检验与白度评估标准
高白度瓷器的检验需结合目测与仪器检测。目测主要观察釉面是否光滑、无色差、无瑕疵。仪器检测使用白度仪测量反射率,通常要求白度值高于80%。不同用途瓷器对白度要求不同,日用瓷注重柔和感,艺术瓷追求极致白度。检验时需在不同光线下观察,避免环境光影响判断。高白度瓷器易显脏,需特别注意釉面致密性,防止污染渗入。
白度评估需结合透光性与色泽均匀性。高白度瓷器在自然光下应呈现纯净白色,无泛青或泛黄现象。透光性好的瓷器白度更显通透,但需平衡透光性与强度。检验时需记录每件成品的数据,建立质量追溯体系。高白度瓷器对原料、工艺、烧成等环节要求极高,任何环节失误都可能影响最终白度。通过持续优化配方与工艺,可逐步提升白度表现,满足高端市场需求。