
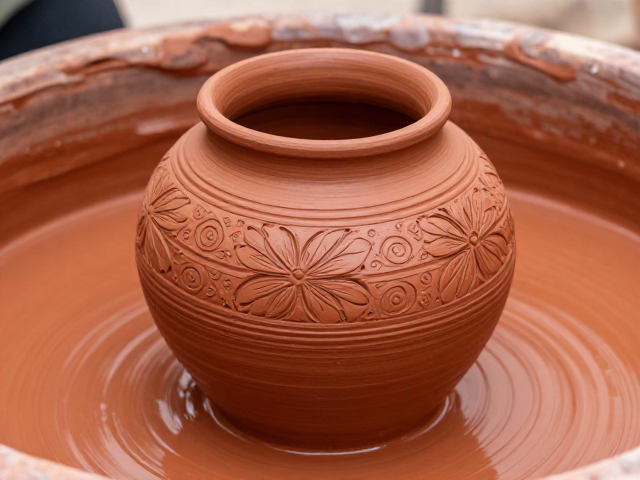
刻划花红陶泥浆的核心原料选择与基础配比
红陶泥浆的质感与最终成品的显色效果,高度依赖于原料中氧化铁与黏土矿物的天然比例。传统工艺中,常选用含铁量较高的红色黏土或经过高温煅烧后粉碎的红土作为主要骨架,这种材料不仅具备优异的可塑性,还能在还原或氧化气氛下呈现出沉稳的朱红或赭红色泽。基础配方通常以高岭土或本地红黏土为基底,掺入适量经过细筛处理的熟料(煅烧后粉碎的陶土)以增强坯体强度并减少干燥收缩。一个经过长期实践验证的基础比例约为:70%的细粉红黏土配合30%的熟料颗粒,若追求极佳的刻划流畅度,可额外加入5%-8%的球状粘土或工业级羧甲基纤维素钠(CMC)作为增塑剂,以改善泥浆在刻刀下的延展性,防止泥屑飞溅或线条毛糙。
原料的处理精度直接决定了刻划花的线条清晰度。原料需经过反复淘洗、沉淀、干燥及粉碎过筛,标准通常要求通过80-100目筛网,确保颗粒细腻均匀。对于刻划花工艺,泥浆的含水量控制至关重要,过稀会导致刻痕塌陷,过稠则阻力过大,容易崩裂。理想的泥浆稠度应介于牙膏与糊状之间,静置时能保持形状,但受力时能顺滑流动。在实际操作中,工匠常通过“捏泥法”感知湿度,即手指轻捏泥浆能成团,指缝间略有湿润但无水分渗出,此状态最利于进行精细的阴刻与阳刻操作。
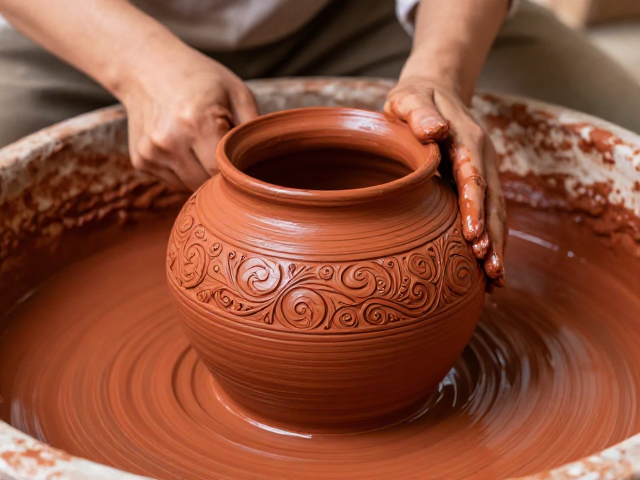
泥浆制备过程中的搅拌工艺与陈腐要求
搅拌是消除泥浆内部应力、确保成分均匀的关键步骤。传统手工搅拌多使用木棒或专用搅拌器,需严格遵循“顺时针匀速搅拌”的原则,持续时间不少于20分钟,直至泥浆表面光滑无气泡,质地如丝绸般细腻。现代制作中,虽可使用电动搅拌机,但需控制转速,避免高速旋转卷入过多空气,形成微气泡,这些气泡在干燥或烧制过程中极易膨胀导致刻划线条断裂或表面出现针孔。搅拌完成后,泥浆需置于密闭容器中静置,这一过程称为“陈腐”。陈腐时间通常为3-7天,期间泥浆内部的水分分布趋于均匀,有机质发生缓慢的生物化学作用,显著提升泥浆的韧性和可塑性,使刻划时的触感更加跟手,线条边缘更为圆润自然。
在搅拌与陈腐期间,环境温湿度会影响泥浆状态。若环境干燥,需定期加盖湿布保湿,防止泥浆表面结皮;若湿度过大,则需适当延长陈腐时间或加入少量干粉调整。部分工匠会在搅拌后期加入极少量的草木灰水或石灰水进行微调,以改变泥浆的酸碱度,进而影响其干燥速度和烧结特性,但需严格控制用量,以免腐蚀刻刀或改变陶土原有的矿物结构。制备好的泥浆应无杂质、无硬块,流动性适中,为后续的刻划工艺提供完美的物质基础。
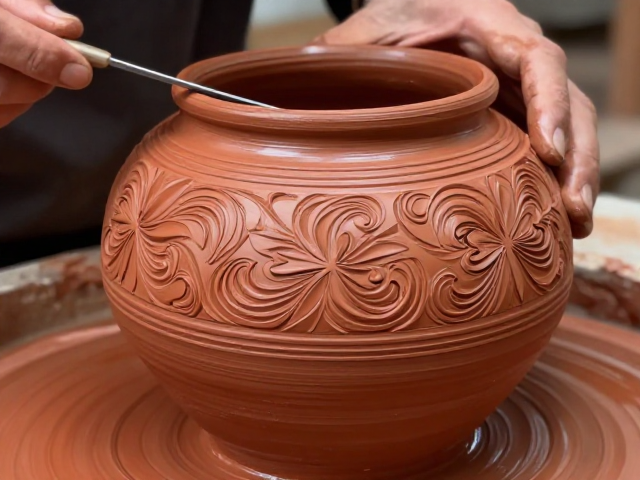
刻划花技法中的刀法运用与泥浆响应
刻划花的核心在于“刀与泥”的对话,泥浆的稠度和湿度决定了刀法的表现。在泥浆处于半干半湿状态(俗称“皮革硬度”)时进行刻划最为适宜。此时泥浆具有一定的支撑力,刻刀切入时不易塌陷,线条边缘清晰锐利。常用的刀法包括单刀直入、双刀勾勒及排线填色。单刀法要求手腕稳定,力度均匀,利用刀尖在泥浆表面划出深浅一致的线条,适合表现细密的纹饰;双刀法则通过两刀相交形成V型或U型槽,增强立体感,常用于勾勒花卉轮廓或几何图案。刻划过程中,刀锋与泥浆表面应保持适当角度,通常倾斜30-45度,以减少阻力,使线条流畅连贯。
泥浆对刻划动作的响应体现在线条的“筋骨”上。优质的红陶泥浆在刻划时能产生清晰的“泥唇”,即线条两侧微微隆起的泥浆边缘,这增加了图案的层次感和光影效果。若泥浆过湿,刻痕会模糊不清,泥唇塌陷;若过干,则易崩口,线条生硬。工匠需根据天气变化和泥浆状态,灵活调整刻划速度和力度。例如,在刻画花瓣纹理时,动作需轻柔连贯,利用泥浆的粘性带动刀尖滑行,形成自然的弧度;而在刻画叶脉或枝干时,则需加重力度,快速切入,表现出苍劲有力的质感。这种对材料特性的精准把控,是刻划花工艺区别于其他装饰手法的根本所在。
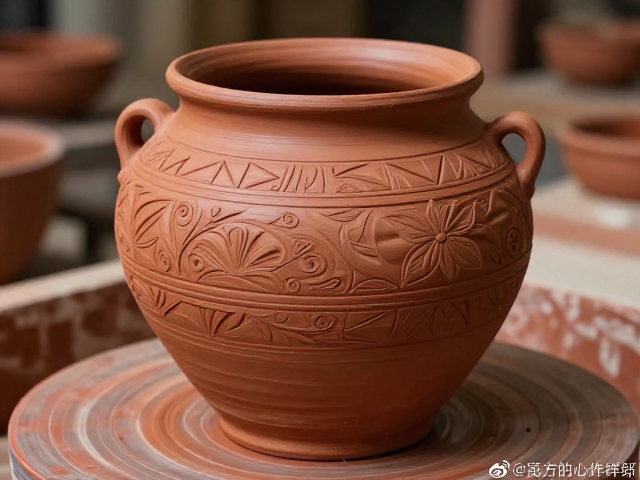
烧制工艺对刻划花红陶成品的最终呈现
刻划花红陶的最终面貌,在很大程度上由烧制工艺决定。红陶的烧制通常分为氧化烧成,温度区间多在900℃至1050℃之间。在升温过程中,泥浆中的有机质逐渐挥发,水分彻底排出,矿物结构开始重组。刻划处的线条因体积变化与周围坯体存在差异,在高温下会产生微妙的收缩差,使图案更加立体。若升温过快,泥浆内部气体无法及时排出,可能导致刻痕处开裂或剥落;因此,在200℃-400℃阶段需设置保温或慢速升温段,确保坯体均匀受热,排除结合水。
冷却阶段同样会影响成品的色泽和强度。自然冷却过程中,红陶中的铁氧化物在氧化气氛下稳定存在,呈现出典型的红色调。若冷却过快,坯体内部应力集中,可能导致细微裂纹,影响刻划线条的完整性。此外,烧制过程中的窑位位置也会影响成品效果,窑心温度高,色泽偏深红,刻划线条因烧结紧密而显得深沉内敛;窑位温度稍低处,色泽偏浅,线条质感相对柔和。工匠需根据窑炉特性,合理安排刻划花红陶的摆放位置,以获取最佳的视觉效果。经过烧制,泥浆中的矿物发生不可逆的化学变化,刻划花红陶不仅保留了原始的纹理美感,更具备了坚实的物理结构,成为兼具实用与艺术价值的器物。