
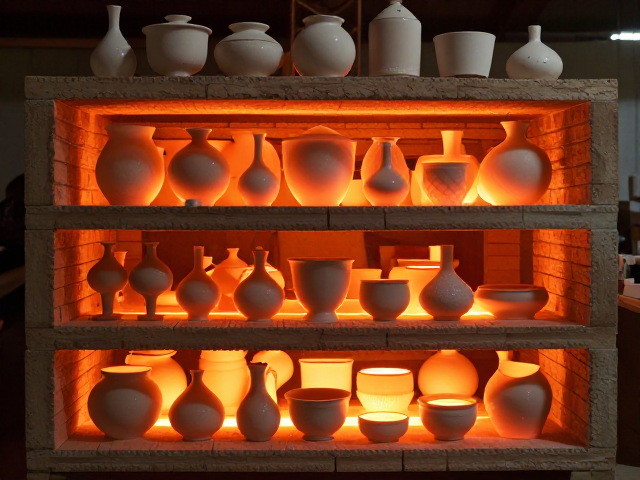
1280℃高温烧成下的热工环境控制
在陶瓷烧制工艺中,1280℃通常对应着高温硬质瓷或部分特种陶瓷的烧成区间,这一温度阶段涉及复杂的矿物相变与液相生成过程。窑内温度场的均匀性直接决定了成品率的上限,任何局部的温差都可能引发变形、釉面气泡或生烧等缺陷。为了维持这一高温环境的稳定性,耐火材料的热震稳定性与高温抗蠕变性能成为核心考量指标,窑具必须在反复的热胀冷缩中保持尺寸精度,避免因结构坍塌或变形污染窑内环境。
多层装窑的核心难点在于热流的垂直分布与气流组织。高温窑炉中,热空气上升形成严密的对流层,若装窑方式不当,底层窑具承受的热负荷与顶层存在显著差异,导致同一窑次内不同层位的制品受热不均。通过优化窑具堆码结构,利用隔热板或挡火砖构建合理的气流通道,能够平衡上下层的热交换效率。这种物理层面的热工调控,是确保大批量生产中产品一致性的基础,也是传统经验与现代热工计算结合的关键环节。
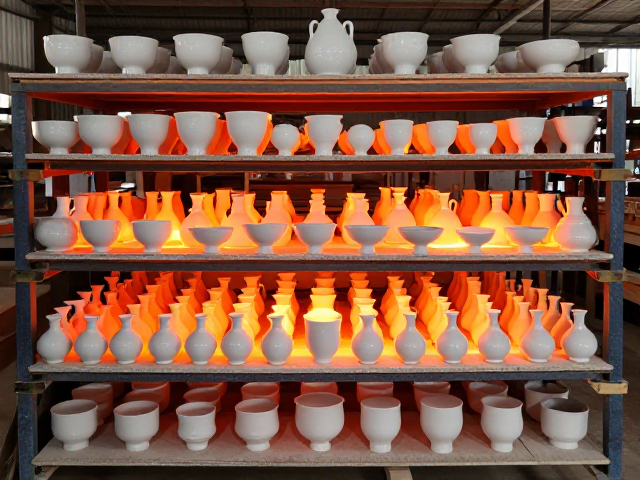
多层装窑的空间布局与堆码策略
多层装窑并非简单的层层叠加,而是基于窑具承重能力与热辐射原理进行的精密空间规划。在实际操作中,需根据窑具的材质强度确定最大堆码层数,过高的堆码会导致底层窑具因长期承受巨大静载荷而产生塑性变形,进而影响后续使用精度。同时,层间距的设置需考虑窑内气流速度,适当的间距能促进热空气在层间均匀穿透,减少死角。对于异形坯体或易变形工件,通常采用专用支架固定,并在堆码时预留必要的散热与收缩空间,防止坯体在高温液相生成阶段发生粘连或挤压破裂。
窑具的摆放顺序与排列方式会显著影响窑车的利用率与烧成质量。采用交错码放或金字塔式堆码可以增加结构稳定性,减少运输过程中的晃动风险。在装窑过程中,需严格检查窑具接触点的平整度,确保支点受力均匀,避免点接触导致的应力集中。此外,窑具表面的清洁度至关重要,积存的釉滴或杂质在高温下可能脱落并污染相邻坯体,因此在装窑前需进行严密的清理与筛选。通过精细化的空间管理,可以在有限的窑炉容积内实现产能最大化,同时维持稳定的热工制度。
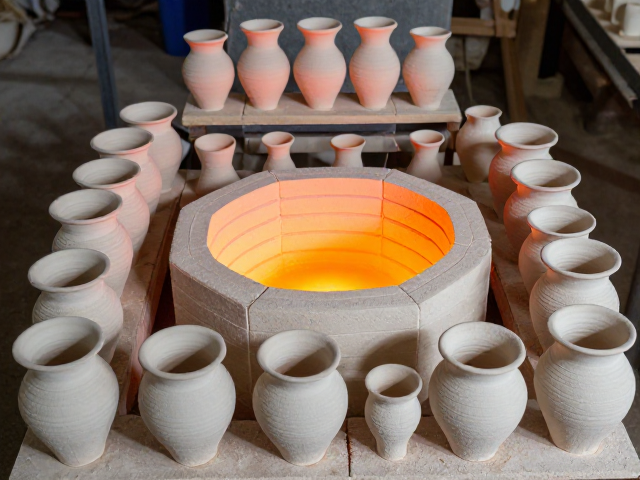
耐火坩埚与窑具材料的选型逻辑
在1200℃以上的高温环境中,氧化锆增韧氧化铝陶瓷(ZTA)已成为多层装窑的主流选择。该材料具备优异的高温强度、抗热震性及低气孔率,能有效抵抗高温下的液相侵蚀。相较于传统的高铝砖或莫来石制品,ZTA窑具在高温下的变形率极低,能够长期保持几何形状的稳定性,这对于多层堆码的精度控制具有决定性意义。其表面致密光滑,不易吸附釉料,减少了清理维护的工作频率,提升了生产效率。
除了主体材质,窑具的微观结构与烧结工艺同样影响其使用寿命。高密度烧结技术可降低材料内部的气孔率,从而增强其抗渗透能力,防止窑内气氛中的有害气体或熔融物渗入基体引发剥落。对于特定烧成曲线,需评估材料的导热系数,高导热材料有助于快速均温,而低导热材料则有助于保温。选型时需结合具体的窑型结构、燃料类型以及产品釉料成分进行综合测算,确保窑具在高温下的化学稳定性与机械强度相匹配,避免因材料失效导致的批量事故。
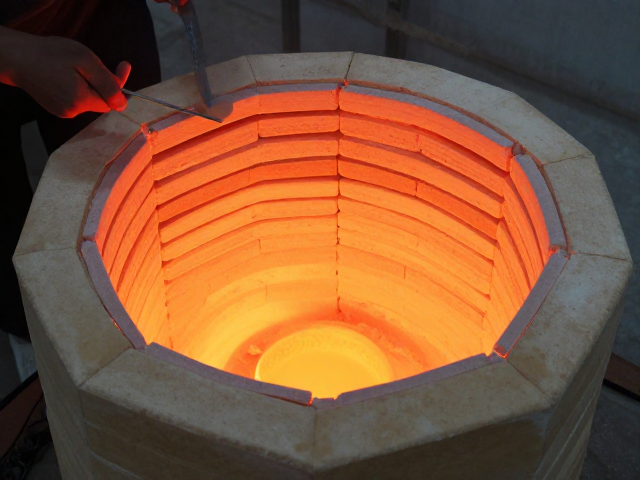
窑具维护与烧成周期管理
窑具在高温烧成后会经历复杂的物理化学变化,其性能会随使用次数逐渐衰减。定期的无损检测是评估窑具状态的重要手段,通过测量窑具的直线度、平整度以及重量变化,判断其是否发生蠕变或侵蚀。对于出现明显变形或表面剥落的窑具,必须及时剔除,防止其在后续装窑中引发连锁反应,导致整窑产品报废。建立严密的窑具生命周期档案,记录每次烧成的温度曲线与冷却速率,有助于分析材料老化规律,优化维护策略。
烧成制度的微调需要结合窑具的实际表现进行动态调整。当发现某批次窑具在高温下变形加剧时,可能需要适当降低装窑密度或调整升温速率,以减轻热应力。同时,窑炉的预热与冷却程序也需与窑具的热膨胀系数相匹配,避免急冷急热造成隐性裂纹扩展。通过数据化的过程监控,分析温度、时间与产品缺陷之间的关联,逐步完善装窑与窑具管理的标准化作业流程,从而在1280℃的高温烧成中实现稳定、高效、低耗的生产目标。