
干燥过程中漆膜应力分布的物理机制
干燥架在涂装后处理环节扮演着至关重要的角色,其核心作用不仅是支撑工件,更在于通过接触点的微小变形来平衡漆膜在固化收缩时产生的内应力。当漆膜从液态向固态转变时,体积会发生显著收缩,若支撑点受力不均,局部应力集中会超过漆膜的粘结强度或内聚力,导致漆膜在受力点周围产生微观裂纹,进而扩展为肉眼可见的起皮或剥落现象。这种缺陷并非总是由涂料配方本身引起,更多时候是物理支撑结构与材料特性匹配不当的结果。
受力均匀的本质在于减少刚性接触带来的应力集中。传统的点接触或线接触方式,在漆膜较厚或柔韧性较差时,容易形成“硬支撑”,使得漆膜在干燥收缩过程中无法自由释放应力。此时,支撑架与工件的接触面会产生反作用力,一旦该力大于漆膜附着力,界面结合层便会失效。因此,理解应力传递路径是预防干燥架起皮的第一步,只有当支撑体系能像弹簧一样提供均匀且适度的缓冲支撑,才能确保漆膜在三维空间内的应力释放是平缓且一致的。
接触面材质选择与微观形貌控制
接触面材质的选择直接决定了应力分散的效率。高硬度材料如普通钢材或硬质塑料,虽然结构稳定,但极易造成局部压强过大。相比之下,采用高弹性、低模量的材料,如硅胶、聚氨酯或经过特殊处理的软性橡胶,能够增加接触面积,将点接触转化为面接触。这种转化显著降低了单位面积上的压强,使漆膜在固化过程中受到的约束力更加柔和。例如,某些高端工业涂装线中使用的硅胶包覆支架,其表面硬度控制在指定范围内,能有效适应不同曲率的工件表面,避免硬性挤压导致的漆膜破损。
除了材质本身,接触面的微观形貌设计也起着关键作用。光滑的表面容易形成封闭的接触区,导致应力无法通过微观缝隙释放。通过在支撑垫表面设计微米级的纹理或微孔结构,可以增加空气流通,促进溶剂挥发,同时这些微观结构像无数个微型支点,能够均匀分散漆膜收缩产生的拉力。这种设计不仅提升了受力均匀性,还减少了因溶剂滞留导致的起泡风险,从物理结构上降低了起皮缺陷的发生概率。
接触点布局与几何形状的匹配策略
工件的几何形状决定了接触点的最佳布局位置。对于平面工件,接触点应遵循对称分布原则,避免单侧受力过大导致扭曲变形引发的漆膜开裂。对于曲面或异形件,接触点需严格贴合工件的曲率中心或应力分散区,避免在棱角处设置支撑点。棱角处通常是应力集中的重灾区,若在此处设置刚性接触点,漆膜极易因局部拉伸过度而起皮。因此,布局策略必须基于工件的力学模型,通过有限元分析模拟干燥过程中的应力分布,从而确定最优的支撑点位。
接触点的高度一致性是保证受力均匀的另一大要素。在批量生产中,若干燥架的不同支撑脚高度存在毫米级误差,会导致工件倾斜,进而使漆膜在不同区域承受不同的重力分量和收缩应力。这种因设备精度不足导致的受力不均,是批量性起皮缺陷的主要诱因。因此,干燥架的制造精度需经过严格校准,确保所有支撑点在同一水平面上,或通过自适应调节机制自动平衡高度差,从而消除因几何误差引起的额外应力。
工艺参数与支撑系统的协同优化
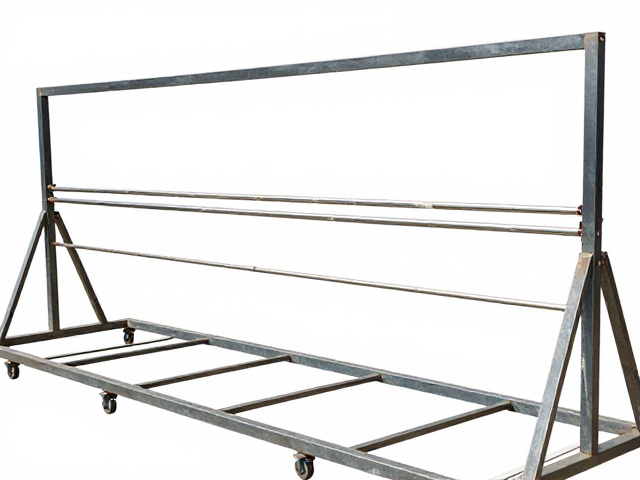
干燥温度曲线的设定需与支撑系统的特性相匹配。高温干燥会加速溶剂挥发和漆膜交联,导致收缩速率加快,此时若支撑系统刚性过大,漆膜来不及通过流动释放应力,极易发生脆性断裂。因此,在快速干燥工艺中,更需强调支撑点的柔韧性和均匀性。通过分段升温,让漆膜在早期阶段保持一定的流动性,逐步建立强度,同时支撑系统提供均匀的约束力,可以有效降低起皮风险。工艺参数的调整必须结合支撑材料的热膨胀系数进行综合考量。
环境湿度与通风条件会影响漆膜表面的干燥速率,进而影响应力分布的均匀性。在湿度较高或通风不均的环境中,漆膜表面与内部干燥速率差异加大,形成应力梯度。干燥架的设计需考虑气流导向,避免局部风速过快导致表面干燥过快而起皮。通过优化干燥架的镂空结构或增加导流板,确保工件周围气流分布均匀,使漆膜各部位以相近速率固化,从而维持内部应力的平衡。这种多物理场的协同优化,是彻底解决干燥架起皮缺陷的系统性方案。