
氧化烧成曲线的热力学逻辑与阶段划分
陶瓷坯体在氧化气氛下的烧成过程,本质上是物理化学变化剧烈且复杂的反应体系,其核心在于通过精确的温度控制,使坯釉料中的矿物结构发生不可逆的转变。氧化烧成曲线通常被划分为低温预热、高温氧化、高温烧结及保温四个主要阶段,每个阶段的热工制度直接决定了成品的微观结构与宏观性能。在低温预热阶段,水分蒸发及有机杂质燃烧需平稳进行,若升温过快导致坯体内外温差过大,极易引发开裂或爆裂缺陷,因此该阶段通常控制在室温至600℃区间内保持缓慢升温速率。
进入高温氧化阶段后,碳酸盐分解、硫酸盐分解以及硫化物氧化等反应集中爆发,体积变化显著。此时需确保窑内气氛具有足够的氧化性,使铁、硫等杂质充分氧化,避免坯体出现黑心、黄斑或气孔等缺陷。这一过程对温度曲线的线性度要求极高,任何局部的温度波动都可能改变反应动力学平衡。随后的高温烧结阶段则是坯体致密化的关键,液相量增加,颗粒间接触点发生重排,此时曲线的设计需兼顾收缩率与抗变形能力,通常需在最高烧成温度附近设置保温平台,以消除温度梯度,确保坯体整体结构均匀。
冷却速率对晶体生长与应力分布的影响机制
冷却过程并非烧成的终点,而是决定陶瓷最终性能的关键环节,冷却速度的控制直接影响晶体生长形态及残余应力的大小。快速冷却往往能抑制晶体过度生长,获得细小均匀的显微结构,有利于提高材料的硬度和耐磨性,但过快的降温可能导致坯体表面与内部产生巨大的热应力,引发隐裂或炸裂。相反,缓慢冷却有利于晶体有序排列,增强材料的韧性,但对于某些需要保留高温相结构的特种陶瓷而言,慢冷可能导致性能退化,因此冷却曲线的制定必须基于具体的材料配方和制品用途。
在实际生产中,冷却制度常采用分段控制策略,即在高温区采用较快冷却以缩短生产周期,而在临界相变温度区间(如石英晶型转变点附近)则必须实施极慢速冷却。石英在573℃发生α-β型转变,伴随约0.8%的体积突变,若此时冷却不均或速度不当,极易因体积效应导致制品开裂。此外,釉料的冷却速率会影响釉层中微晶的含量和分布,进而影响釉面的光泽度和抗污性能,因此,通过调节窑炉风闸、闸板开度或助燃空气流量来精细调控冷却曲线,是提升成品率的重要手段。
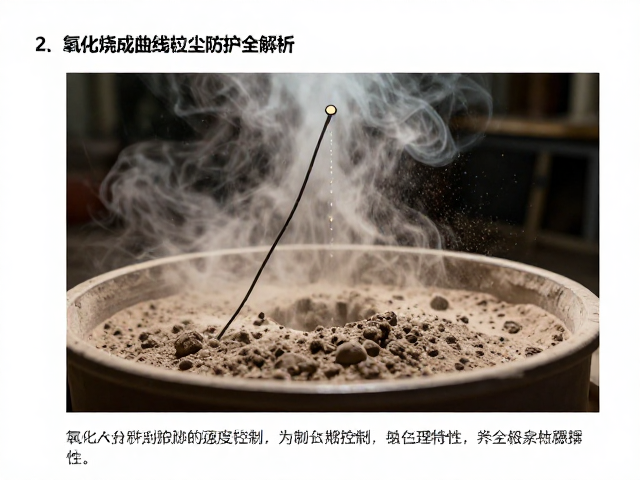
粉尘产生的源头分析与物理特性
陶瓷生产过程中的粉尘主要来源于原料制备、成型、施釉及烧成后的修边打磨等环节,其物理特性表现为粒径分布广、成分复杂且具有一定的吸附能力。在原料破碎和球磨过程中,硬质矿物如石英、长石等因机械力作用产生大量微米级甚至纳米级颗粒,这些粉尘在空气中易形成悬浮气溶胶。特别是二氧化硅粉尘,因其硬度高、化学性质稳定,一旦进入人体肺部,难以被清除,长期吸入可能导致矽肺病等严重的尘肺疾病。此外,釉料中常含有铅、镉等重金属氧化物,若粉尘控制不当,不仅危害操作人员健康,还可能通过废水排放对环境造成二次污染。
粉尘的生成量与原料硬度、研磨时间、气流速度及设备密封性密切相关。干法成型和干式施釉工艺相比湿法工艺,产生的粉尘浓度显著更高。在修边和打磨阶段,由于机械摩擦剧烈,会产生大量含有陶瓷粉末及结合剂成分的混合粉尘。这些粉尘不仅影响车间空气质量,还会附着在窑具和制品表面,导致烧成后出现砂眼、针孔等表面缺陷,严重影响产品的外观质量和电气性能。因此,识别粉尘产生的主要节点,分析其粒径分布特征,是制定有效防护策略的基础。
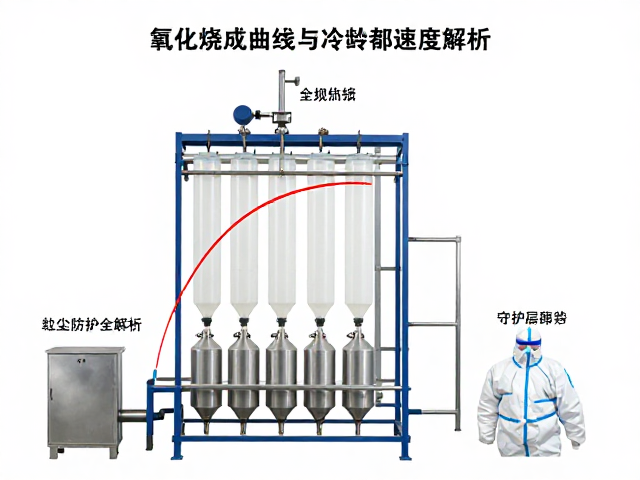
多级除尘系统与个人防护装备的技术应用
针对陶瓷车间粉尘治理,工业上普遍采用“源头控制+过程拦截+末端治理”的综合除尘体系。在产生粉尘的设备如球磨机、破碎机、搅拌机上方设置密闭罩,通过负压抽吸将含尘气体导入除尘系统。常用的除尘设备包括布袋除尘器、旋风分离器和湿式除尘塔,其中布袋除尘器因过滤效率高、运行稳定,广泛应用于陶瓷行业的细粉尘处理。现代大型陶瓷厂常配备脉冲喷吹式布袋除尘器,其过滤精度可达微米级别,排放浓度可稳定控制在国家标准限值以内,部分先进生产线还引入了在线监测系统,实时监控除尘效率及排放数据。
在个人防护层面,操作人员需佩戴符合国家标准的高效防尘口罩,如KN100或KN95级别的防护口罩,以有效过滤吸入空气中的微细粉尘。此外,定期进行职业健康检查,监测操作人员肺部功能指标,也是粉尘防护体系中的重要一环。企业应建立完善的粉尘清扫制度,采用湿式清扫或工业吸尘设备,严禁使用压缩空气吹扫,以防止扬尘再次悬浮。同时,加强车间通风换气,保持空气流通,降低粉尘浓度,为作业人员提供安全的工作环境。