
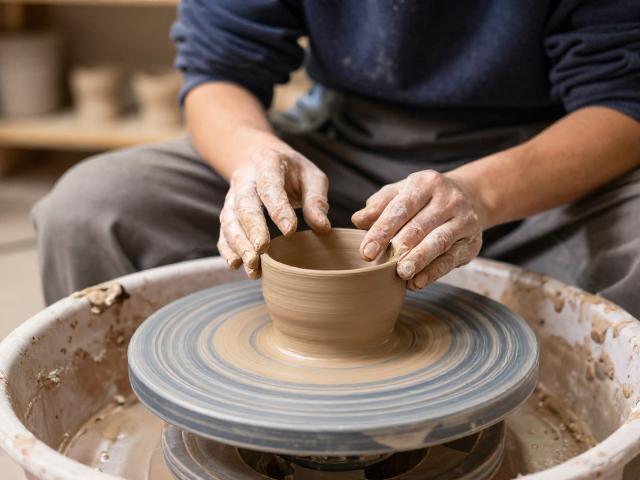
装窑前的泥料与成型准备
陶艺手作店里的装窑并非简单的堆砌,而是对泥料状态与器物成型质量的终极考验。许多初学者容易忽略坯体在入窑前的含水率控制,通常建议将素坯放置在阴凉通风处自然阴干,待其达到“皮革硬度”或完全干透的状态,才能进行后续的素烧或直接上釉烧制。若坯体内部残留水分,在高温烧制过程中水分迅速汽化膨胀,极易导致器物开裂甚至炸裂,这种因前期处理不当造成的损耗是陶艺制作中最大的隐形成本。
在摆放环节,支钉与垫饼的使用需要严格遵循力学平衡原则。对于碗、盘等开口器皿,底部需涂抹适量的防粘釉料或使用专用垫饼,防止高温熔融过程中器物与窑板粘连,造成取窑时的破损。对于立体造型较强的摆件,需计算重心支撑点,必要时使用耐火泥进行临时固定,但需注意固定点应选在器物底部或非展示面,以免烧制后留下明显痕迹影响美观。每一层窑板的装载密度需经过计算,既要保证热气流的均匀循环,又要预留足够的膨胀空间,避免因器物受热膨胀产生挤压碰撞。
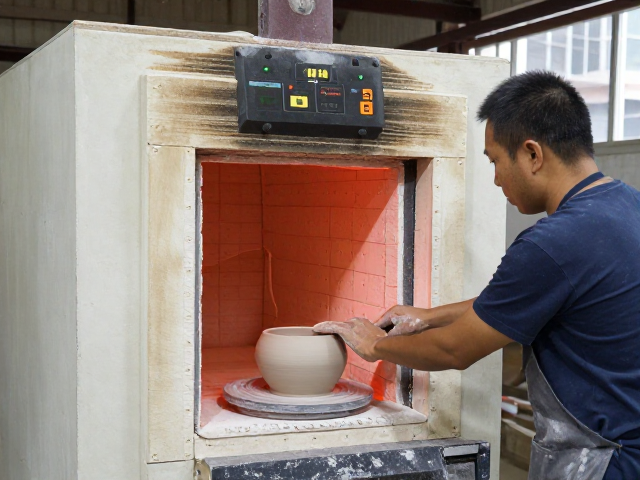
窑炉温控与烧制曲线
现代电窑或燃气窑的烧制过程,核心在于对温度曲线的精准把控。以常见的中温釉烧为例,从室温升至100摄氏度时,坯体内部残余水分开始排出,此阶段升温速度宜缓,防止急热导致坯体开裂。当温度达到300至600摄氏度区间时,坯体中的结晶水彻底脱除,有机物开始燃烧,此时需保持稳定的升温速率,避免温度波动过大引发应力断裂。对于使用还原焰烧制的陶艺作品,还需精确控制氧气比例,使釉面呈现特定的色泽变化,这一过程需要经验丰富的操作者根据窑内火焰颜色进行微调。
进入高温阶段,即800摄氏度以上,釉料开始熔融并发生物理化学变化,形成玻璃质层。不同釉料的熔点在800至1280摄氏度之间不等,需根据所用釉料配方设定最终保温温度。例如,使用长石质釉通常需要在1250摄氏度左右达到最佳流动性,而某些低熔块釉可能在1100摄氏度即可成型。保温时间通常维持在15至30分钟,以确保釉面均匀流平并消除气泡。烧制结束后,自然冷却过程同样关键,快速降温可能导致釉面产生惊釉或裂纹,因此通常建议缓慢降温至300摄氏度以下方可打开窑门,利用余热让器物应力充分释放。
高性价比文旅伴手礼的开发逻辑
文旅伴手礼的市场定位需兼顾文化属性与实用价值,避免陷入低价低质的陷阱。高性价比并非指廉价,而是指在消费者可接受的价格区间内,提供超出预期的工艺完成度与设计美感。例如,将当地地标建筑、特色植物或非遗纹样融入基础器型设计中,既保留了陶艺的手作温度,又具备鲜明的地域识别度。在成本控制上,可通过标准化基础器型(如杯、碟、小罐)的生产,结合差异化釉色或贴花工艺,实现规模化制作与个性化呈现的平衡,从而降低单件产品的边际成本。
产品组合策略是提升客单价与复购率的关键。单一陶艺单品往往难以满足游客多样化的送礼需求,可推出“场景化套装”,如茶具套装、香道组合或餐桌餐具系列。通过主产品搭配小型配件(如杯垫、茶则、收纳盒),构建完整的使用场景,增强产品的仪式感。在定价策略上,可采用阶梯式产品结构,设置引流款、利润款和形象款,引流款注重性价比以吸引客流,利润款强调设计独特性,形象款则展示最高工艺水准,以此覆盖不同消费层级的游客群体,提升整体店铺的盈利能力。