
壁厚差异对坯体热应力分布的影响机制
在陶瓷生产的烧成过程中,坯体的几何结构直接决定了热量传递的路径与速率。当制品存在明显的壁厚差异时,厚壁区域与薄壁区域的热容及导热效率出现显著偏差。厚部升温缓慢,内部水分及挥发分排出滞后;薄部升温迅速,表面已接近烧结致密状态。这种非同步的热行为导致坯体内部产生巨大的热应力,若应力超过坯体在该温度阶段的强度极限,极易引发开裂或结构性塌陷,进而为后续起泡埋下隐患。
热应力不仅导致宏观变形,更会在微观层面影响颗粒间的结合状态。在壁厚悬殊的部件中,厚壁处因受热不均可能导致局部过烧或欠烧,使得气孔率分布极不均匀。当坯体进入高温保温阶段,残留的气体或分解产生的气体需要克服阻力排出。若厚壁区域因受热不足导致排气通道不畅,或者因受热过快导致表面过早封闭,内部积聚的气体便无处可逃,最终冲破表面层形成气泡缺陷。这种由结构不均引发的物理性缺陷,往往表现为气泡大小不一、分布随机,且多集中在厚壁与薄壁交界处或厚壁中心。
高温保温阶段的排气动力学与缺陷形成
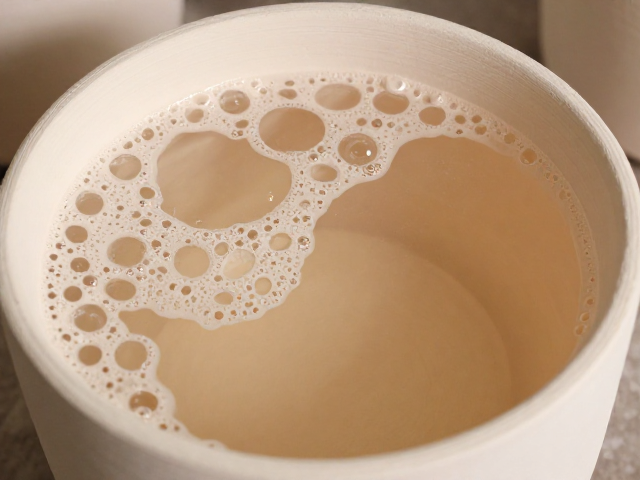
高温保温阶段是陶瓷坯体实现致密化的关键时期,此时坯体内部的物理化学变化最为剧烈。随着温度升高,碳酸盐、硫酸盐等有机物及结晶水发生分解,释放出大量气体。同时,坯体内部的液相开始生成,粘度降低,气孔内的气体压力随之升高。在理想状态下,这些气体应通过开放的孔隙网络缓慢排出。然而,当坯体壁厚差异过大时,厚壁区域的排气路径长、阻力大,气体难以在限定时间内完全排出。
若保温制度设置不当,如升温速率过快或保温时间不足,厚壁区域内部的气体压力会迅速积聚。此时,薄壁区域可能已经形成致密的玻璃相层,封闭了排气通道。内部高压气体试图突破表面束缚,一旦表面强度不足以抵抗内部气压,气泡便会形成并滞留。这种缺陷在视觉上通常呈现为表面凸起或凹陷的气泡,严重影响了制品的外观质量和机械强度。此外,气泡的存在降低了坯体的致密度,使得制品在后续使用中更容易受到腐蚀或磨损,缩短了使用寿命。
工艺优化与结构设计的应对策略
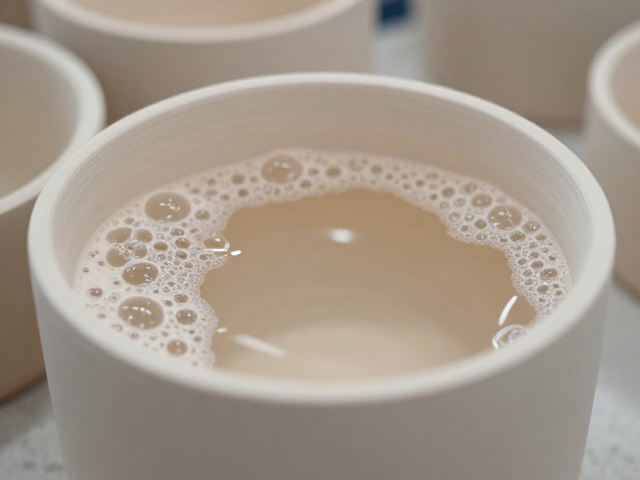
解决壁厚差异引发的起泡问题,需从坯体结构设计入手,尽最大可能实现壁厚均匀。对于必须存在壁厚变化的复杂部件,应设置合理的过渡区,避免壁厚突变。过渡区的斜率应平缓,以减少热应力集中。同时,在成型过程中,需严格控制坯体的密度均匀性,确保厚壁与薄壁处的水分含量及颗粒排列一致,避免因密度差异导致的热行为不一致。
在烧成工艺方面,应采用阶梯式升温策略,特别是在水分排出阶段和分解阶段,需适当降低升温速率,给予厚壁区域充分的排气时间。保温阶段的温度和时间需根据坯体的具体结构和材质特性进行精准计算,确保厚壁区域的气体能够充分排出。此外,优化窑炉内的气氛控制,保持适当的氧化或还原气氛,有助于促进有机物的完全分解,减少气体产生的总量。通过结构优化与工艺调控的双重手段,可有效降低壁厚差异带来的负面影响,提升陶瓷制品的整体质量。