
半成品多次复烧下的应力释放与防裂机制
陶瓷半成品在经历多次高温烧制过程中,内部残留的水分和有机物质会反复气化膨胀,若排气不畅极易在坯体内部形成微裂纹。为了防止此类缺陷,关键在于精准控制升温曲线,特别是在300℃至600℃这一关键温区,必须设置缓慢的等温阶段,让结合水和结晶水充分排出,避免急剧升温导致的热震应力集中。
选用高可塑性且含泥量适中的陶土或瓷土能显著提升坯体的耐火度。在制作阶段,通过揉泥或真空练泥工艺排除空气泡,确保坯体密度均匀。对于需要多次复烧的作品,建议在每次入窑前检查坯体表面是否有细微裂纹,必要时使用细砂纸轻微打磨裂纹处,并涂抹一层极薄的泥浆进行修补,以增强该部位的结构完整性,减少因应力集中导致的断裂风险。
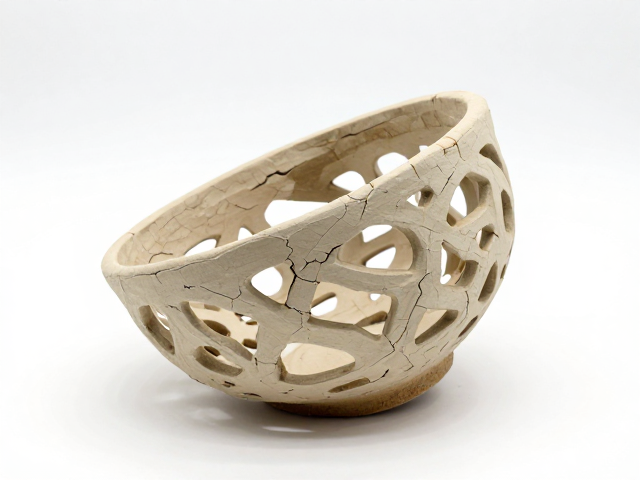
镂空结构在烧制过程中的力学平衡与防折损设计
镂空设计虽然提升了作品的艺术表现力,但大幅削弱了坯体的整体支撑力,在干燥收缩和高温烧结过程中极易因受力不均而发生扭曲或折断。合理的镂空布局应遵循力学平衡原则,避免在坯体薄弱处设置过大或过深的孔洞,相邻镂空区域之间需保留足够的实体连接桥,通常建议连接桥宽度不小于坯体厚度的三分之一,以维持整体结构的稳定性。
在成型过程中,对于大面积的镂空部分,可采用分段制作后粘接的方式,而非一次性雕刻成型,这样能减少局部应力集中。粘接时需使用与主体相同的泥浆,并确保接口处充分压实。在干燥阶段,应使用透明塑料薄膜覆盖作品非镂空部位,减缓水分蒸发速度,使整体干燥收缩率保持一致,防止因干燥不均导致镂空边缘开裂或结构变形。
避免过度干燥的环境与湿度控制策略
陶瓷半成品在烧制前的干燥过程是决定成品质量的关键环节,过度干燥会导致坯体内部产生巨大的收缩应力,进而引发开裂或变形。理想的干燥环境应保持相对湿度在50%至60%之间,温度控制在20℃至25℃,避免阳光直射或强风对流。使用加湿器或在干燥室内放置水盆,可以有效调节环境湿度,减缓水分蒸发速度,使坯体内部水分均匀向外迁移。
对于大型或厚壁半成品,可采用“阴干”法,即先覆盖塑料膜静置24至48小时,待表面水分初步平衡后,再逐步揭开薄膜进行缓慢干燥。定期检查坯体表面状态,若发现局部过快干燥,可用湿布轻轻覆盖该区域。干燥过程中需定期旋转作品,确保各部位受光和通风均匀,避免因单侧干燥过快导致坯体弯曲或开裂。
科学保存与二次加工前的预处理规范
完成干燥的半成品在等待烧制或再次加工期间,需存放在干燥、通风且无尘的环境中,避免受潮或污染。存放时应使用软质材料垫底,防止坯体因重力或外力产生隐性损伤。对于已雕刻或镂空的作品,应避免堆叠存放,以免相互挤压造成边缘崩缺。定期检查存放环境,保持空气流通,防止霉菌滋生影响坯体表面质量。
在准备进行下一次烧制前,需对半成品进行彻底清洁,使用软毛刷清除表面灰尘和杂质,确保窑内气氛不受污染。若半成品表面存在轻微瑕疵,可在烧制前进行精细打磨或修补,但需注意修补材料的收缩率应与主体坯体一致。此外,记录每次烧制的温度曲线和作品状态,有助于后续调整工艺参数,提升成品率和作品质量。