
窑温曲线:决定陶土物理转化的临界点
陶艺烧制并非简单的加热过程,而是硅酸盐矿物在特定温度区间内发生脱水、分解、氧化及玻璃相生成的复杂物理化学反应。窑炉内的温度变化必须严格遵循预设曲线,尤其是从室温至100℃的升温阶段,主要目的是排出坯体内的自由水和结晶水。若升温过快,水分急剧汽化产生高压蒸汽,极易导致坯体炸裂或产生气泡缺陷。这一阶段的升温速率通常控制在每小时50至80℃之间,具体数值需根据坯体的厚度、湿度以及所用泥料的配方进行微调,确保坯体结构稳定过渡。
进入高温阶段后,温度需精准抵达所烧制泥料的成熟温度区间。以常见的高温瓷泥为例,其烧结温度通常在1280℃至1300℃之间,而炻器泥料则多在1180℃至1250℃区间。在这个高温域内,坯体内部的颗粒开始熔融并结合,形成致密的陶瓷结构,即“玻化”过程。若温度不足,坯体吸水率过高,声音沉闷,强度低;若温度过高超过液相线过多,坯体则会软化变形甚至坍塌。因此,经验丰富的制作者会通过观察锥华(Seger Cone)的弯曲状态或借助高温计数据,来判断窑内是否达到理想的烧结状态,这是决定成品最终密度、吸水率及机械强度的核心变量。
拉坯成型:重心控制与力学平衡的艺术
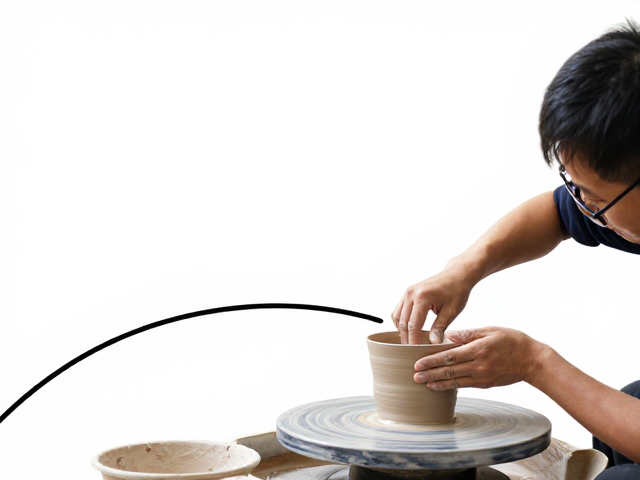
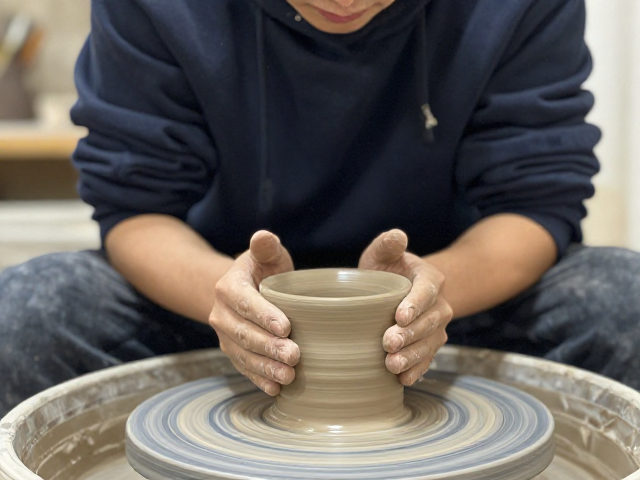
拉坯成型是陶艺中极具挑战性的手工技艺,其核心逻辑在于对旋转离心力与手指压力的动态平衡。当转轮启动,湿润的泥团必须通过双手的包裹与挤压,克服泥料内部的摩擦力与重力,使其中心对准转轮轴心。这一对心过程至关重要,任何微小的偏斜都会在高速旋转中放大,导致坯壁厚度不均或最终塌陷。操作者需保持肩部放松,手肘支撑于身体或转轮支架上,利用身体的稳定性传导力量,而非仅靠手臂肌肉发力,以确保手部动作的细腻与持久。
在泥团稳定旋转后,开孔与提拉是塑造器型的关键步骤。开孔时需拇指垂直向下施加均匀压力,深度需预留足够的泥料用于后续拉伸。随后的提拉动作,则是通过双手拇指与食指在泥壁内外侧形成严密的接触面,配合转轮的匀速旋转,缓慢向上移动。每一次提拉的高度通常不超过3-5厘米,需多次重复操作以逐渐提升坯壁。在此过程中,水分含量起着润滑与粘合的双重作用,水分过多会导致坯体软弱无力,水分过少则会增加摩擦力,阻碍泥片延伸。操作者需时刻感知泥料的阻力变化,通过微调手部角度与压力,实现泥壁的均匀延展,最终形成符合设计要求的器型轮廓。