
淋釉工艺核心参数的控制逻辑
淋釉过程中的釉浆粘度通常控制在30-45秒(使用4#福特杯,20℃环境),这一区间能确保釉料在陶瓷坯体表面形成均匀的液膜。粘度过高会导致流平性差,烧成后易出现橘皮或针孔缺陷;而粘度过低则会造成釉层过薄,无法达到预期的装饰效果或保护性能。实际操作中需结合当地温湿度微调,夏季高温易降低粘度,需适当增加羧甲基纤维素钠(CMC)等增稠剂的比例,冬季则需防止釉浆沉淀导致浓度不均。
淋釉速度与釉层厚度呈正相关,常规工业生产中,淋釉枪距坯体距离保持在15-25厘米,移动速度控制在0.5-1.5米/秒。过快移动会导致釉层不均,产生“露底”现象;过慢则易造成釉层堆积,引发烧成时的流釉或粘板问题。对于异形杯体,需调整喷淋角度,确保釉浆能覆盖到杯口内侧及底部转角等盲区,必要时采用多次薄淋的方式替代单次厚淋,以提升釉面平整度。
叠釉测试中的应力与形变分析
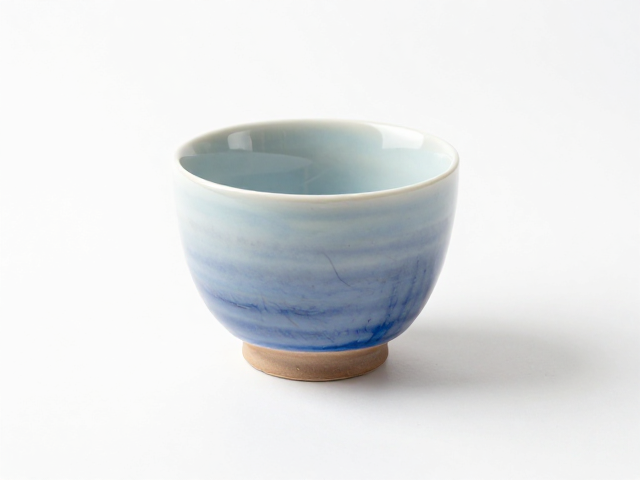
叠釉工艺通过在同一坯体上施加多层不同成分或颜色的釉料,以产生丰富的视觉层次,但层间应力是导致开裂或剥落的主要风险。测试时需关注第一层釉与坯体的膨胀系数匹配度,若底层釉膨胀系数大于坯体,冷却过程中产生的压应力易使釉面产生细碎裂纹;反之,若底层釉膨胀系数过小,则可能因拉应力导致釉层剥落。标准测试中,常采用阶梯冷却曲线观察釉面在1000℃-1200℃阶段的相变情况。
多层叠加时,层间结合力测试通常采用划格法或热震测试。将烧成后的试片在室温水中煮沸30分钟后迅速投入20℃冷水中,循环5次,观察釉面是否出现崩裂或脱层。若发现层间分离,需检查各层釉的烧结温度区间是否重叠,理想状态是各层釉在烧成过程中有适度的互溶,形成致密的过渡层,而非简单的物理堆叠。数据表明,层间互溶深度控制在0.1-0.3毫米时,结合力最为稳定。
杯形试片的标准化制备与检测
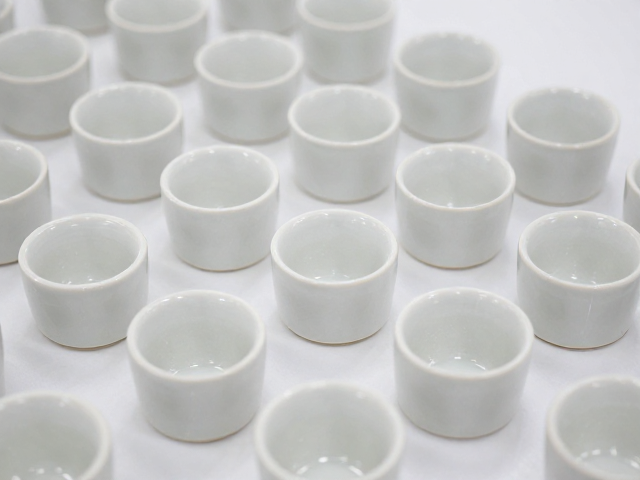
杯形试片的制备需遵循统一的标准模具,确保壁厚均匀,避免因坯体厚度差异导致烧成时的受热不均。试片尺寸通常采用直径60mm、高度40mm的标准圆柱体,或依据客户实际产品规格定制,但必须保证试片与量产杯形的几何相似性。坯体干燥程度需达到含水率低于0.5%,过高的水分会在烧成初期急剧蒸发,导致坯体开裂或釉面气泡。
检测环节包括釉面光泽度、白度及耐磨性等多维指标。使用光泽度仪在60°角度下测量,常规哑光釉光泽度控制在10-25 GU,高光釉则在60-80 GU之间。耐磨性测试采用标准橡胶轮进行规定次数的摩擦,观察釉面磨损痕迹。所有数据需记录在同一坐标系中,对比不同配方或工艺参数下的表现,从而筛选出最优参数组合。测试环境需保持恒温恒湿,避免环境因素干扰检测结果的准确性。
参数优化与试片形态的匹配策略
杯形结构的特殊性要求淋釉参数必须根据曲率变化进行动态调整。对于杯口宽、底部窄的喇叭形杯体,底部区域因重力作用釉层易薄,需适当提高釉浆浓度或增加淋釉次数;杯口边缘因釉浆堆积易形成釉泪,需加快该区域的移动速度或采用刮釉预处理。优化过程中,需建立参数-形态数据库,记录不同杯形在相同参数下的釉面表现,逐步修正工艺窗口。
试片形态的优化还需考虑烧成过程中的收缩率影响。不同泥料在高温下的收缩率差异会导致试片尺寸变化,进而影响最终产品的尺寸精度。通过对比烧成前后试片的尺寸变化,计算收缩率,并据此调整模具尺寸或烧成曲线。例如,某类高岭土坯体在1250℃烧成下的平均收缩率为12%-14%,需在制坯阶段预留相应余量,确保成品杯形符合设计标准。