
硼酸作为助熔剂的理化特性与作用机理
硼酸(H3BO3)在珍珠岩焙烧过程中扮演着关键的助熔剂角色,其核心作用在于降低硅酸盐矿物的共熔温度。纯珍珠岩的主要成分为二氧化硅、氧化铝和氧化钠等,其理论软化点通常高于1300℃,而工业焙烧工艺通常控制在1000-1200℃之间。硼酸在加热至150℃以上开始脱水生成偏硼酸,随后在200-300℃进一步转化为硼酐(B2O3)。硼酐能与矿石中的金属氧化物形成低熔点的硼硅酸盐玻璃相,这种液相的出现显著增强了颗粒间的粘结与致密化过程,从而允许在较低温度下实现预期的膨胀倍数。
从微观结构演变来看,硼酸的加入改变了熔体的粘度特性。未加助熔剂的珍珠岩在焙烧初期,内部水蒸气逸出形成的气泡容易破裂,导致颗粒塌陷或闭孔率低。硼酸形成的玻璃相具有较高的粘度稳定性,能够包裹住膨胀初期的气泡壁,防止气体过快逸出或气泡合并。这种“骨架支撑”效应使得珍珠岩在膨胀过程中保持均匀的多孔结构,进而提升成品材料的保温隔热性能和力学强度。
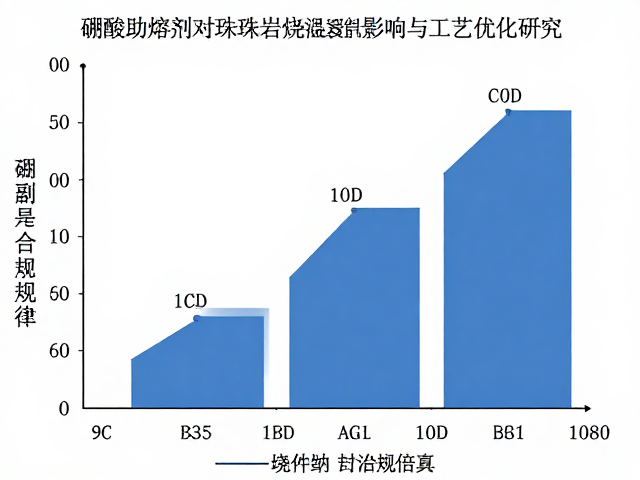
硼酸添加量对烧成温度与膨胀倍数的影响规律
实验数据显示,硼酸的最佳添加比例通常集中在0.5%至2.0%之间。当添加量低于0.5%时,形成的液相不足以有效包裹气泡,需提高焙烧温度至1250℃以上才能获得合格的膨胀体,这增加了能耗且易导致颗粒过烧。随着硼酸含量提升至1.5%,焙烧温度可稳定在1150-1180℃区间,此时膨胀倍数可达6-10倍,成品容重控制在100-150kg/m³范围内,符合常规建筑保温砂浆及板材的生产要求。
若硼酸添加过量超过3.0%,则会产生负面影响。过量的硼酸会导致熔体粘度过低,气泡壁过薄,在重力作用下极易发生塌陷,导致膨胀倍数下降,成品容重增大,保温性能显著劣化。此外,过高的硼含量可能改变玻璃相的化学稳定性,影响最终制品的耐候性。因此,工艺控制中需根据珍珠岩原矿的硅铝比和碱金属含量,精确计算硼酸配比,以平衡烧成温度与膨胀效果。
工艺参数优化与焙烧温度控制策略
在确定硼酸配比后,焙烧温度的曲线控制至关重要。传统的等温焙烧难以应对颗粒内部水分蒸发与膨胀过程的动态变化,推荐采用分段升温策略。预热段温度控制在300-400℃,确保原料中的结晶水及吸附水完全脱除,避免高温下水分急剧膨胀引发爆裂。主焙烧段温度应设定在1150±20℃,此温度区间对应硼硅酸盐液相大量生成且粘度适宜膨胀的窗口期。保温时间通常维持在30-60秒,具体时间需根据炉型结构(如回转窑或立式焙烧炉)的热传递效率进行调整。
冷却阶段对固定珍珠岩的多孔结构同样关键。快速冷却(淬火)有助于保持高温下的玻璃态结构,防止晶相析出导致的收缩。在实际生产中,需监控炉内气氛的氧化还原状态,硼酸在高温下会释放氧气,适当的空气流通有助于维持稳定的氧化环境,防止因局部还原气氛导致金属氧化物价态变化,进而影响熔体颜色和透明度。通过在线温度监测与自动加料系统的联动,可实现硼酸添加与温度曲线的动态匹配,确保批次间的质量一致性。
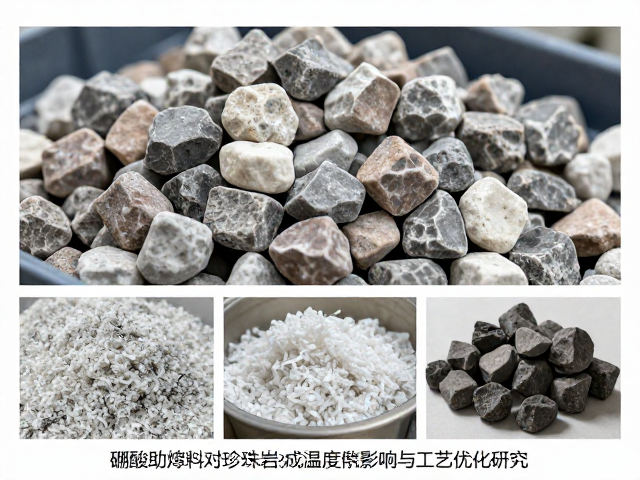
成品性能评估与工业化应用效果
经过优化工艺烧制的珍珠岩,其物理指标在行业内具有可验证的稳定性。以某北方建材企业的生产线为例,在引入1.2%的硼酸助剂并优化焙烧温度至1160℃后,珍珠岩的平均膨胀倍数从原来的7.5倍提升至9.2倍,成品堆集容重降低了约8%,导热系数稳定在0.042-0.045 W/(m·K)之间。这一数据符合GB/T 10299-2015《绝热用模塑聚苯乙烯泡沫塑料》配套保温材料对无机骨料的热工性能要求,且未出现明显的结块或粉化现象。
在长期应用场景中,硼酸处理的珍珠岩表现出更优的憎水率和尺寸稳定性。由于硼硅酸盐玻璃相的结构致密性高于纯硅酸盐相,水分渗透路径受到阻碍,吸水率可降低至5%以内。这使得其在作为外墙保温砂浆骨料或轻质混凝土填料时,能有效降低材料整体的含水率,减少因水分蒸发导致的体积变形。此外,硼酸在高温下分解挥发,残留量极少,不会对后续加工中的胶凝材料产生有害的化学干扰,确保了复合材料体系的长期耐久性。