
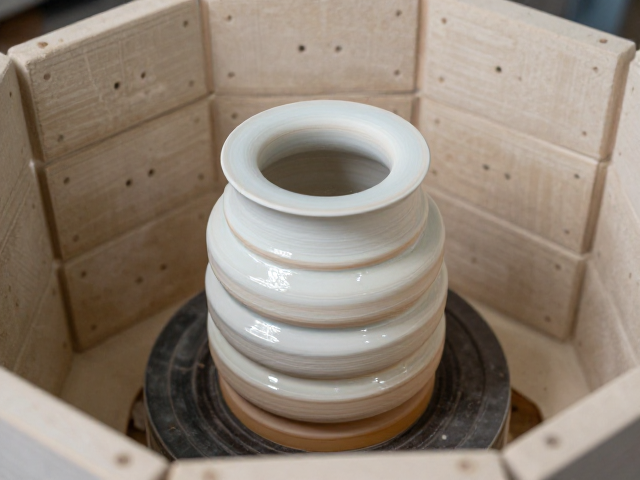
分段升温策略与釉面熔融机理
乐烧的核心魅力在于其独特的还原气氛与极快的升温速率,传统的电窑或气窑难以直接复现这种效果,因此现代乐烧常采用小型电窑配合碳质材料(如木屑、锯末、纸屑)来模拟。升温过程通常分为三个阶段:预烧、主烧和冷却。预烧阶段需缓慢升温至200-300摄氏度,目的是彻底排除坯体中的结晶水及有机挥发物,防止因水分急剧汽化导致坯体炸裂。这一阶段不可急躁,升温速率控制在每小时50-100摄氏度之间,确保坯体结构稳定。
进入主烧阶段后,升温速率需大幅提升,通常在30-40分钟内将窑内温度升至800-900摄氏度。此时,坯体开始发生物理变化,釉料表面逐渐软化。关键在于在此阶段引入碳质材料,当窑内温度达到指定区间且釉面处于半熔融状态时,迅速投入木屑或纸张。碳材料在高温下燃烧消耗氧气,形成局部还原气氛,同时碳微粒附着在釉面,与釉料中的金属氧化物(如铁、铜、钛)发生化学反应,从而形成黑色、灰褐色或带有金属光泽的特殊肌理。
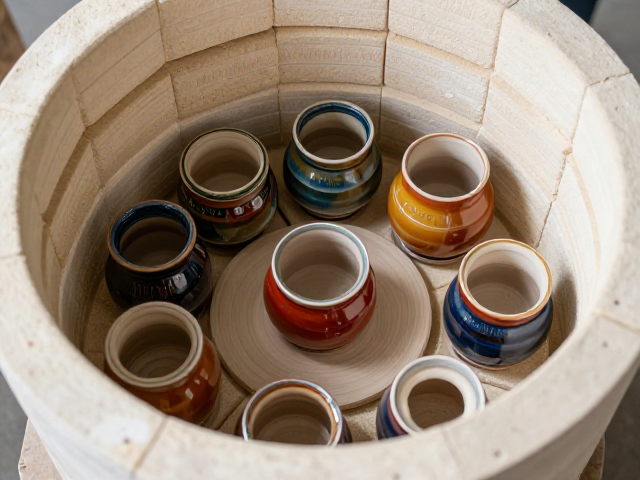
窑内气氛控制与色彩呈现逻辑
乐烧的色彩表现高度依赖于窑内氧气的含量以及碳源的种类和投放时机。在投入碳源初期,窑内处于富氧燃烧状态,火焰呈黄色或橙色,此时釉面颜色相对明亮。随着碳源持续燃烧,氧气被迅速消耗,窑内逐渐转为缺氧环境,火焰颜色变暗,甚至出现黑烟。这种还原气氛会改变釉料中金属元素的价态,例如氧化铁在还原气氛下更容易呈现深沉的黑褐色或带有蓝调的灰色,而在氧化气氛下则偏向红褐色。
碳源的厚度、湿度以及覆盖方式直接影响最终的发色效果。干燥且蓬松的木屑燃烧速度快,产生的还原气氛短暂,适合追求明亮、跳跃的斑点效果;而潮湿的厚纸板或泥炭燃烧速度慢,能维持较长时间的强还原气氛,容易形成大面积深沉、厚重的黑色釉面。此外,窑内的温度分布不均也会导致“窑变”现象,同一件器物不同部位的釉色可能呈现出从深黑到金黄的渐变,这种不可预测的自然美感正是乐烧区别于其他烧成工艺的最大特征。
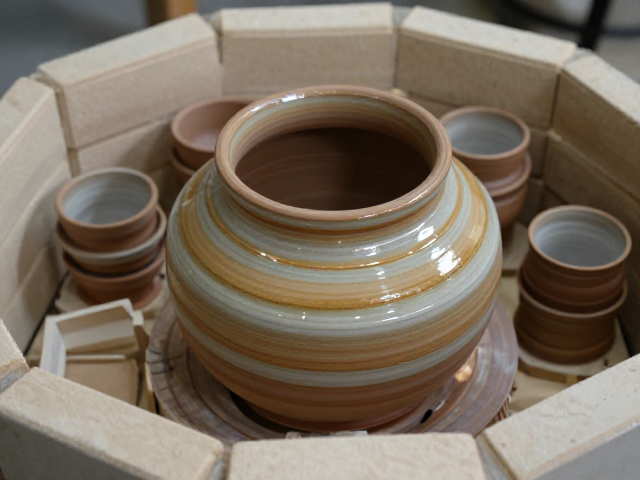
出窑时机与物理应力管理
乐烧的出窑时机没有绝对固定的时间点,通常依据釉面的熔融状态和碳源的燃烧情况进行判断。经验丰富的制作者会通过观察窑口火焰颜色及釉面反光来判断,当釉面完全熔融并开始流动,且碳源基本燃尽时,即可准备出窑。这一过程极其迅速,从投入碳源到出窑通常不超过5-10分钟。过早出窑会导致釉面未完全熔融,表面粗糙无光泽;过晚则可能导致坯体过热变形,或因还原气氛过强引起釉面起泡、剥落。
出窑后的冷却过程同样充满风险,乐烧器物在高温下直接接触冷空气会产生巨大的热应力,极易导致开裂或炸裂。常见的做法是使用钳子夹取器物,迅速放入装有木屑、锯末或泥土的容器中,利用覆盖物隔绝空气,使器物在缓慢、均匀的还原环境中自然冷却。这种急冷缓热的过程不仅保护了器物结构,碳材料在冷却过程中继续与釉面反应,进一步加深釉色并形成独特的黑色结晶斑点。冷却时间通常持续数小时,直至器物完全降至室温方可取出,以确保其物理性能的稳定。
常见问题排查与工艺优化
在实际操作中,釉面发色不均或出现白点常由坯体吸水率过高或碳源投放不当引起。若坯体未充分干燥,残留水分会阻碍釉料均匀熔融,导致局部发白或起泡。解决此问题需确保坯体含水率低于规定值,并在预烧阶段预留充足的时间排除水分。此外,碳源中若含有杂质(如油脂、塑料),燃烧时会产生有害气体及不规则斑点,影响釉面洁净度,因此应选用纯净、无污染的天然木屑或纸张。
釉面流淌过度或器物变形多因主烧阶段温度过高或保温时间过长所致。乐烧属于快速烧成工艺,升温速率快,若升温过缓,釉料会在高温区停留时间过长,导致流动性过大。优化时需精确控制升温曲线,确保在釉料达到最佳熔融温度时迅速完成碳还原过程。同时,坯体的厚度与形状也会影响受热均匀性,厚薄不均的器物易产生应力集中,建议在制作阶段保持器壁厚度一致,并在烧成前进行细致的检查,以规避结构性缺陷。