
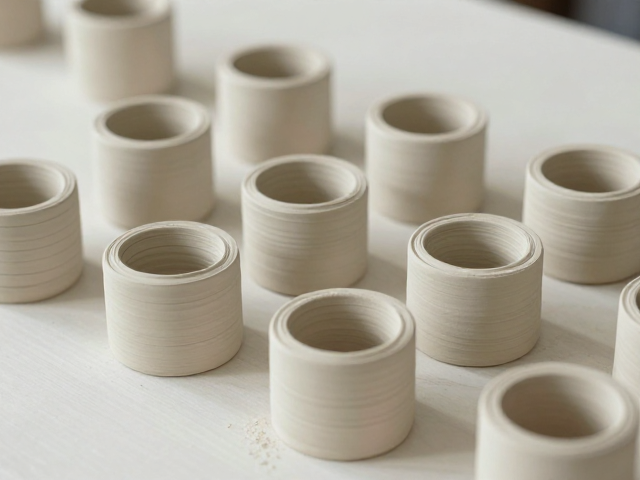
卷曲泥板的造型逻辑与成型细节
卷曲泥板技法属于陶瓷成型中的板筑法范畴,其核心在于将经过揉练的泥料切割成厚度均匀的片状,再通过物理卷曲构建出土器或器皿的立体形态。这种技法不同于传统的拉坯或泥条盘筑,它更强调泥板的平整度与卷曲时的应力控制。在实际操作中,泥板的厚度通常控制在5至10毫米之间,过薄容易导致卷曲时破裂,过厚则增加干燥难度并影响烧成时的受热均匀性。泥板表面需保持湿润但无积水,边缘需定期用刮刀修整,确保卷曲接合处的紧密贴合,这是后续结构稳定的基础。
成型过程中,泥板卷曲的方向与力度决定了器皿的最终曲率。工匠通常从底部或一侧起始,缓慢向内或向上卷动,同时利用手掌或专用工具对内侧施加均匀压力,消除内部空隙。接合处需使用泥浆作为粘合剂,并用海绵轻轻拍打,使泥板间分子结构充分结合。此阶段需特别注意避免泥板因自重或外力产生变形,对于大型器皿,常需借助木制或塑料模具辅助定型,以确保卷曲轨迹符合设计预期。
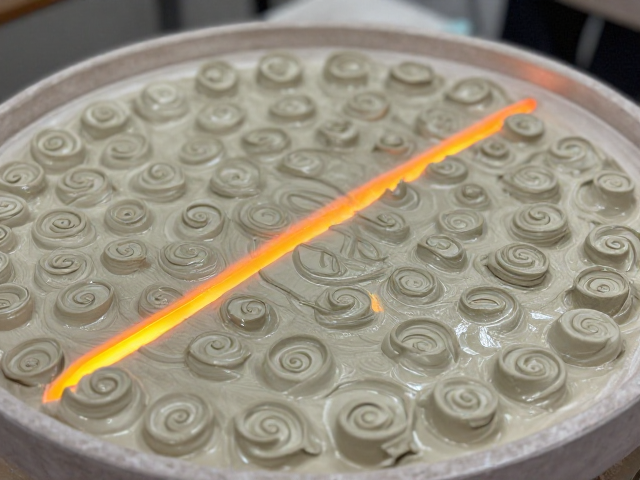
氧化焰烧成的温度曲线与化学变化
氧化焰烧成是陶瓷烧制中的一种基础且重要的工艺手段,其本质是在窑炉内提供充足氧气,使坯体中的铁元素及其他金属氧化物完全氧化,从而呈现出土黄、赭石或浅灰等暖色调。在氧化气氛下,烧成过程通常分为三个阶段:低温排气、中温氧化反应和高温烧结。从室温升至100摄氏度期间,物理水逐渐排出;200至300摄氏度时,结晶水脱除,坯体开始硬化;至900摄氏度左右,碳酸盐分解,有机物燃烧,坯体进入初步氧化阶段。
当温度升至1200至1300摄氏度(以常见陶土为例),氧化反应达到高峰,铁元素转化为三氧化二铁,色泽稳定。此阶段需严格控制升温速率,避免因气体急剧排出导致坯体开裂。氧化焰的关键在于窑内氧气的持续供应,通常通过调节进气口和排烟口实现。若氧气不足,坯体中的铁可能还原为氧化亚铁,导致色泽发青或发黑,影响最终成品的一致性。因此,烧成过程中需密切观察火膛颜色与排气状态,确保氧化气氛稳定。
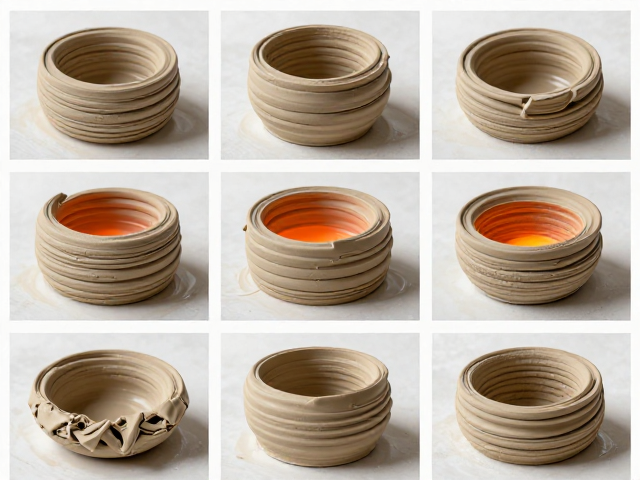
覆盖保湿对干燥与成型的影响
覆盖保湿是陶瓷制作中控制水分蒸发速率的关键步骤,尤其在卷曲泥板成型后及烧成前阶段至关重要。泥板在卷曲后内部应力分布不均,若暴露于干燥空气中,表面水分迅速蒸发会导致收缩不均,极易引发裂纹或变形。通过覆盖湿布、塑料薄膜或置于高湿度环境中,可减缓水分流失,使泥板内外干燥速率趋于一致,保持结构完整性。这一措施对于厚壁器皿或复杂卷曲形态尤为重要,能有效降低废品率。
保湿处理需结合环境温湿度动态调整。在高温干燥季节,覆盖物需保持湿润但不可积水,避免水分直接渗入泥板表面造成局部过湿。在低温高湿环境下,可适当延长覆盖时间,但需防止霉菌滋生。部分工匠会使用喷雾定期微调表面湿度,确保泥板处于“润而不湿”的状态。这一过程不仅关乎成型质量,也影响后续施釉或素烧的效果,是连接成型与烧成的重要过渡环节。
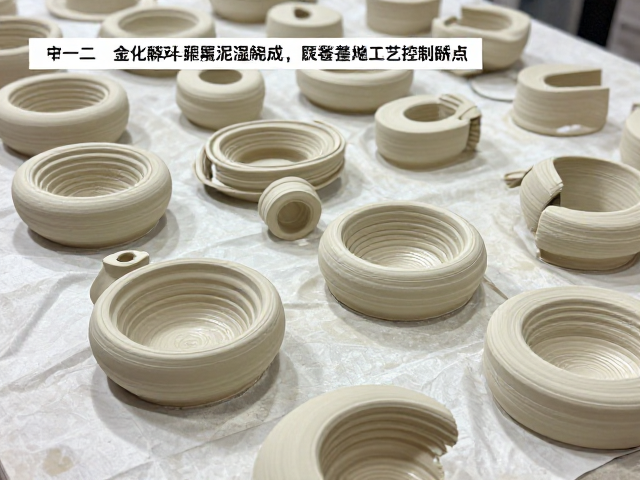
全流程整合与工艺控制要点
卷曲泥板技法与氧化焰烧成、覆盖保湿共同构成了陶瓷制作中的完整链条,各环节需紧密衔接以实现最佳效果。泥板的制备质量直接影响卷曲成功率,而卷曲后的保湿处理则为烧成提供结构保障。氧化焰烧成的稳定性依赖于前期干燥均匀,若保湿不当导致局部干燥过快,烧成时易因应力集中而破裂。因此,从泥料揉练到烧成出炉,每一步都需严格控制水分、温度与时间参数。
工艺控制的核心在于数据的可追溯性与操作的标准化。泥板厚度、卷曲角度、保湿时间、升温速率等参数需记录并形成规范流程。例如,泥板厚度误差控制在±1毫米,卷曲角度偏差不超过5度,保湿时间根据环境湿度动态调整,氧化焰温度曲线需精确到每分钟升温速率。通过精细化操作,可减少人为误差,提升成品的一致性与艺术表现力。这一流程不仅适用于传统陶艺,也可延伸至现代陶瓷创作,为工艺创新提供技术支撑。