
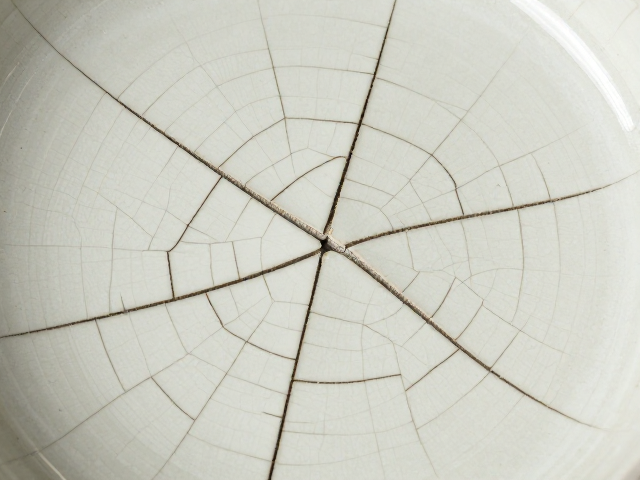
釉料基础组成与开片形成机理
开片现象本质上是釉层与胎体在冷却过程中因收缩率差异产生的应力释放结果,这一物理过程直接受釉料化学组成中二氧化硅(SiO2)、氧化铝(Al2O3)和氧化钙(CaO)等核心组分的比例调控。高硅低铝的配方通常赋予釉面较高的光泽度和硬度,但若碱金属氧化物含量偏高,冷却时的体积收缩幅度增大,容易在釉面形成密集且细碎的冰裂纹;相反,适当提高氧化铝含量能增加釉料粘度,抑制裂纹扩展,形成粗犷的大片纹或完全无开片的平滑表面。
实际生产中,原料的纯度与细度会显著影响最终呈色与纹理的稳定性。以常见的长石质釉为例,若长石中钾钠比例波动超过5%,即便烧成曲线一致,开片密度也会出现可观测的差异。因此,建立可复现的数据体系必须从原料源头锁定变量,记录每种原料的批次检测报告,特别是氧化铁、氧化钛等微量杂质含量,这些元素虽不直接决定开片形态,却会通过改变釉料熔融温度和粘度间接干扰应力分布,导致同一配方在不同批次间出现“假性”不稳定。
烧成曲线对釉面应力场的重塑
温度曲线中的升温阶段决定了釉料中气体排出及矿物相转化的效率,过快的升温可能导致釉面起泡或针眼,进而破坏釉层完整性,使开片纹路在缺陷处中断或扭曲。对于需要形成细密开片的釉种,建议将1000℃至1200℃区间的升温速率控制在80-100℃/h,确保釉料充分熔融且内部应力均匀分布;若追求大开片效果,则可适当加快升温,利用高温下釉层流动性增加带来的快速应力释放,形成深邃的裂纹网络。
降温阶段的冷却速率是控制开片大小与清晰度的关键变量。急冷(Quenching)能迅速锁定高温下的晶格结构,使釉层处于高应力状态,一旦出窑后接触空气,应力迅速释放,往往形成清晰、锐利且分布广泛的开片纹路;缓冷则允许原子有序排列,释放部分内应力,开片纹路较为模糊或完全闭合。具体操作中,可将窑炉在1000℃至600℃区间的冷却速率设定为15-25℃/h进行对比测试,记录不同冷却速率下开片纹路的平均宽度与连通率,从而确定最佳工艺窗口。
配方数据标准化记录与复现逻辑
建立可复现的配方数据指南,核心在于将传统经验转化为可量化的参数体系,摒弃模糊的“适量”、“少许”表述,转而使用精确的质量百分比或摩尔比进行记录。例如,记录某次成功获得“金丝铁线”效果的配方时,需明确标注长石35%、石英20%、高岭土15%、滑石10%、碳酸钙10%、氧化锌5%、氧化铜0.5%等具体数值,并同步记录原料的粒径分布(D50值)和含水量,这些微观参数对釉料烧结行为有着决定性影响。
数据复现的难点在于环境变量的控制,空气湿度、窑炉装载密度及匣钵材质均会干扰热交换效率,进而影响最终效果。建议在每次实验中记录窑炉内的实际气氛(氧化或还原)、装载量(kg/m³)以及匣钵的釉面状态。通过构建包含“配方组成-烧成曲线-环境参数-最终效果”的四维数据库,利用长期积累的数据进行回归分析,找出影响开片稳定性的关键因子。当发现某批次开片异常时,可通过数据库回溯,快速定位是原料批次差异、升温速率偏差还是冷却环境变化所致,从而实现真正的工艺标准化。