
含水率失衡的常见诱因与物理机制
木材或板材在加工过程中出现干湿不均,往往源于环境温湿度波动与材料内部应力释放的不同步。当周围空气湿度较高时,材料表面吸湿膨胀,而内部因水分扩散速度慢仍处于干燥状态,这种内外差异会在板材内部形成巨大的内应力。一旦应力超过材料纤维的结合强度,就会导致翘曲、开裂或变形。此外,堆码方式不当也是重要诱因,如果板材之间缺乏有效的隔条,空气无法在层间流通,局部区域形成封闭的高湿微环境,使得该区域水分难以挥发,进而造成整体含水率分布极不均匀。
物理机制上,水分在材料中的迁移遵循扩散定律,表面水分蒸发后,内部水分需向表面迁移补充。若干燥速率过快,表面迅速形成硬化层,阻碍内部水分向外扩散,导致“外干内湿”的现象。这种情况下,即使表面触感已经干燥,内部仍含有大量结合水。随着时间推移,内部水分逐渐向外迁移并蒸发,材料体积收缩,从而引发不可逆的结构性变形。因此,解决干湿不均的核心在于平衡表面蒸发速率与内部水分扩散速率,避免两者出现剧烈脱节。
精准监测与动态调控含水率
实现精准控制的前提是建立严密的含水率监测体系,摒弃凭经验手摸、眼看的主观判断。使用高精度便携式含水率测定仪,需在材料不同深度、不同部位进行多点采样。对于厚度较大的实木或多层复合板材,建议采用穿透式测量,分别获取表层、中层和芯层的含水率数据。通过对比各层级数据,计算出行内所谓的“含水率梯度”,若梯度过大,说明干燥过程过于激进,需立即调整环境参数。监测频率应根据干燥阶段动态调整,初期可每隔两小时记录一次,后期则需每小时甚至更频繁地监测,以捕捉微小的变化趋势。
基于监测数据,干燥环境的温湿度需实施动态闭环调控。在干燥初期,环境温度可设置较高,相对湿度保持在60%-70%,以促进自由水的快速蒸发;随着含水率降至纤维饱和点以下,需逐步降低温度,同时显著降低相对湿度至40%以下,利用干燥空气的吸湿能力驱动结合水逸出。若监测发现局部区域含水率偏低,可适当提高该区域周边的湿度或降低风速,减缓该处的水分流失;反之,若发现内部滞后,则需增强该区域的热风穿透力。这种根据实时数据反馈进行的微调,能有效平滑含水率分布曲线,避免局部过干或过湿。
规范堆码与优化气流组织
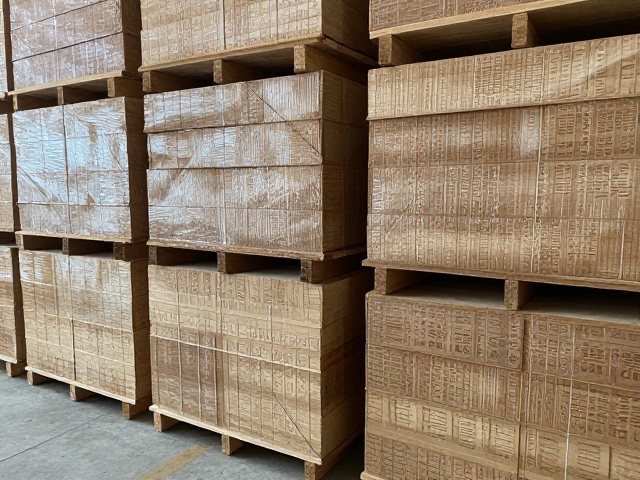
科学的堆码方式是保证气流均匀分布的基础。板材堆码时必须使用等厚的隔条,隔条位置应上下对齐,且间距需根据板材厚度和重量合理计算,通常间距在30-50厘米之间,以确保空气能顺畅通过每一层板材的侧面和端面。隔条材质应选用干燥且不易吸湿的材料,避免隔条本身成为湿气滞留点。堆码高度不宜过高,以免底层板材承受过大压力导致变形,同时过高的堆码会增加气流阻力,导致上下层干燥效果差异巨大。对于大板面材料,还需注意堆码的稳定性,防止因轻微倾斜导致气流通道堵塞。
气流组织的设计直接影响干燥的均匀性。干燥室内的风机布局应遵循对称原则,确保热风能均匀覆盖所有堆垛。在气流路径上,应避免设置障碍物,防止产生涡流区或死角,这些区域因空气停滞而导致水分无法有效带走。对于大型干燥窑,可采用分段控制技术,将窑内划分为多个温区,根据不同堆垛的初始含水率放置在不同温区,或定期轮换堆垛位置,使每块板材经历相似的干燥历程。此外,定期清理干燥室内的灰尘和杂物,保持风机和加热元件的清洁,也是维持气流效率、防止因设备脏污导致局部热场不均的关键措施。
干燥收尾阶段的应力释放与稳定
干燥收尾阶段是决定最终成品稳定性的关键时期。当板材整体含水率达到目标值(通常为当地平衡含水率附近)后,不能立即出窑,必须进行“调湿”或“平衡”处理。这一阶段需将环境温度维持在较高水平(如40-50℃),同时提高相对湿度至60%-70%,使板材表面吸收少量水分,缓解因长期低湿导致的表面脆性和内应力集中。调湿时间通常需持续12-24小时,具体时长需根据板材厚度和材质特性确定,目的是让水分在板材内部重新分布,消除表层与芯层的含水率差异,使整体含水率趋于一致。
在完成调湿后,板材需在干燥室内进行自然冷却和应力松弛。此时应关闭加热系统,保持通风,让板材在缓慢降温过程中释放残余应力。冷却过程中,需持续监测板材的含水率变化,确保其在冷却过程中不发生因温度骤降导致的冷凝吸湿。出窑后,板材应立即进入恒温恒湿的仓储环境进行静置,静置时间建议不少于7-14天,期间定期翻转板材,进一步平衡内外含水率。只有经过充分的应力释放和平衡处理,板材才能在后续加工和使用中保持尺寸稳定,彻底消除因干湿不均引发的翘曲、开裂隐患。