
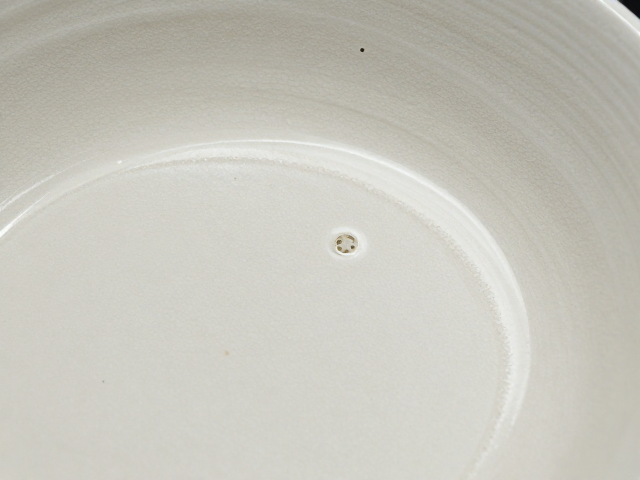
氧化气氛下的针孔成因与釉料微观行为
中温釉烧过程中,釉面针孔的产生往往与釉料中残留的碳酸盐、硫酸盐或有机物在高温分解阶段的排气行为密切相关。当窑炉内氧气含量不足,即处于还原焰或弱氧化状态时,碳元素容易以二氧化碳形式逸出,但若排气时机与釉料熔融粘度变化未同步,气体便会被困在釉层中形成气泡,进而破裂留下针孔。相比之下,强氧化焰能确保碳元素充分转化为二氧化碳并顺利排出,同时抑制二价铁等还原态物质的生成,降低釉料在高温下的粘度,有利于气泡上浮破裂。
釉料配方中的石灰石、长石等原料若未经充分预烧或粉碎细度不够,其内部包裹的挥发性成分会在烧成中后期剧烈释放。在氧化气氛下,这些分解反应更为彻底,产生的气体量相对可控。若升温曲线设计不合理,特别是在800℃至900℃的碳酸盐分解区间,升温速率过快会导致气体爆发式产生,而此时釉层尚未完全熔融封闭,气体逸出通道不畅,极易在后续高温阶段形成永久性针孔缺陷。
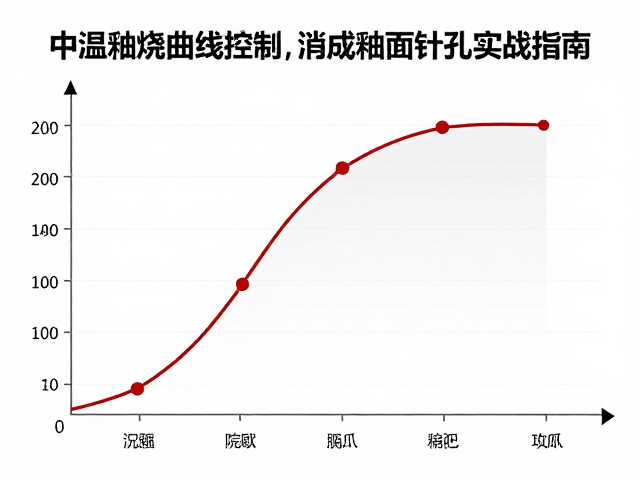
升温曲线关键节点的精确控制策略
针对中温釉烧,800℃至900℃阶段的升温速率应控制在80-100℃/h之间,确保碳酸盐分解平稳进行。此阶段窑内必须保持充足的氧气供应,排烟口开度需根据窑炉具体结构微调,以维持微正压和稳定的氧含量。观察窑内火焰颜色,应呈现明亮的橙黄色,避免出现发白或发蓝的缺氧征象。通过在此阶段设置保温平台,如850℃保温20-30分钟,可显著减少因温度骤升导致的局部排气不均,为后续釉层熔融奠定均匀的基础。
进入950℃至1050℃的釉层熔融期,升温速率可适当加快至120-150℃/h,但需密切监控窑温均匀性。此阶段氧化气氛需持续稳定,避免因燃料燃烧不充分导致局部还原。釉料在此温度区间开始软化,粘度迅速下降,残留气泡得以快速排出。若发现针孔频发,可尝试在1000℃附近设置短时保温,延长气体逸出窗口期,但需警惕过长的保温会导致釉面流挂或变形。通过精确计算升温斜率,使气体排出速度与釉料粘度降低曲线相匹配,是消除针孔的核心物理机制。
窑炉气氛管理与燃烧系统优化
燃烧系统的喷嘴角度与风煤比例直接影响氧化焰的稳定性。对于燃气窑炉,助燃空气与天然气的混合比例需经过严格标定,通常过剩空气系数应保持在1.1-1.2之间,以确保完全燃烧。检查窑内压力分布,确保从加料口到排烟口形成平稳的压力梯度,避免局部负压吸入冷空气导致燃烧不稳定或温度波动。使用便携式氧分析仪实时监测窑内不同温区的氧含量,将氧化性气氛的氧含量稳定在2%-4%区间,可有效防止因气氛波动引发的针孔缺陷。
窑炉密封性与排烟系统的效率是维持氧化气氛的关键硬件保障。定期检查窑门、观察孔的密封条,防止漏风导致局部还原。排烟风机应配备变频控制,根据烧成阶段动态调整排烟量,确保废气能及时排出,避免废气滞留影响氧化效果。对于大型窑炉,还需考虑窑顶与窑墙的散热损失,优化保温层结构,确保窑内温度场均匀,避免因局部低温导致釉料熔融不完全,从而加剧针孔的形成。
实操排查与异常工况处理
当窑内出现突发性针孔增多,首先排查燃料压力是否波动,压力不稳会导致燃烧不充分,局部产生还原区。检查冷却带通风情况,若冷却过慢,釉面在高温下停留时间延长,可能因过烧导致针孔。同时,检查坯体含水率,若入窑坯体含水率超过0.5%,水分急剧蒸发产生的蒸汽压力可能冲破釉层,形成针孔。此时需调整干燥工艺,确保坯体入窑前含水率控制在0.3%-0.5%范围内。
若针孔呈现规律性分布,如周期性出现,需检查窑车行走速度是否均匀,以及推板是否稳定。速度不均会导致产品在窑内停留时间不一致,部分产品因升温过快导致排气不充分。此外,检查釉浆稳定性,若釉浆沉淀或分层,施釉厚度不均会导致局部熔融差异,形成针孔。通过定期检测釉浆比重和细度,确保施釉均匀,再结合上述气氛与曲线控制,可系统性降低针孔缺陷率。