
试片制备与泥胎配料的精准控制
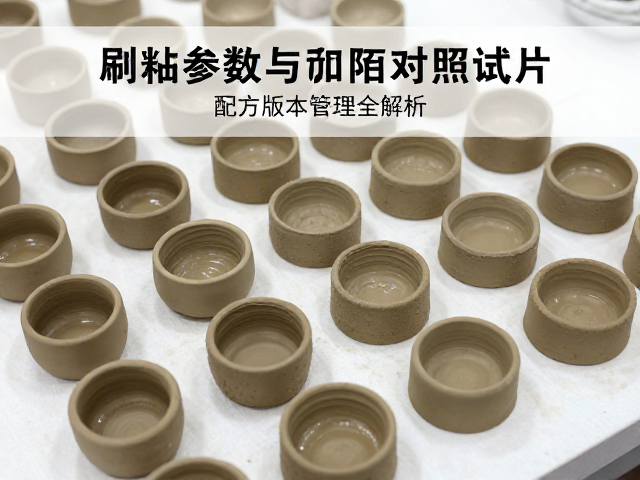
烧制前的准备工作直接决定了釉面表现的稳定性,泥胎配料的重量误差需控制在极小范围内。以常见的日用瓷高白泥为例,基础配方通常包含高岭土、长石和石英,若需调整坯体白度或透光度,需精确计算各原料的百分比。例如,将高岭土比例从55%提升至60%,可能会显著降低坯体的透光度,但会增加干燥收缩率。在制作对照试片时,必须确保每一块泥坯的厚度、密度以及干燥程度完全一致,任何细微的物理状态差异都会在高温下被放大,导致釉面出现针孔、缩釉或颜色偏差。
成型后的素坯在入窑前需经过严格的素烧工序,素烧温度通常设定在850℃至950℃之间,保温时间约为10至15小时。这一过程旨在排除坯体内的有机物质和结晶水,提高坯体强度,防止施釉时开裂。素烧后的坯体吸水率需控制在规定的范围内,一般日用瓷素坯吸水率宜保持在8%-10%之间。若吸水率过高,施釉时釉浆会迅速渗入坯体,导致釉层过薄或产生流釉;若吸水率过低,釉浆附着不牢,容易出现剥落。因此,每次制备对照试片前,需使用量筒和水测量坯体的吸水率,确保数据可追溯且符合工艺标准。
釉料配方版本的数字化管理
釉料配方的管理核心在于建立严密的版本控制体系,避免不同批次间因人为记忆或文档混乱导致的质量波动。建议采用“配方代码+日期+修改人”的命名规则,例如“GL20231015-V1”代表2023年10月15日由V1版本修改的釉料。每一次配方的调整,无论是增加0.5%的氧化铁以调整色调,还是更换石英产地以改变熔融范围,都必须记录详细的变更日志。变更日志应包含原始配方、修改内容、修改原因以及预期效果,确保每一步调整都有据可查。
在数字化管理中,推荐使用专业的配方管理软件或结构化的电子表格进行数据存储。系统应支持配方的锁定与解锁功能,只有经过审核的配方才能进入生产环节。对于釉料中的关键氧化物成分,如二氧化硅、氧化铝、氧化钾、氧化钠等,需设定严格的允许误差范围,通常主成分误差控制在±0.2%以内,微量元素误差控制在±0.05%以内。当发现釉面出现缺陷时,可通过系统快速回溯至具体生产批次的配方版本,分析是否因原料批次差异或称量误差导致,从而精准定位问题根源。
施釉工艺参数的标准化执行
施釉环节的参数控制直接影响釉层的厚薄均匀度,进而影响最终的呈色效果。常见的施釉方法包括浸釉、喷釉和荡釉,不同方法对釉浆的粘度、密度和固含量要求不同。以浸釉为例,釉浆的密度通常控制在1.65-1.70 g/cm³之间,粘度控制在25-35秒(使用福特杯测量)。若釉浆过稀,釉层太薄,易露胎且颜色浅淡;若釉浆过稠,釉层过厚,易产生流釉、积釉或釉面起泡。每次施釉前,需使用密度计和粘度计对釉浆进行检测,确保参数处于标准区间。
施釉过程中的操作手法也需保持标准化。浸釉时,坯体浸入釉浆的深度、停留时间以及取出速度需保持一致。例如,对于高度为10cm的杯体,浸釉深度通常为8cm,停留时间为3-5秒,取出速度需平稳均匀,避免抖动导致釉面波纹。喷釉时,喷枪与坯体的距离、移动速度以及气压大小需经过校准。一般喷枪距离坯体表面15-20cm,气压控制在0.3-0.4 MPa,移动速度保持每秒10-15厘米。对于对照试片,建议在同一台设备上,由同一名操作员使用同一把喷枪进行施釉,以消除人为操作差异对实验结果的影响。
烧成曲线与窑炉环境的匹配分析
烧成制度是釉面呈色的决定性因素,温度曲线、升温速率、保温时间和冷却方式共同作用于釉料的物理化学变化。现代电窑或气窑通常采用多段温控程序,例如第一段预热至300℃,排除水分;第二段升温至800℃,发生氧化反应;第三段快速升温至1260℃,釉料熔融;第四段保温10分钟,使釉面平整;第五段缓慢冷却至800℃,再自然冷却至室温。对于不同的釉料配方,烧成曲线需进行微调。例如,含钛釉料在900-950℃区间需设置较快的升温速率,以激发其呈色反应;而含铜红釉则需在还原气氛下缓慢升温,以促进氧化亚铜的形成。
窑炉内的气氛控制对釉面效果至关重要,尤其是对于铜红釉、铁锈釉等敏感性釉料。还原气氛是指窑内氧气含量低于0.5%,通常通过控制燃料与空气的比例或注入氮气实现。在对照试片烧制中,需定期检测窑内气氛,使用氧分析仪监测氧气浓度,确保其在设定范围内波动不超过±0.1%。此外,窑位的热工制度也存在差异,窑心、窑边和窑口的温度分布不均,可能导致同窑不同位的试片呈色差异。因此,对照试片应放置在窑炉中心温度最稳定的区域,或定期轮换位置以评估窑炉的热工均匀性,确保实验数据的可靠性。
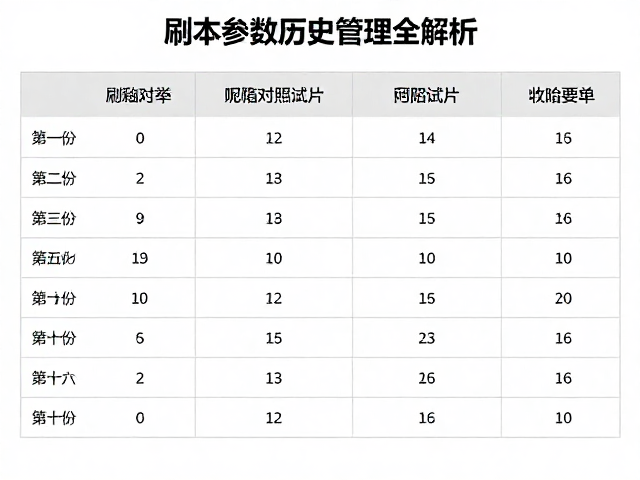
数据比对与缺陷根因分析
烧成后的试片需经过严格的目视检查和仪器检测,以评估釉面质量。目视检查包括观察釉面是否光滑、有无针孔、气泡、缩釉、裂纹等缺陷,以及颜色是否均匀、是否符合预期色调。仪器检测可使用色差仪测量釉面的L、a、b值,计算出色差值ΔE,以量化颜色偏差。例如,若标准样品的L值为70,a值为10,b值为20,而试片的L值为68,a值为12,b值为18,则需分析偏差来源。色差仪的数据需结合显微镜观察,判断缺陷是源于坯体杂质、釉料颗粒度不均,还是烧成温度过高导致的过熔。
根因分析需结合配方版本、施釉参数和烧成曲线进行综合判断。若发现釉面出现针孔,需检查素坯吸水率是否过低,导致釉浆中的水分无法排出,或烧成升温速率过快,气体来不及逸出。若发现颜色偏差,需检查釉料配方中呈色氧化物是否受潮或变质,或烧成气氛是否不稳定。通过建立缺陷数据库,记录每次试片烧成后的缺陷类型、出现位置、频率以及对应的工艺参数,逐步完善工艺规范。这种基于数据的持续改进方法,能有效提升釉面质量的一致性,降低生产成本,为新产品开发提供坚实的数据支撑。