
陶瓷化工表面处理的基材特性与工艺需求
陶瓷化工领域的表面处理往往面临着极高的耐腐蚀与耐磨性要求,传统的木质或纸质砂纸难以应对高温、强酸强碱环境以及陶瓷材料特有的脆性加工特点。现代工业中,陶瓷表面处理通常涉及从粗磨去瘤到精抛去痕的多个工序,不同阶段的氧化铝、碳化硅或氧化锆陶瓷硬度差异巨大,对磨料的粒度均匀度及结合剂的耐化学性有着严苛标准。
在此背景下,耗材的选择不再仅关注目数,更需考量磨粒在复杂化工介质中的稳定性。例如,在涉及氢氟酸或强碱清洗工艺的陶瓷组件加工中,普通树脂结合剂容易发生溶胀或脱落,导致砂纸快速失效并污染工件表面。因此,识别基材对化工环境的耐受阈值,是确保加工连续性和成品率的基础前提。
现代纯色砂纸的核心材质解析
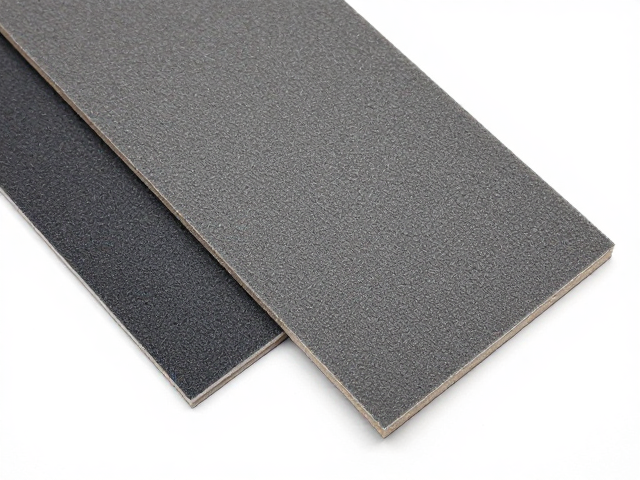
现代纯色砂纸多采用经过特殊化学处理的合成纤维或高强度聚酯薄膜作为基材,这种材料具备优异的抗拉强度和尺寸稳定性,能有效防止在自动化打磨设备高速运转中发生断裂或变形。相较于传统棕纸,合成基材表面经过精密涂层控制,呈现出均匀一致的纯色外观,这种视觉特征有助于操作人员快速识别磨损程度及砂纸状态,减少因目数混淆导致的加工误差。
磨料方面,高纯度氧化铝和碳化硅仍是主流选择,但现代工艺通过微粉技术提升了磨粒的锋利度保持性。部分高端产品引入陶瓷结合技术,使磨粒在达到临界磨损前能定期破碎更新,形成新的切削刃。这种自锐性特征在处理硬质陶瓷时尤为关键,它能显著降低打磨过程中的发热现象,避免工件因局部高温产生微裂纹,从而提升整体表面处理的质量一致性。
目数选择与表面粗糙度控制策略
目数直接决定了陶瓷表面的最终粗糙度值,在化工设备零部件中,过低的粗糙度可能导致密封面贴合不严,引发泄漏风险;而过高的粗糙度则会增加流体阻力,甚至成为应力集中点。一般建议,对于需要高精度密封的法兰面,应选用P800至P1000以上的细砂纸进行最终修整,以获得镜面效果;而对于需要增强涂层附着的非密封区域,P180至P320的中粗砂纸能提供更佳的锚固效应。
实际应用中,目数的过渡需遵循阶梯式原则,避免跳跃式升级导致前序磨痕无法去除。从P240过渡到P400时,若打磨角度或力度控制不当,P240留下的深痕可能在P400阶段依然可见,造成返工。因此,建议在每个目数阶段保持恒定的打磨路径和压力,并通过目视检查确认当前目数的磨痕已完全被前序磨痕覆盖,方可进入下一目数的加工,确保表面处理的逻辑闭环。
结合剂技术与化工环境适应性
结合剂是将磨粒固定在基材上的关键成分,其性能直接决定了砂纸在化工环境中的寿命。现代纯色砂纸常采用耐水树脂或酚醛树脂作为主要结合剂,这类材料在接触冷却液或化学清洗剂时不易软化或溶解,能保持砂纸结构的完整性。对于强腐蚀性环境,部分产品表面涂覆了二硫化钼或特殊疏水涂层,进一步增强了抗粘附能力,防止陶瓷碎屑堵塞砂纸孔隙,维持切削效率。
在选购时,需特别注意结合剂的耐温性能。陶瓷化工反应釜或管道在运行中可能伴随温度变化,若砂纸耐温性不足,结合剂可能在高温下失效,导致磨粒大面积脱落。一般工业级纯色砂纸能承受100℃至150℃的短时高温,但在涉及高温蒸汽清洗或高温介质接触的场景下,应优先选择经过耐高温处理的特种结合剂产品,以确保在极端工况下仍能维持稳定的打磨性能。
自动化适配与操作规范细节
现代陶瓷化工生产线多采用自动化打磨单元,纯色砂纸在此类设备中的表现需具备良好的尺寸精度和张力一致性。砂纸的厚度公差通常控制在±0.01mm以内,以确保在机械臂夹持和张力辊系统中的平稳运行。此外,砂纸表面的摩擦系数需经过标准化测试,过高的摩擦系数可能导致自动送纸系统卡滞,而过低的摩擦系数则会影响打磨效果,因此,选择符合自动化设备参数要求的耗材至关重要。
人工操作时,手持打磨需特别注意压力分布的均匀性。陶瓷材料脆性大,局部过大的压力极易导致表面崩边或隐性裂纹。建议采用螺旋式或交叉式打磨路径,每次覆盖前次路径的50%以上,以消除应力集中。同时,保持打磨工具的清洁,避免砂纸上残留的金属屑或旧磨粒二次划伤陶瓷表面,这种细节管理在追求高洁净度的化工部件加工中具有决定性意义。