
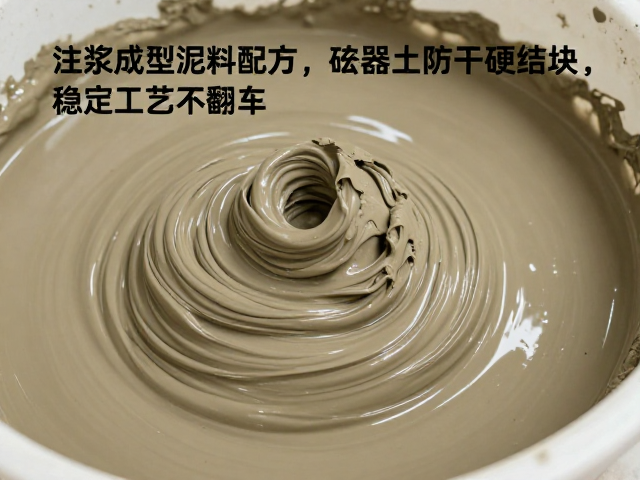
浆料流变性控制与关键组分比例
注浆成型对泥料的流动性、稳定性及触变性有着严苛要求,核心在于平衡水分与固体颗粒间的相互作用。以常见炻器土为例,基础配方通常需控制含水量在28%-32%之间,具体数值需根据当地黏土矿物的吸水率动态调整。添加碳酸钠作为解胶剂,常规添加量为0.3%-0.8%,其作用是降低泥浆黏度,提升悬浮稳定性;若添加过量,会导致泥料过快沉淀,造成注浆层厚度不均。
膨润土或硅酸镁钠的加入是提升泥浆悬浮性的关键,添加比例通常控制在0.5%-2.0%。这一组分能显著改善泥浆的触变性,防止颗粒沉降。在混合过程中,需确保解胶剂与悬浮剂充分分散,避免局部浓度过高引发絮凝。泥浆细度需通过100-120目筛网过滤,确保无粗颗粒残留,这是保证注浆件表面光洁度和内部致密度的物理基础。
防干硬结块的工艺细节与水分管理
炻器土在注浆过程中极易因水分快速流失或表面干燥发生硬结,影响后续脱模与修坯。防止干硬的核心在于控制环境湿度与泥浆表面状态。注浆车间相对湿度建议维持在55%-70%,高温干燥季节需增设加湿设备,避免泥浆表面水分蒸发过快形成硬壳。泥浆桶内应设置搅拌装置或定期人工搅动,保持泥浆处于动态悬浮状态,防止静置沉淀导致的底部结块。
泥浆液面的覆盖管理至关重要。长时间静置的泥浆表面易形成干皮,操作时需定期刮去表面干层,或覆盖湿布、保鲜膜隔绝空气。对于大型注浆作业,可采用分层注浆法,每层注浆后轻微震动模具,促进气泡排出并减少表面张力引起的干燥裂纹。泥浆存放时间不宜超过24小时,过长的静置会导致解胶效果减弱,黏度上升,进而增加干硬风险。
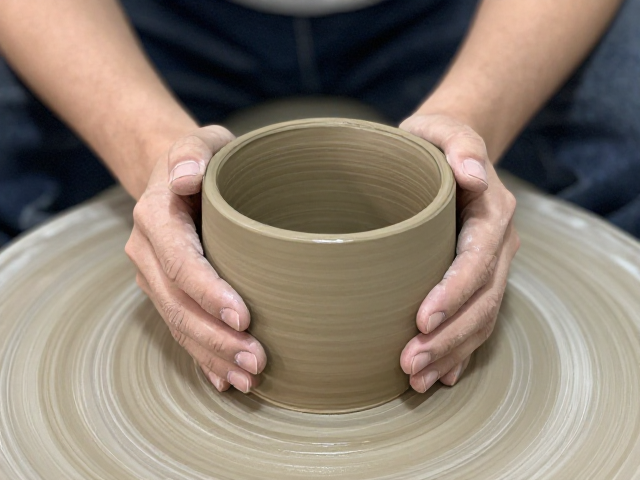
脱模时机判断与坯体稳定性维护
脱模时间的把控直接影响坯体的完整度与尺寸稳定性。过早脱模,坯体强度不足,易发生变形或断裂;过晚脱模,坯体收缩过大,可能导致模具粘连或坯体开裂。一般注浆成型后,需等待坯体表面水分基本蒸发,触感微凉且无明显水光,此时用指尖轻压坯体表面,若有轻微凹陷但不回弹,即为最佳脱模时机。这一过程会因炻器土的矿物成分、模具吸水性及环境温湿度产生差异,需通过小样测试确定具体周期。
脱模后的坯体需置于阴凉通风处自然阴干,避免阳光直射或强风直吹,以防止水分梯度变化过大引发开裂。阴干过程中,坯体内部水分向外迁移,体积发生收缩,此阶段需定期检查坯体状态,必要时进行覆盖保湿处理,确保干燥速率均匀。对于厚壁或异形件,可采用分段阴干法,先在小空间内缓慢干燥,再移至开阔区域,以释放内部应力,提升成品率。