
矿物骨料在陶艺泥料中的核心作用机制
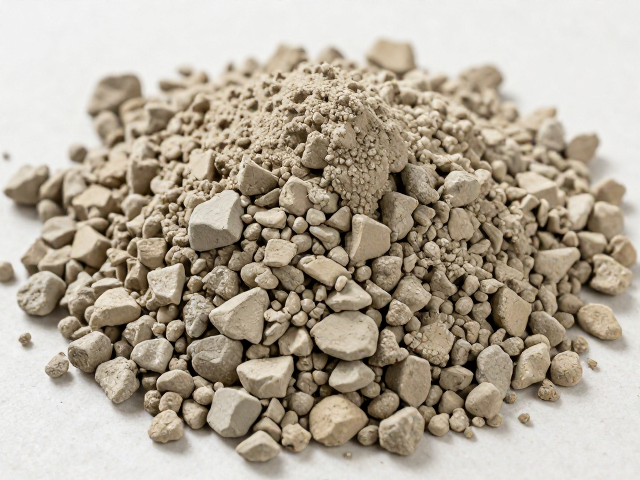
矿物骨料作为陶艺泥料中的骨架材料,主要起到调节泥料收缩率、增强坯体强度以及改善可塑性的关键作用。在实验陶艺与雕塑创作中,纯黏土往往因为高温烧结时的体积收缩过大而导致开裂或变形,引入石英、长石或熟料等无机骨料能够有效抑制这一物理变化。石英颗粒在高温下会发生晶型转变,其体积膨胀特性恰好能抵消黏土基质的收缩,从而保持作品尺寸的稳定性。这种材料间的物理互补关系,使得雕塑泥料在干燥和烧制过程中能维持更好的结构完整性,尤其对于需要精细刻画或大体积创作的作品而言,骨料的加入是确保成品率的基础条件。
骨料的粒径分布与添加比例直接决定了泥料的触感、吸水性以及最终成品的表面质感。细粉状骨料能提升泥料的致密性,而粗颗粒骨料则赋予泥料粗糙、质朴的肌理特征。在实际操作中,艺术家通常会根据雕塑的支撑需求选择不同目数的骨料,例如在制作大型悬挑结构时,增加粗颗粒熟料的比例可以显著提升坯体的抗压强度,防止因自重过大而在干燥过程中坍塌。这种对材料物理性能的精准调控,使得矿物骨料不仅仅是填充物,更是塑造作品形态与力学性能的核心变量。
常见矿物骨料的选择标准与物理特性
石英砂是陶艺泥料中最基础的骨料成分,其化学性质稳定,耐高温且硬度极高。在雕塑泥中,石英砂能有效提高坯体的耐火度,减少烧制过程中的变形风险。根据颗粒粗细的不同,石英砂可分为不同规格,通常实验中使用的石英砂粒径范围多在0.1毫米至2毫米之间。高纯度的石英砂能减少杂质引入导致的釉面缺陷,但需注意石英在加热过程中发生的晶型转变可能因温度控制不当引发微裂纹,因此需严格控制升温曲线。
熟料是经过高温预烧后粉碎的黏土或陶瓷废料,其内部结构已发生不可逆的物理变化,几乎不再具有收缩性。在雕塑泥中引入熟料,能显著降低泥料在干燥和烧制过程中的收缩率,是解决大型雕塑开裂问题的有效手段。熟料的多孔结构还能增加泥料的透气性,有助于水分在干燥过程中的均匀排出。相较于天然矿石,熟料的可得性更高,且其颗粒形态经过煅烧后较为圆润,能改善泥料的揉捏手感,减少骨料与黏土基质间的界面结合弱点。
骨料与黏土基质的配比计算与混合工艺
骨料与黏土基质的配比没有绝对统一的标准,需根据黏土本身的收缩特性、雕塑作品的尺寸以及预期烧成温度进行动态调整。一般而言,对于收缩率较高的高岭土或瓷土,骨料的添加比例可控制在10%至30%之间;而对于收缩率较低的陶土或石质黏土,比例可降至5%至15%。在实际操作中,建议先通过制作标准试片进行小样测试,观察试片在干燥和低温烧制后的变形与开裂情况,以此确定最佳配比范围。过高的骨料比例会导致泥料结合力下降,影响雕刻细节的表现;而过低的比例则无法有效控制收缩。
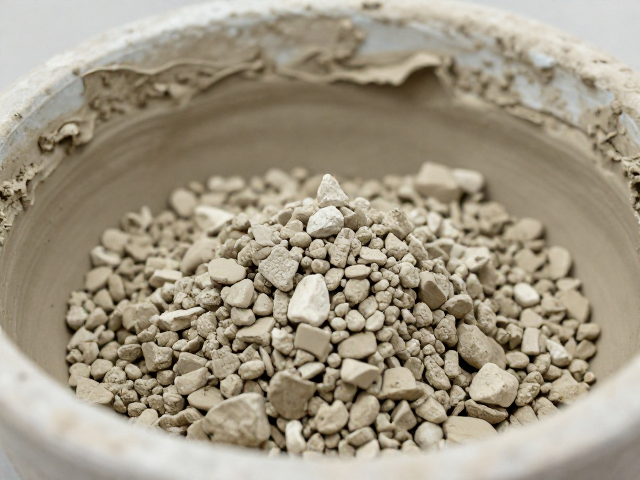
混合工艺的精细程度直接影响骨料与黏土的结合状态。干混阶段需确保骨料与干黏土充分均匀混合,避免局部骨料堆积导致的应力集中。湿练阶段则需通过反复揉捏或机械练泥,使水分充分渗透至骨料与黏土颗粒之间,形成致密的泥浆包裹层。对于大型雕塑泥料,建议采用陈腐工艺,将混合好的泥料密封存放数周,使水分均匀分布,消除内应力。陈腐过程中,黏土颗粒间的离子交换作用能进一步提升泥料的可塑性和延展性,使骨料与基质结合更加紧密,提升最终成品的机械强度。
骨料对雕塑成型与表面肌理的影响
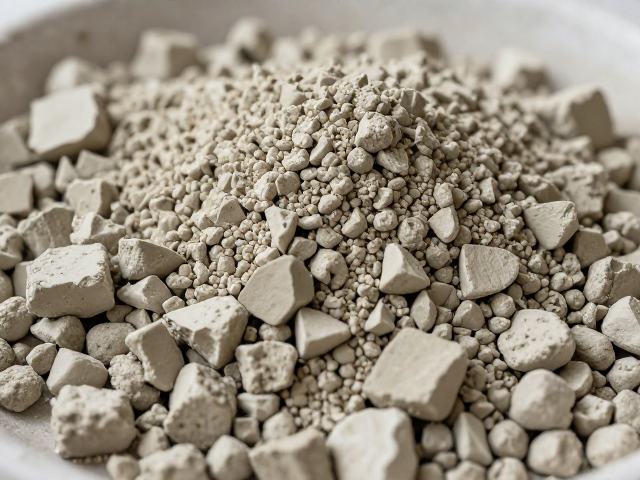
在雕塑成型过程中,骨料的加入改变了泥料的流变特性,使其更适合构建复杂的立体结构。粗颗粒骨料能像钢筋一样在泥料内部形成支撑网络,使得悬空、薄壁或细长部位在未干状态下不易断裂。这种力学增强效应使得艺术家能够尝试更具挑战性的造型语言,突破纯黏土在自重限制下的形态局限。同时,骨料的存在使得泥料在切割、刮削和堆塑时具有更好的“跟手性”,刀触更加跟手,有利于表现刚劲有力的线条或粗糙自然的肌理。
烧成后的表面质感会因骨料的种类、粒径及烧成气氛产生丰富多变的效果。石英骨料在高温下可能保留清晰的颗粒边缘,形成闪烁的结晶感;熟料则因多孔结构呈现哑光、吸光的质朴外观。艺术家可通过控制骨料的比例与粒径,在坯体表面营造出从细腻平滑到粗犷斑驳的视觉层次。此外,骨料的露胎效果能与釉料产生有趣的互动,釉料在骨料颗粒周围可能产生流淌、堆积或透光的细微变化,这种材料自身的语言表达,丰富了雕塑作品的视觉深度与触觉体验。
实验陶艺中骨料应用的风险控制与应对
骨料应用中最大的风险在于干燥不均导致的开裂,尤其是当骨料与黏土基质的吸水率差异较大时。水分在两种材料间的迁移速度不同,容易在界面出产生应力集中。为应对这一问题,需严格控制泥料的含水量,确保混合均匀,避免局部过湿或过干。在干燥过程中,应采用缓慢、均匀的干燥环境,避免强风直吹或高温暴晒,可使用保湿箱或覆盖湿布延缓水分蒸发。对于大型作品,可在内部设置支撑结构或分层干燥,以平衡内外干燥速率。
烧制过程中的开裂也与骨料的热膨胀系数与黏土基质不匹配有关。若骨料颗粒过大或分布不均,在快速升温时可能因热应力集中而破裂。因此,在烧成曲线设计上,需在石英晶型转变温度区间(约573℃和870℃附近)设置缓慢升温阶段,使热量均匀传递,释放内应力。此外,需确保窑炉内的温度均匀性,避免局部过热导致坯体变形或骨料脱落。通过精确控制烧成制度,结合合理的骨料配比,可最大限度降低烧成缺陷,提升作品的一次成型成功率。