
泥料预处理与含水率的精准调控
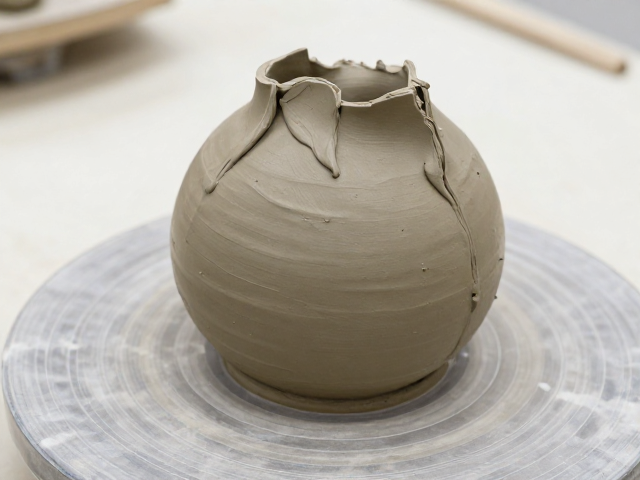
折边泥板技法的核心基石在于对陶土物理状态的极致掌控,这种控制始于泥料进入工作台之前的预处理阶段。工匠需要将经过陈腐处理的泥料进行反复揉搓或挤压,以消除内部气泡并确保水分分布绝对均匀。对于折边工艺而言,泥板的厚度与湿度没有唯一的标准答案,而是取决于作品的体量与支撑结构的需求。通常,用于制作较大体量摆件或需要一定悬挑结构的泥板,厚度需维持在0.8至1.2厘米之间,过薄极易在干燥过程中因应力不均导致断裂,过厚则会增加整体重量并削弱折边的精致感。
含水率的把控直接影响泥板的可塑性与后期收缩率。在手工揉泥过程中,工匠需通过指尖感知泥料的“软硬度”,理想的状态是泥料像面团般具有弹性且表面无干裂。若泥料过湿,折边时容易因自重塌陷,且干燥收缩率过大会导致作品变形;若泥料过干,泥板边缘在弯曲时会产生微裂纹,破坏整体的连贯性。因此,在实际操作中,常使用喷壶对泥板表面进行微雾化处理,或在泥板下方垫湿润的布层,以延缓水分流失,确保在长达数小时的塑形过程中,泥板的延展性保持一致。
泥板成型与边缘处理的工艺细节
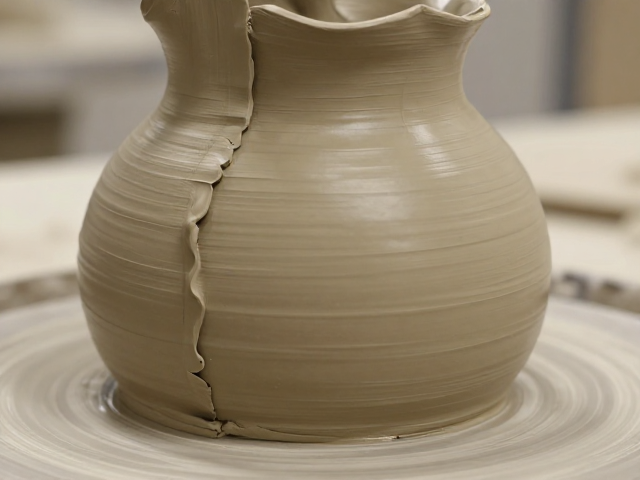
泥板的成型方式决定了作品的基础张力,常见的有手工擀压与机械压制两种路径。手工擀压能保留泥料内部的颗粒排列的自然纹理,更适合追求质朴质感的作品;而使用滚轮或压板则能保证泥板厚度的绝对一致,为后续精密的折边提供基础。在制作折边泥板时,工匠通常从泥板中心向四周施加均匀压力,避免局部受力过大导致厚度不均。值得注意的是,泥板边缘的处理是折边成功的关键,需使用修边刀或钢丝尺将边缘修整得平整光滑,去除因切割产生的毛糙部分,这能显著减少折边时的应力集中点,防止开裂。
折边动作本身是一项精细的力学操作,需要利用手腕的灵活性与手指的触觉反馈。将泥板边缘抬起时,手指应均匀施力,避免单点受力导致边缘卷曲不整。对于需要形成锐角折边的作品,需先在折痕处用工具压出浅槽,削弱该处的结构强度,再进行弯曲,这样能获得清晰利落的线条。若需形成柔和的弧度,则需缓慢、持续地施加压力,并配合拇指在内侧支撑,确保弧度平滑过渡。在此过程中,泥板的温度会随体温略微升高,需及时感知泥料变软的趋势,必要时用湿布覆盖未操作区域,防止局部过快失水变硬。
结构加固与干燥过程中的应力管理
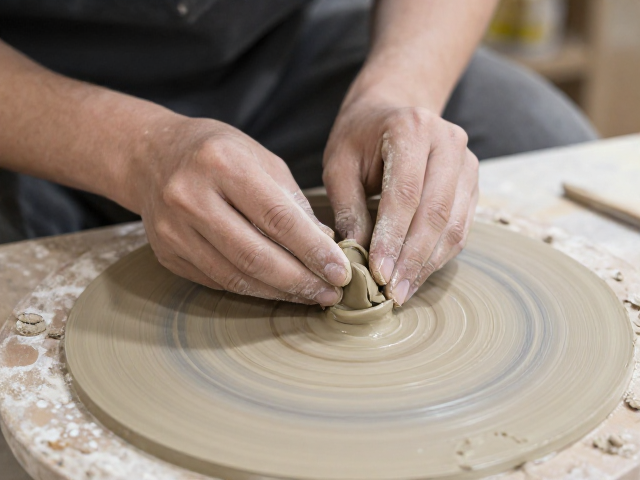
折边泥板在成型后,其内部存在着复杂的应力分布,尤其是在折角处,干燥收缩产生的应力极易导致结构失效。为了增强折边处的强度,工匠常采用“泥条加固”或“泥片贴合”的方法。在折边内侧,涂抹适量泥浆,并嵌入细长的泥条或薄泥片,利用泥浆的粘合作用与泥条的骨架作用,提升折角的结构稳定性。这种方法能有效分散干燥过程中的收缩应力,防止折边处因受力不均而崩裂。此外,对于跨度较大的折边,可在内部设置隐蔽的支撑结构,如竹签或金属丝,但需确保支撑物与泥料结合紧密,避免在后续烧制过程中因材质差异产生排异反应。
干燥过程是折边泥板技法中风险最高的环节,不当的干燥方式会导致作品开裂、变形或折边塌陷。理想的干燥环境应保持空气流通但避免直吹风,温度控制在20-25摄氏度之间,相对湿度在50%-60%为宜。在干燥初期,作品应覆盖塑料薄膜或湿布,以减缓表面水分蒸发速度,使内外干燥速率趋于一致。随着水分逐渐减少,可逐步揭开覆盖物,延长干燥时间。对于大型或结构复杂的折边作品,干燥周期可能长达数天甚至数周,期间需定期观察作品状态,若发现局部过快干燥,需及时用湿布局部加湿。干燥至皮革硬度时,作品方可进行精细修整与打磨,此时泥板已具备足够的强度,可进行后续的上釉或烧制工序。