
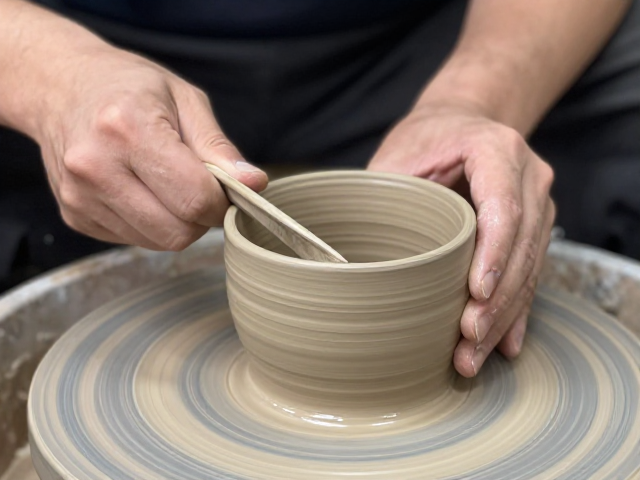
上泥定位的核心逻辑与空间构建
陶瓷杯罐制作中,上泥定位并非简单的材料堆砌,而是对泥料重心与模具或手捏空间的精准计算。泥片或泥条在接触转轮或工作台瞬间,必须通过手指施加垂直向下的压力,使底部泥层与支撑面形成严密的物理闭合,这一步骤直接决定了后续扩张时的稳定性。若底部未压实,泥料内部存在空气或接触面不平,转轮旋转产生的离心力会迅速破坏整体结构,导致坯体倾斜或开裂。
定位过程中,泥料的厚度分布需保持均匀,过厚的底部会增加干燥收缩应力,而过薄则缺乏足够的强度应对扩张时的张力。工匠通常利用指尖感知泥料的软硬程度,通过反复揉压排除内部气泡,确保泥层分子间结合紧密。这种初始的稳固姿态,为后续每一寸泥壁的延伸提供了可靠的基准线,是成型工艺中不可假借的力学基础。
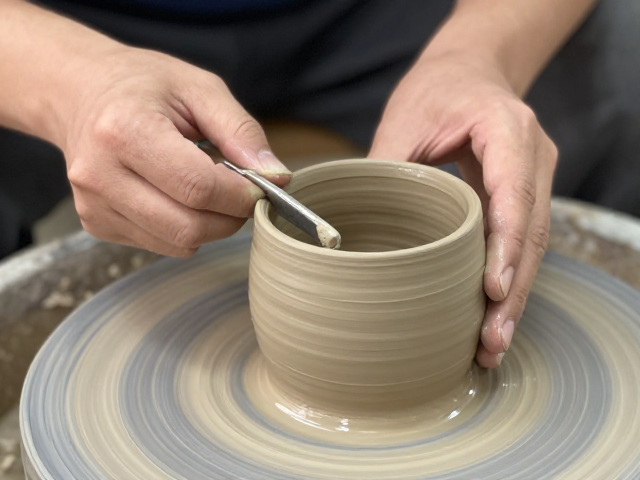
扩张器壁的控制手法与力度调节
器壁扩张的核心在于对泥料延展性的精准把控,这一过程依赖于双手拇指与食指在旋转泥团表面的协同运动。扩张初期,力度需轻柔且持续,从底部向上缓慢推进,避免局部受力过大导致泥壁塌陷或厚度不均。随着泥壁逐渐升高,手指需感知泥料的回弹力和湿度变化,适时调整按压角度,使泥层均匀变薄并向上延伸,形成预设的轮廓曲线。
控制器壁厚度时,需遵循“薄而匀”的原则,过厚的器壁在干燥和烧制过程中极易因收缩不均产生变形或开裂,而过薄则可能导致坯体强度不足,甚至在修坯阶段发生破损。实际操作中,工匠需通过手指的触觉反馈,实时判断泥壁的受力状态,利用手腕的微调动作平衡内外侧的张力。这种动态平衡能力,是区分普通制作与精品成型的关键所在,需经过长期实践才能形成肌肉记忆。
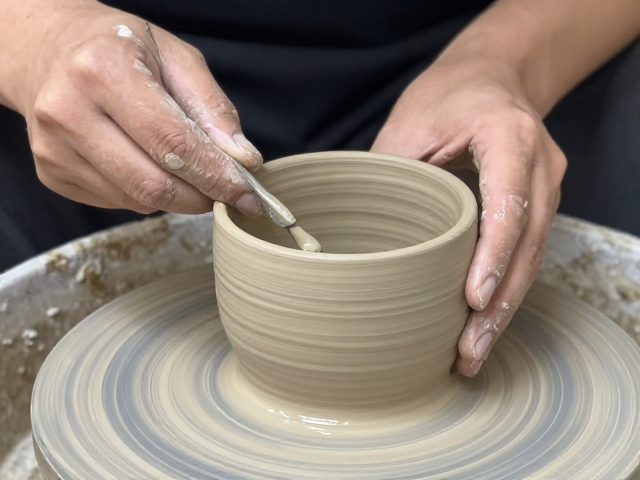
泥料湿度管理与成型环境的适配
泥料的含水率直接影响着成型过程中的可塑性与干燥速率,过湿的泥料在扩张时容易粘手,导致器壁表面粗糙且难以控制形状;过干的泥料则缺乏延展性,稍遇外力即产生裂纹或断裂。在实际操作中,需根据环境温度与湿度灵活调整泥料状态,通常保持泥料表面微润但不粘手为宜。若环境干燥,需定期用湿布覆盖坯体,防止水分过快蒸发导致坯体变硬,影响后续修整。
成型过程中,转轮的转速也需与泥料湿度相匹配。湿度较高时,转速可适当降低,以减少离心力对坯体的冲击;湿度较低时,则可适当加快转速,利用惯性帮助泥料均匀分布。此外,工作台的清洁程度也会影响成型质量,残留的干泥屑会划伤坯体表面,影响最终成品的光洁度。因此,保持工作区域的整洁与泥料状态的稳定,是确保成型顺利进行的隐性条件。
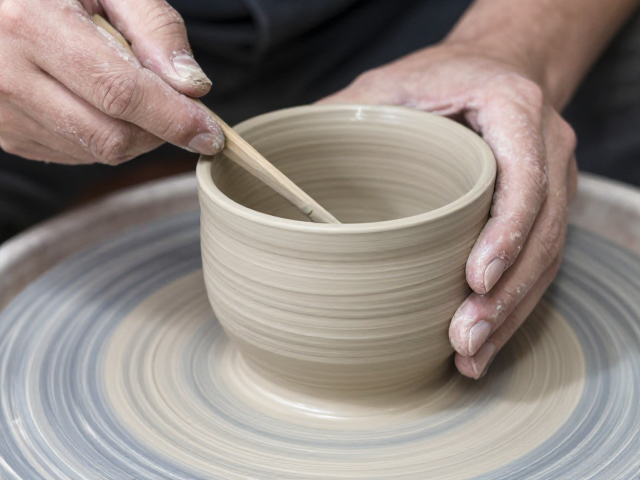
成型后的修整与干燥定型
坯体在基本成型后,需立即进行初步修整,去除多余泥料,平整口沿与底部,确保器物线条流畅且尺寸规整。修整工具的选择需根据坯体硬度调整,软坯体使用塑料刮板,硬坯体则可使用金属修坯刀。修整过程中,需特别注意器壁厚度的均匀性,避免局部过厚导致干燥不均。修整完成后,坯体应置于通风良好但无直吹风的环境中自然干燥,防止因干燥过快产生裂纹。
干燥过程中,坯体内部水分向外蒸发,体积随之收缩。若干燥速度不均,易导致坯体变形或开裂。因此,需定期检查坯体状态,必要时用湿布遮盖局部过快干燥区域,或定期喷水调节湿度。干燥至皮革硬度时,可进行精细修整,进一步打磨表面,消除修整痕迹。经过充分干燥的坯体,结构稳定,为后续施釉和烧制奠定坚实基础,整个流程需严格遵循材料特性,不可急于求成。