
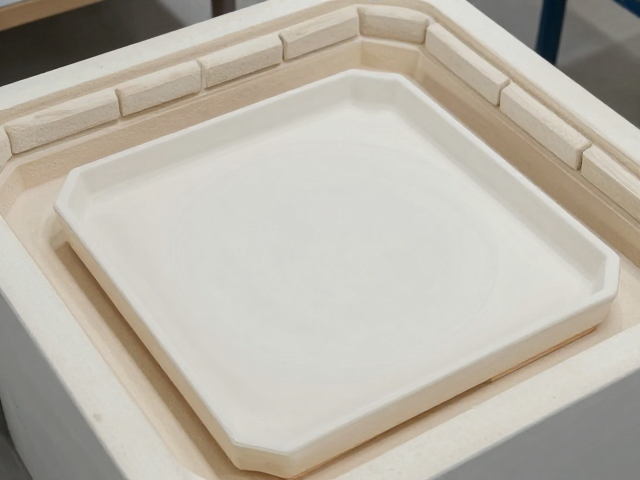
方盘电窑的热力学特性与预热策略
方盘电窑因其加热棒呈水平或倾斜排列,热场分布具有独特的横向穿透性,这种结构特点使得升温过程中的温度均匀性成为核心变量。不同于传统竖式窑炉,方盘电窑在达到设定温度时,中心区域与边缘区域的温差往往比预期更为显著,因此标准的升温曲线必须包含一个严密的预热阶段。许多操作者容易忽略从室温到100摄氏度这一区间的缓慢爬升,直接跳过会导致瓷泥内部水分急剧汽化,进而引发炸裂或分层。建议在初始升温阶段设置每小时300至500摄氏度的升温速率,确保坯体水分平稳排出,这一过程对于高吸水率的优质瓷泥尤为重要,能有效避免因内部应力不均导致的隐性裂纹。
预热结束进入正式烧制阶段后,升温速率需根据泥料厚度和器型复杂程度进行动态调整。对于壁厚超过1.5厘米的方盘或异形件,建议在600摄氏度至800摄氏度区间设置保温程序,利用这段时间完成石英晶型转化前的结构稳定。实际操作中,许多初学者倾向于快速升温以节省时间,但这往往导致釉面起泡或坯体变形。通过分段升温,特别是在300摄氏度脱蜡、600摄氏度氧化分解、900摄氏度玻化初期设置保温点,可以显著降低废品率。这种基于热力学原理的精细化控温,是发挥方盘电窑性能优势的基础,也是确保瓷泥成型质量的关键步骤。
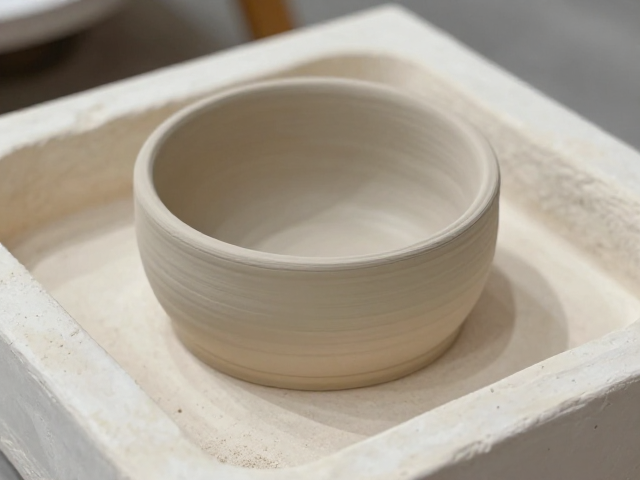
优质瓷泥的成型规范与应力消除
瓷泥的可塑性与最终成型的稳定性直接决定了烧制结果,优质瓷泥通常具有较低的收缩率和较高的白度,但在成型过程中必须严格控制含水量和揉泥密度。揉泥是消除内部气泡和应力不均的核心工序,对于方盘电窑烧制的厚壁器物,揉泥需采用“挤条法”或“螺旋法”,确保泥料内部无可见气泡且密度均匀。若泥料中含有较大颗粒或杂质,需经过120目至150目筛网过滤,这能显著提升坯体表面的细腻度和烧成后的强度。成型时,建议使用石膏模辅助定型,石膏模能均匀吸收多余水分,减少因手工捏制导致的厚薄不均,从而降低烧制过程中因受力不均产生的变形风险。
成型后的坯体干燥过程极易被忽视,却是决定成品率的关键环节。方盘电窑的加热方式决定了坯体在受热时表面与内部的水分蒸发速度可能存在差异,因此干燥必须遵循“阴干”原则,避免阳光直射或强风吹拂。坯体需放置在通风良好但无直对流风的环境中,干燥时间视环境湿度和坯体厚度而定,通常需3至7天。判断干燥是否彻底的标准是坯体颜色由深灰转为浅灰,且触摸无凉感。对于厚壁方盘,建议采用分层干燥法,先自然风干表面,再移至干燥箱低温慢干,确保内部水分完全排出。未干透的坯体直接进入电窑烧制,必然会导致爆裂,这是新手最常犯的错误之一。
烧制过程中的关键避坑与故障排查
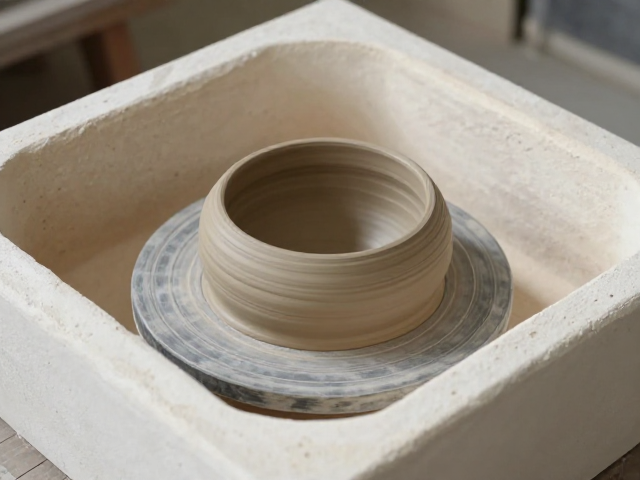
方盘电窑在烧制过程中最常见的故障是釉面气泡和坯体变形,这些问题的根源多与升温曲线和窑内气氛控制不当有关。釉面气泡通常源于坯体中残留的有机物或碳酸盐分解不完全,或者釉料本身排气不畅。为避免此类问题,需在升温至600摄氏度时设置较长的保温时间,确保有机物充分氧化分解。若釉面出现针孔,可能是釉层过厚或施釉不均匀所致,建议控制釉层厚度在0.5至1毫米之间,并采用多次薄涂的方式。此外,方盘电窑的加热棒老化会导致热场不均,需每年检查加热棒的电阻值,若发现部分加热棒功率下降,应及时更换,以维持窑内温度的均匀性。
坯体变形多由支撑不当或升温过快引起,特别是在烧制高足或异形器物时,底部受力不均会导致整体扭曲。为解决这一问题,需在窑具与坯体接触处使用耐火泥或专用垫饼进行微调,确保受力点均匀分布。同时,避免在坯体未完全干燥或温度未稳定时快速升温,特别是在900摄氏度至1000摄氏度的玻化阶段,温度变化应平缓。若发现坯体轻微变形,可在降温阶段通过调整窑炉角度或使用支撑架进行物理矫正,但此法需谨慎操作,以免导致坯体断裂。定期清洁窑具和窑板,去除残留釉料和积碳,也是保持烧制质量稳定的重要措施,积碳在高温下会释放气体,影响釉面光泽和坯体强度。