
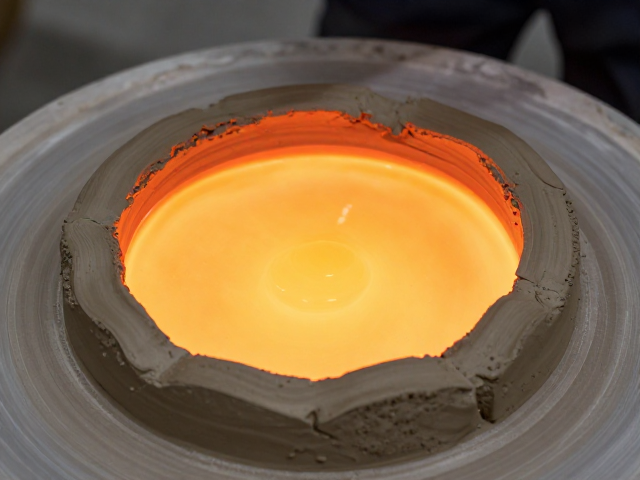
釉料高温熔融的物理化学机制
釉料本质上是一层玻璃质层,其形成过程始于粉末颗粒在高温窑炉中的物理与化学重组。当温度攀升至临界点,釉料中的助熔剂成分开始软化并包裹未熔颗粒,这一阶段被称为“固相反应期”。此时,长石、石英和黏土等原料并未立即变成液体,而是通过离子扩散发生分解与结合,生成低熔点的中间化合物。这一过程决定了釉面的最终光泽度和致密性,若升温速率控制不当,会导致釉面出现针孔或气泡,因为气体无法及时从粘稠的熔体中逸出。
随着温度进一步升高进入液相区,釉料转变为均匀的熔融状态,粘度成为控制釉面平整度的关键指标。在高温下,熔体表面的张力试图使釉层收缩成球形,而黏土胎体的吸水性及釉层厚度则影响着熔体的流动性。理想的熔融状态要求釉料粘度适中,既能充分铺展覆盖胎体,又不会因过度流淌导致积釉或脱釉。这一阶段的微观结构变化直接关联到釉层的透明度与色彩表现,金属氧化物在此高温环境中溶解于硅酸盐熔体中,通过晶体场效应呈现出丰富的视觉色泽。
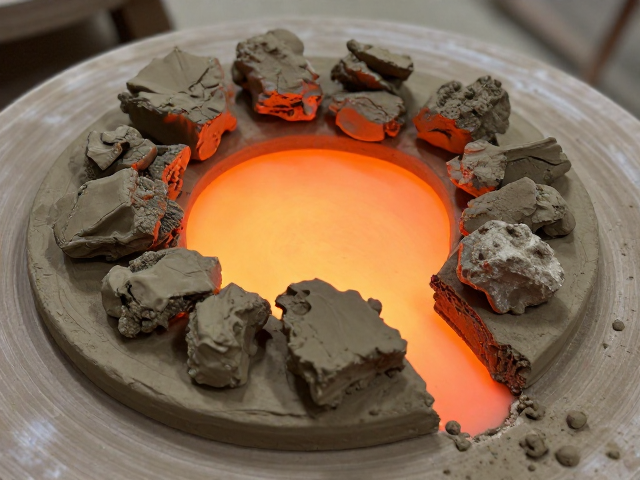
黏土矿物在高温下的结构演变
黏土矿物主要由层状硅酸盐构成,其核心成分包括高岭石、蒙脱石和伊利石等。在干燥过程中,黏土颗粒间的自由水蒸发,颗粒通过范德华力相互吸引形成初步的团聚结构。然而,真正的强度来源在于加热过程中的脱水反应。当温度达到450至600摄氏度时,黏土矿物中的结构水被彻底脱除,层状结构崩塌,形成无定型的偏高岭石。这一化学变化是不可逆的,它使得泥板具备了初步的机械强度,为后续承受高温熔融奠定了基础。
在更高的烧制温度区间,偏高岭石进一步分解并与其他原料反应,生成莫来石晶体和玻璃相。莫来石(3Al2O3·2SiO2)是一种针状或柱状晶体,它在胎体中像骨架一样相互交织,极大地提升了陶瓷制品的热稳定性和机械强度。与此同时,残留的二氧化硅和氧化铝逐渐融合形成玻璃相,填充在晶体之间。这种晶相与玻璃相共存的微观结构,决定了陶瓷最终的硬度、吸水率和热震稳定性,是传统陶瓷工艺中追求的核心物理特性。
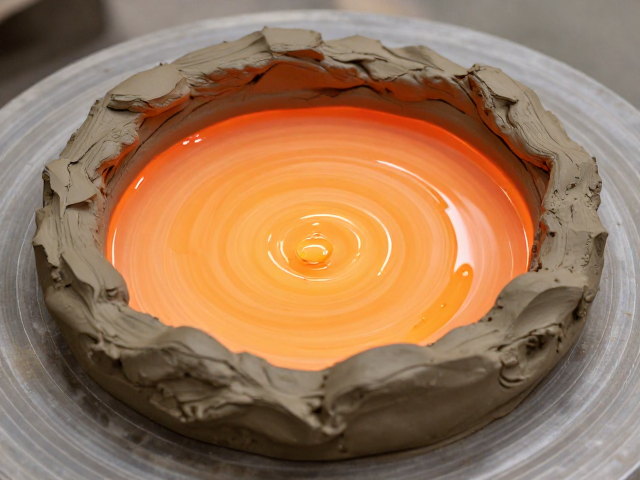
泥板成型与烧结致密化过程
泥板成型依赖于黏土颗粒在水介质中的分散与重新排列。当黏土与水混合形成塑性泥料,水分起到润滑剂的作用,使颗粒能够相对滑动。通过手工拍打或机械压制形成泥板后,颗粒之间保持着一定的孔隙率。在干燥阶段,随着水分蒸发,颗粒间距离缩小,毛细管力促使颗粒紧密堆积。这一物理过程虽然形成了固态坯体,但由于颗粒排列的不规则,坯体内部仍存在大量连通孔隙,此时的坯体被称为“素坯”,具有多孔性和较低的强度。
进入烧制阶段,随着温度超过1000摄氏度,泥板内部发生显著的烧结致密化。颗粒表面的原子扩散加剧,颗粒间的接触点逐渐扩大,孔隙逐渐缩小甚至闭合。这一过程伴随着体积收缩,若收缩不均匀会导致坯体变形或开裂。在理想状态下,坯体内部的孔隙率降低,密度增加,最终形成致密的陶瓷体。这一致密化程度直接影响了陶瓷的吸水率,高温瓷化后的胎体吸水率通常低于0.5%,使得器物具备良好的防水性和耐用性。
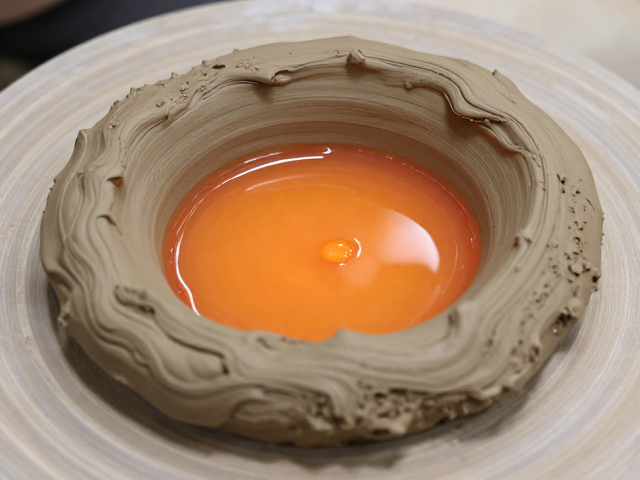
釉与胎的热膨胀匹配与结合
釉层与胎体的结合并非简单的物理覆盖,而是依赖于两者在高温下的化学相互作用和物理结合。当釉料熔融流淌至胎体表面时,釉中的成分会向胎体内部轻微渗透,形成过渡层。这一界面结合区的存在对于防止釉层剥落至关重要。如果釉与胎的热膨胀系数差异过大,冷却过程中产生的应力会导致釉面开裂(惊釉)或剥落。因此,配方设计必须精确计算各组分的热膨胀特性,确保两者在冷却至室温时保持应力平衡。
此外,釉料的熔融温度需略高于胎体的烧结温度,以保证釉层能完全覆盖并密封胎体表面的微孔。若釉熔温度过低,釉层无法完全封闭胎体,导致吸水率升高;若温度过高,釉层过度流动可能淹没胎体特征或导致坯体软化变形。在实际烧制中,窑炉内的气氛(氧化或还原)会显著影响金属氧化物的呈色及釉面的微观结构。例如,还原焰条件下,铁元素以氧化亚铁形式存在,常呈现青绿色调,而氧化焰下则呈现黄褐色,这种化学环境的控制是陶瓷工艺中极具技术含量的环节。